Un vârf de șurub este suficient de mic pentru a fi tratat ca o piesă de schimb, dar suficient de precis pentru a decide dacă fiecare împușcătură începe cu același volum de topitură. Cumpărați-l ca un ansamblu de flux și etanșare potrivit, nu ca un punct metalic filetat.


Răspuns rapid
Alegeți un vârf de șurub pentru turnare prin injecție după patru lucruri: designul supapei de reținere, interfața exactă cu șurub și butoi, rășina și umplutura prelucrate și modelul de uzură al ansamblului existent. Modelul de mașină în sine nu este suficient atunci când pot exista versiuni, reparații anterioare sau șuruburi nestandard.
Pentru o comandă de înlocuire, trimiteți desenul original atunci când este disponibil, apoi verificați filetul, umărul, lungimea vârfului, cursa inelului, scaunul, diametrul exterior și pasajele de topire față de mașina reală. Un citat bun începe cu geometria. Urmează tratarea materialului și a suprafeței.
Vârful șurubului controlează debitul în ambele direcții
În timpul recuperării șurubului, supapa de reținere se deschide și lasă polimerul topit să treacă spre partea din față a șurubului. La începutul injecției, se închide, astfel încât mișcarea șurubului și presiunea acționează asupra împușcăturii în loc să împingă topitura înapoi de-a lungul șurubului.
Acesta este motivul pentru care vârful șurubului, inelul de control și scaunul aparțin procesului, nu numai întreținerii.Tutorialul ENGEL cu supapă de returdescrie aceleași două stări de funcționare și leagă comportamentul de închidere direct cu repetabilitatea injecției.
Vederea fabricii noastre:Cea mai scumpă greșeală cu vârful șurubului este rareori diferența dintre două tipuri de materiale. Este o piesă care se filetează pe șurub, dar nu se deplasează, etanșează sau aliniază corect. Un test de potrivire reușit este mai valoros decât o listă lungă de adjective de vânzări.
Alegeți ansamblul în jurul sarcinii de turnare
Designul potrivit trebuie să se deschidă liber în timpul recuperării, să se închidă previzibil în timpul injectării și să evite restricțiile excesive în calea topiturii. De asemenea, trebuie să supraviețuiască încărcăturii abrazive, adezive și corozive a rășinii fără a deteriora suprafețele sale de împerechere.
| Intrebare de achizitie | De ce schimbă vârful șurubului | Ce să trimită furnizorului |
|---|---|---|
| Ce rășină se modelează? | Vâscozitatea, lubrifierea, sensibilitatea la degradare și sarcina la coroziune afectează pasajele de curgere, materialul și tratamentul suprafeței. | Calitatea exactă de rășină, sistem de culoare, ignifug și interval de procesare normală. |
| Rășina este întărită sau umplută? | Fibra de sticlă, umplutura minerală și contaminarea recuperată pot accelera uzura abrazivă a inelului, scaunului și pasajelor de topire. | Tipul de umplutură, procentul de greutate și dacă se modifică în funcție de produs. |
| Cât de precisă trebuie să fie lovitura? | Piesele cu pereți subțiri, cu mai multe cavități și cu greutate strânsă expun mici modificări în închiderea supapei și scurgeri. | Greutatea părții, numărul de cavități, toleranța la greutatea împușcatului și date recente despre tendințe. |
| Care este stilul actual de supapă? | Inelul de alunecare, controlul cu bile și alte modele au zone diferite de curgere, deplasare și comportament de închidere. | Numărul piesei originale, desenul, fotografiile și ansamblul complet demontat. |
| Surubul a fost schimbat inainte? | Este posibil ca un model de mașină să nu mai identifice filetul instalat, lungimea vârfului sau geometria scaunului. | Desenul curent al șuruburilor și măsurătorile directe, nu numai plăcuța de identificare a mașinii. |
| De ce se înlocuiește piesa? | Un fir rupt, calea de curgere erodata și inelul care curge nu indică aceeași acțiune corectivă. | Poze de purtare, simptome de proces, istoric de întreținere și dimensiuni nereușite. |
Nanhaiya oferă modele de fire standard și personalizate, plus opțiuni de vârf cu curgere inversă pentru polimeri speciali. Piesa selectată poate fi asociată cu unșurub de turnare prin injecțiesau furnizate ca parte a mai largGama de piese de schimb pentru turnare prin injecție și extrudare.


Citiți semnalele de proces înainte de a scoate ansamblul
O pernă variabilă, greutatea împușcăturii în derivă sau repetabilitatea slabă a transferului pot indica scurgeri de supapă, dar niciuna dintre ele nu o demonstrează singură. Schimbările de rășină, instabilitatea alimentării, controlul temperaturii, uzura butoiului, aerul din topitură, setările de presiune și condițiile mucegaiului pot crea simptome similare.
ENGEL recomandă verificarea supapei de reținere, a șurubului și a cilindrului de plastifiantcând perna de topire fluctuează. Același ghid de depanare conectează variația pernei și a greutății de împușcare cu setările procesului și uzura componentelor.
| Semnal observat | Posibilă conexiune cu vârf cu șurub | Verificați înainte de a comanda |
|---|---|---|
| Poziția pernei variază de la o lovitură la alta | Inelul se poate închide într-un alt punct sau se poate scurge după așezare. | Tendința poziției reale, a presiunii și a greutății loviturii într-un proces stabil. |
| Greutatea parțială variază în timp ce setările rămân fixe | Refluxul poate reduce volumul efectiv livrat în matriță. | Excludeți cauzele de alimentare, temperatură, material și cavitatea mucegaiului. |
| Fotografiile scurte apar intermitent | Supapa poate să nu se etanșeze repetat, mai ales după modificările de recuperare. | Comparați răspunsul la transfer și executați testul de supapă aprobat de producătorul mașinii. |
| Recuperarea devine restricționată | Un inel deteriorat, un depozit sau o cale de curgere subdimensionată poate rezista curgerii înainte de topire. | Verificați dacă există mișcare liberă, depuneri, usturimi și obstrucție în trecere. |
| Petele negre urmează o schimbare materială | Petele moarte sau suprafețele deteriorate pot reține și elibera polimerul degradat. | Inspectați traseul complet de topire, duza, fața șurubului și procedura de curățare. |
| Zgomot metalic sau gripare inel | Pot fi prezente uzurire, deformare, nealiniere sau materiale străine. | Opriți și verificați conform procedurii de întreținere în siguranță a producătorului mașinii. |
Odată ce ansamblul este îndepărtat, examinați diametrul exterior al inelului de control, ambele fețe de capăt, suprafața de așezare, corpul vârfului, pasajele de topire și filetul. Unarticol tehnic ARBURGidentifică abraziunea, aderența și coroziunea ca mecanisme de uzură și arată că uzura la diametrul inelului, la capătul frontal și la locul de etanșare poate modifica cursa inelului și stabilitatea pernei.
Nu diagnosticați un inel de verificare adăugând presiune de menținere până când piesa se umple.O modificare a setărilor poate ascunde scurgerile fără a o corecta. Capturați o linie de bază stabilă, urmați metoda de testare aprobată de producătorul mașinii și inspectați hardware-ul înainte de a schimba specificația de înlocuire.
Înlocuiți o piesă numai când părțile de împerechere sunt încă bune
Un inel de control poate fi înlocuit singur atunci când vârful și locașul său de îmbinare rămân în dimensiunile aprobate, suprafețele de etanșare sunt solide și noul inel se poate mișca liber pe parcursul întregii sale curse. Aceasta este reparația cu costuri mai mici, dar numai atunci când inspecția o susține.
Înlocuiți vârful, inelul și scaunul potrivite atunci când mai multe suprafețe prezintă uzură, un inel s-a prins sau s-a stricat de o altă componentă, piesele vechi au fost amestecate pe mașini sau nu au rămas dimensiuni originale de încredere. Combinarea unei noi piese de etanșare cu două piese de împerechere uzate poate crea o nouă cale de scurgere.
Vederea fabricii noastre:o mostră uzată este o dovadă, nu un desen principal. Dacă copiem exact un scaun erodat, un inel scurtat sau un fir deteriorat, piesa nouă poate reproduce vechea problemă cu o suprafață mai curată. Reconstituim relația dorită din desen, componente de împerechere și puncte de referință neuzate.


Datele vârfului șurubului de turnare prin injecție Nanhaiya
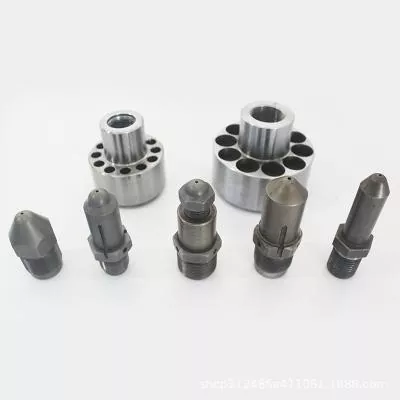
TheVârf șurub de turnare prin injecție Nanhaiyaeste construit ca interfață între șurub și calea de topire din partea duzei. Este disponibil pentru diferite diametre de șurub și mărci de mașini de injectare, cu filete personalizate și geometrie a componentelor pentru lucrări de înlocuire.
| Caietul de sarcini | Date despre produs Nanhaiya | Relevanța achiziției |
|---|---|---|
| Material de bază | D2 | Înregistrați materialul efectiv pe documentele de ofertă și de inspecție. |
| Duritate | HRC45-62 | Valoarea selectată trebuie să se potrivească cu tratamentul termic, sarcina de uzură și materialele de împerechere. |
| Corectitudine | 0,02 mm/m | Geometria și alinierea contează la interfața șurub-front. |
| Chipul blindat | Bimetalic | Oferă o opțiune rezistentă la uzură pe suprafețele de lucru expuse. |
| Configurații din fibră de sticlă | 30% / 60% | Indicați procentul real de fibră de sticlă și gradul de rășină în RFQ. |
| Greutate parțială | 1 kg | Valoarea de referință a paginii produsului; greutatea finală urmează geometria aprobată. |
| Ruta de fabricație | Prelucrare CNC, tratament termic și lustruire de precizie | Aceste operațiuni controlează forma, starea suprafeței și potrivirea finisată. |
| Aplicații standard | Turnare termoplastică PE, PP, ABS și PVC | Trimiteți, de asemenea, aditivi, coloranți, conținut reciclat și date de umplutură. |
Pentru unitatea completă de plastificare, Nanhaiya produce șișuruburi mutante de turnare prin injecție, șuruburi de turnare prin injecție gradualăși butoaie de schimb potrivite. Cea adiacentăduza de injectiepoate fi revizuită în același timp atunci când problemele de scurgere, aliniere sau curgere de topire se extind dincolo de vârful șurubului.
Dimensiuni care decid dacă piesa se va potrivi
Un producător de mașini și un model pot restrânge căutarea, dar nu pot înlocui un desen. Familiile de modele pot folosi mai multe dimensiuni de unități de injecție și o mașină poate avea deja un șurub de înlocuire care diferă de construcția sa originală.
- Identificați șurubul instalat.Înregistrați producătorul mașinii, modelul, denumirea unității de injecție, diametrul șurubului, informațiile de serie și orice înlocuire anterioară a șurubului.
- Definiți firul complet.Includeți diametrul major și minor, pasul, direcția filetului, lungimea firului, poziția de pornire, relief și locația umărului.
- Măsurați stiva axială.Înregistrați lungimea totală a vârfului, lungimea inelului, lungimea scaunului, cursa inelului și fiecare umăr care controlează poziția de închidere.
- Măsurați interfețele radiale.Înregistrați diametrul corpului vârfului, diametrul exterior și interior al inelului, diametrele scaunului, referința alezajului cilindrului și spațiul de lucru necesar.
- Harta calea topirii.Afișați numărul de fluturi, lățimea de trecere, adâncimea de trecere, profilul nasului și orice rază care afectează debitul sau curățarea.
- Marcați suprafețele de etanșare și uzură.Identificați ce fețe sunt în contact în timpul închiderii și ce dimensiuni sunt măsurate din referințe nepurtate.
Nu ascunde incertitudinea în interiorul unei toleranțe.Dacă suprafața veche este uzată, etichetați valoarea măsurată ca dimensiune reală uzată. Păstrați dimensiunea finală propusă separat. Această distincție permite ingineriei să corecteze piesa în loc să aprobe o copie exactă a daunei.
Inspectați piesa de schimb înainte de a intra în producție
Inspecția de intrare ar trebui să verifice identitatea, dimensiunile și mișcarea înainte ca ansamblul să fie expus la căldură și presiune. Păstrați desenul aprobat, înregistrarea materialului și rezultatul inspecției sub același număr de piesă.
- Numărul piesei și revizuirea desenului se potrivesc cu comanda de achiziție
- Înregistrările materialelor și ale tratamentului termic se potrivesc cu cotația
- Diametrele critice și lungimile axiale se încadrează în toleranța de desen
- Calibrele de filet sau verificările de împerechere confirmă conexiunea
- Verificați că inelul se deplasează liber, fără balans sau gripare vizibil
- Inelul și scaunul intră în contact cu suprafețele de etanșare prevăzute
- Pasajele de topire sunt curate, netede și fără bavuri
- Suprafețele lustruite nu prezintă daune de manipulare sau defecte de acoperire
- Direcția de asamblare și ordinea componentelor sunt documentate
- Greutatea de referință și perna sunt înregistrate după instalare
După instalare, utilizați o procedură de pornire aprobată și comparați procesul cu linia de bază reținută. Un vârf nou poate modifica recuperarea, răspunsul la decompresie sau comportamentul de închidere a supapei, așa că nu presupuneți că fiecare setare veche trebuie să rămână neatinsă.
Ce trebuie să controleze fabrica
Calitatea vârfului șurubului vine din relația dintre piese. Concentricitatea filetului, poziția umărului, cursa inelului, geometria feței de etanșare, finisarea căii de curgere și starea de tratament termic trebuie să funcționeze împreună. Un număr impresionant de duritate nu poate compensa o lungime incorectă a stivei sau o suprafață de etanșare aspră.
a lui Nanhaiyaechipamente de productieinclude ferăstraie CNC cu eroare de avans de 0,1 mm sau mai mică, strunguri CNC pentru piese de până la 6 m și echipamente de găurit și frezare cu o precizie de poziționare de 0,02 mm. Prelucrarea cu cinci axe este utilizată pentru zboruri neregulate și structuri speciale de flanșă.

Pentru cumpărători, întrebarea practică nu este dacă un furnizor deține o mașină-uneltă. Întrebați cum este revizuit desenul, ce dimensiuni sunt inspectate, cum sunt urmărite materialul și tratamentul termic și cum este verificată mișcarea inelului finit. Nanhaiya oferă revizuire a desenelor înainte de vânzare și asistență tehnică prin intermediul acestuiaechipa de service.
Lista de verificare RFQ pentru un vârf de șurub de înlocuire
Trimiteți un pachet clar în loc de o serie de mesaje parțiale. Următoarele informații permit furnizorului să decidă dacă lucrarea este o înlocuire standard, o componentă de inginerie inversă sau o reproiectare.
- Producătorul mașinii, modelul, numărul de serie și dimensiunea unității de injecție
- Diametrul șurubului instalat și desenul șurubului
- Numărul piesei originale cu vârful șurubului și revizuirea desenului
- Ansamblu vechi complet cu piese păstrate în ordine
- Fotografii din față, lateral, filet și fețe de etanșare
- Dimensiuni filet, umăr, inel, scaun și trecere
- Calitatea rășinii, tipul de umplutură și procentul de umplutură
- Colorant, conținut reciclat și aditivi corozivi
- Temperatura normală de topire și dimensiunea shot-ului
- Greutatea piesei, numărul de cavități și variația acceptată
- Tendință de pernă, transfer și recuperare înainte de îndepărtare
- Uzura observată, modul de defecțiune și cantitatea necesară
Dacă desenul lipsește, marcați fiecare suprafață măsurată și fotografiați configurația de măsurare. Nu trimiteți un singur diametru exterior și cereți fabricii să deducă filetul, scaunul și deplasarea din acesta.
Întrebări frecvente
Ce face un vârf de șurub de turnare prin injecție?
Ansamblul vârfului șurubului poartă o supapă de reținere. Se deschide în timpul recuperării șurubului, astfel încât topitura se poate deplasa în fața șurubului, apoi se închide în timpul injectării pentru a limita refluxul și a transfera presiunea în matriță.
Care sunt semnele unui inel de verificare uzat sau un vârf de șurub?
Semnalele obișnuite ale procesului includ o pernă de topire variabilă, greutatea împușcatului inconsecventă, repetabilitate slabă a presiunii, împușcături scurte după ce au fost excluse alte cauze și un răspuns de transfer mai lung sau mai puțin stabil. Confirmați uzura cu un test de scurgere controlat și inspecție dimensională.
Pot comanda un vârf de șurub de schimb numai după modelul de mașină?
Producătorul și modelul mașinii sunt puncte de plecare utile, dar o comandă de înlocuire fiabilă ar trebui să includă și diametrul șurubului, dimensiunile filetului și umărului, lungimea vârfului, dimensiunile inelului și scaunului de verificare, calea de curgere, rășină, conținut de umplutură, desen și fotografii clare.
Ar trebui să înlocuiesc doar inelul de control sau ansamblul complet al vârfului șurubului?
Înlocuiți numai componenta uzată atunci când vârful de îmbinare, scaunul și filetul rămân în dimensiunile și starea suprafeței aprobate. Înlocuiți ansamblul potrivit atunci când mai multe suprafețe de etanșare sunt uzate, dimensiunile sunt incerte sau amestecul de piese vechi și noi nu poate produce mișcare și etanșare fiabile.
Ce material folosește Nanhaiya pentru vârfurile șuruburilor de turnare prin injecție?
Nanhaiya oferă vârfuri de șuruburi de turnare prin injecție D2 cu un interval de duritate publicat de HRC45-62, dreptate de 0,02 mm/m și o opțiune cu față blindată bimetală. Configurația finală este potrivită cu rășina, umplutura, interfața mașinii și sarcina de uzură.
Un vârf de șurub mai dur durează întotdeauna mai mult?
Nu. Duritatea este doar o parte a performanței la uzură. Chimia aliajului, tratamentul termic, rezistența la coroziune, materialele de împerechere, finisarea suprafeței, alinierea, clearance-ul și rășina prelucrată afectează toate durata de viață.
Ce ar trebui să-i trimit lui Nanhaiya pentru o ofertă cu vârful șurubului?
Trimiteți producătorul și modelul mașinii, diametrul șurubului, procentul de rășină și umplutură, numărul original al piesei sau desenul, dimensiunile complete de asamblare, fotografiile din mai multe unghiuri, simptomele de uzură, tendința de greutate și cantitatea necesară.
Dezvăluire comercială: Nanhaiya produce vârfurile șuruburilor de turnare prin injecție și componentele aferente legate în acest ghid. Recomandările tehnice trebuie aplicate cu procedurile de siguranță ale producătorului de mașini și cu desenul de proiect aprobat.