Extrudere cu două șuruburi conice și paralele: cu ce comparăm?
Ce este un extruder cu două șuruburi conice?
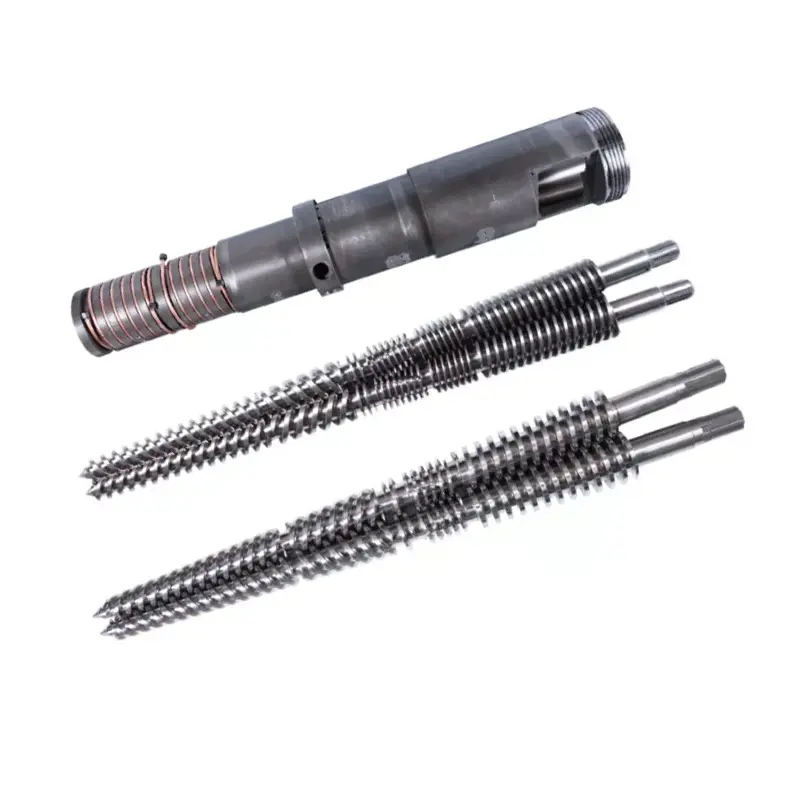
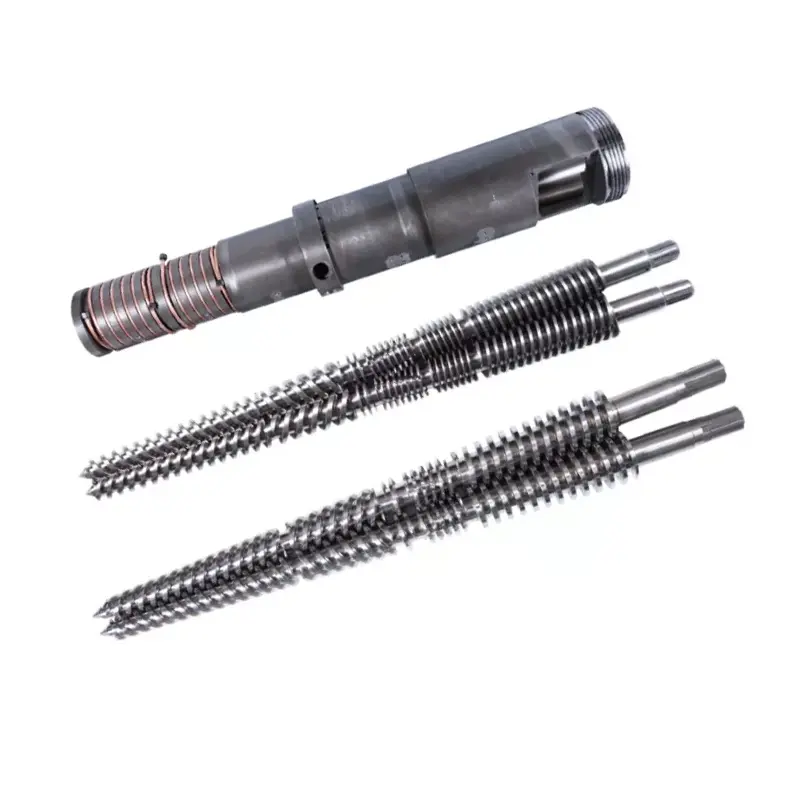
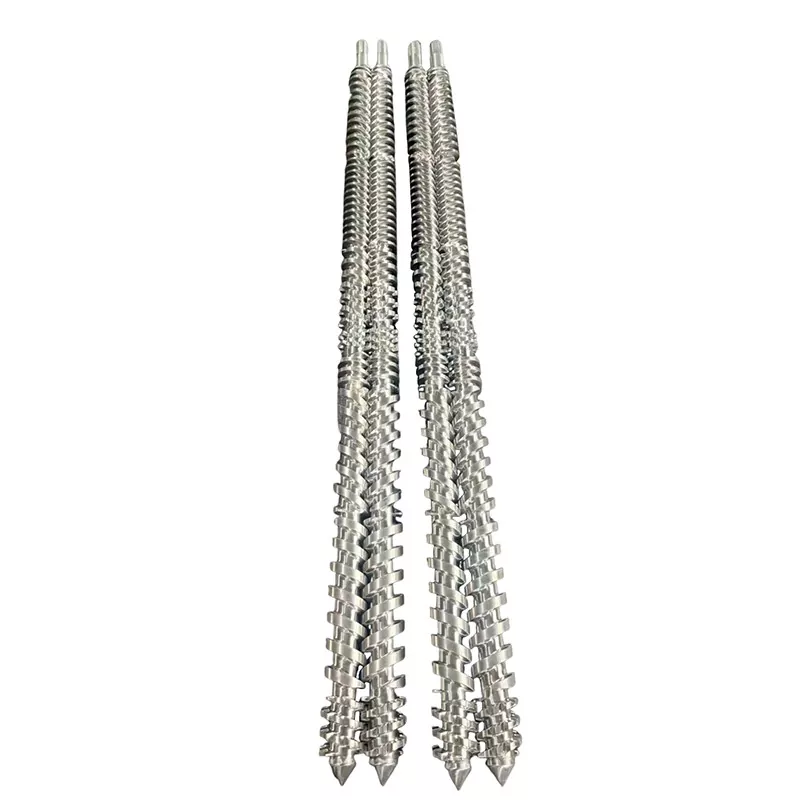
Un extruder conic dublu șurub are șuruburi al căror diametru exterior se modifică de-a lungul lungimii de prelucrare. În aranjamentul PVC convențional discutat aici, capătul de alimentare este mai mare și capătul de descărcare este mai mic. O descriere precum „extruder cu șurub conic” lasă încă de confirmat direcția de rotație, aranjamentul de îmbinare și aplicarea.
Ce este un extruder cu două șuruburi paralele?
Un extruder cu două șuruburi paralele are axe paralele cu șuruburi și un diametru exterior nominal constant de-a lungul secțiunii de prelucrare. Geometria canalului se poate modifica în continuare. Cuvântul „paralel” nu vă spune dacă șuruburile se rotesc împreună sau în direcții opuse sau dacă mașina este destinată amestecării sau extrudarii directe a produsului.
Nastaj și Wilczyński disting extrudarea cu două șuruburi co-rotativă și contrarotativă în2024 cercetare privind extinderea extrudarii contrarotative. Discuția lor identifică prelucrarea pulberii de PVC ca o aplicație importantă contra-rotativă. Această distincție de proces este punctul de plecare pentru o comparație semnificativă.
Păstrați consecvența sarcinii de cumpărare
Pentru extrudarea cu amestec uscat de PVC, comparați configurațiile conice și paralele relevante conform acelorași cerințe de produs. Nu transferați o revendicare de amestecare co-rotativă de mare viteză la o mașină cu țevi contrarotativă pur și simplu pentru că ambele au șuruburi paralele. Dacă sarcina dvs. este producția compusă, utilizați mai largghid de selecție a materialelor și a sistemului de extrudarepentru a stabili mai întâi procesul.
Pentru o linie nouă, furnizorul de mașini trebuie să definească întreaga configurație de funcționare. Pentru componentele de înlocuire, începem cu mașina instalată și desenele acesteia. O ofertă cu șurub și cilindru nu poate stabili dacă o arhitectură diferită a mașinii este potrivită.
Cum diferă geometria, distanța dintre centru și dimensiunile modelului
Distincția geometrică utilă este locul unde materialul are spațiu și unde trebuie să se potrivească ansamblul. În aranjamentul conic convențional, diametrul și separarea axelor șuruburilor variază de-a lungul lungimii de prelucrare. Într-un aranjament paralel, axele rămân paralele. Nicio descriere nu specifică adâncimea canalului, compresia locală, spațiul de lucru sau sarcina completă de presiune.
O pereche de diametru nu este o capacitate nominală
NoastreGama de țevi conice cu două șuruburilistează perechi inclusiv Φ65/Φ132 și Φ80/Φ156. Înainte de a comanda, confirmați ce capete identifică desenul și lungimea de procesare asociată. Nu citiți al doilea număr ca un diametru al țevii sau un raport lungime-diametru. L/D este adimensional; un diametru poartă o unitate de lungime.
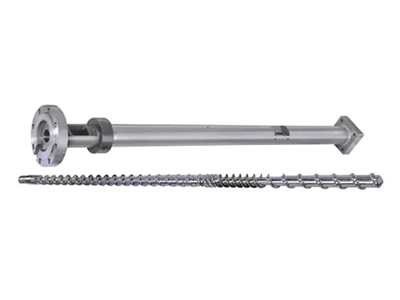
TheButoi cu șurub paralel țeavă din PVCpaginile liste de la Φ45 la Φ150 mm și L/D 32 la 38, cu personalizare. Acestea sunt opțiunile publicate ale produsului respectiv. Ele nu stabilesc o dimensiune conică echivalentă sau un domeniu de ieșire universal.
Includeți aranjamentul de unitate și suport
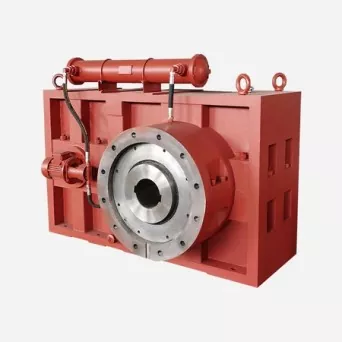
Am solicita aspectul de ieșire al cutiei de viteze, detaliile de conectare și plicul de operare permis alături de desenul unității de procesare. Spațiul lagărului sau un diametru mai mare al capătului de avans nu este un substitut pentru o specificație verificată de cuplu, viteză și tracțiune. Comparați propunerile complete, mai degrabă decât să deduceți capacitatea mecanică dintr-o fotografie.


Extruder cu șurub dublu conic vs paralel: o comparație similară
Ambele configurații merită evaluate atunci când sunt propuse pentru aceeași lucrare PVC. Avantajele lor potențiale devin utile numai după ce furnizorul identifică profilul șurubului, aranjamentul de alimentare, condițiile de antrenare și de funcționare. Am folosi următorul tabel pentru a compara propunerile, în loc să acordăm un câștigător universal pentru fiecare rând.
| Decizie | Configurație conică | Configurație în paralel | Dovezi de solicitat |
|---|---|---|---|
| Aportul de material | Verificați geometria capătului de alimentare și admisia utilizabilă cu amestecul de pulbere dorit. | Verificați deschiderea de alimentare, profilul canalului și sistemul de alimentare pentru același amestec. | Forma furajului, densitatea în vrac și înregistrarea stabilă a vitezei de avans. |
| Fuziune și istorie termică | Evaluați geometria în schimbare cu controlul vitezei, umplerii și temperaturii. | Evaluați lungimea de procesare selectată și geometria canalului local. | Material definit, fereastră de proces și rezultate ale produsului finit. |
| Aerisirea | Confirmați poziția de ventilație și condițiile de proces necesare acolo. | Confirmați poziția de aerisire și sarcina de creștere a presiunii în aval. | Observații de probă și condiții convenite ale sistemului de ventilație. |
| Presiune și sarcină de antrenare | Utilizați limitele reale ale unității și unității de procesare. | Utilizați limitele reale ale unității și unității de procesare. | Plicul de operare și sarcina matrițelor aprobate de furnizor. |
| Interval de ieșire | Confirmați rezultatul acceptat la dimensiunile de produs necesare. | Confirmați rezultatul acceptat la aceleași limite de calitate. | Puncte de producție minime și maxime stabile. |
| Energie | Măsurați punctul de operare candidat. | Măsurați punctul de operare candidat. | kWh per kg acceptat, cu o limită și o perioadă de timp stabilite. |
| Uzură și înlocuire | Inspectați piesele de împerechere și condițiile de reglare permise. | Inspectați ambele șuruburi și ambele orificii ale cilindrului. | Harta de uzură poziționată și lunetă de înlocuire. |
| Investiție | Includeți instalația, auxiliarele și gama de producție necesară. | Includeți același domeniu de aplicare al proiectului. | Cotații detaliate cu excluderi echivalente și termeni de acceptare. |
În abstractul luicompararea extrudării paralele și conice, S. Seifert evaluează configurația, timpul de rezidență și forfecarea față de utilizările finale ale PVC-ului. Aceasta susține o comparație specifică procesului; nu furnizează o limită universală pentru dimensiunea țevii sau un procent de economisire a energiei pentru o nouă achiziție.
Modul în care formula dumneavoastră PVC schimbă decizia
Începeți specificația cu ceea ce intră în mașină și ce trebuie să iasă din matriță. „PVC rigid” este prea larg pentru a compara două propuneri. Am solicita calitatea de rășină, tipul de umplutură și încărcarea, stabilizatorul și sistemul de lubrifiere, conținutul reciclat, forma de alimentare și metoda de preparare. Înregistrați revizuirea rețetei, astfel încât proba și citatul să descrie același material.
Păstrați unitățile de compoziție explicite
O încărcare în phr înseamnă părți la suta de părți de rășină, nu procente în greutate din întregul compus. Ca exemplu simplu de compoziție, 100 de părți de masă rășină plus 50 de părți de umplutură, fără alte ingrediente, conține 50 ÷ 150 = 33,3% umplutură din masa totală. Adăugarea altor ingrediente modifică acest procent. Această aritmetică nu stabilește o încărcare sigură pentru nicio mașină.
Întrebați cum va fi evaluată consistența furajelor. O modificare a densității în vrac sau a pregătirii furajului trebuie înregistrată mai degrabă decât ascunsă în spatele unui nume de polimer neschimbat. Dacă un furnizor recomandă o geometrie diferită, solicitați o explicație legată de starea materialului identificat și sarcina de producție.
Definiți o fereastră utilă de fuziune și aerisire
ale lui Nastaj și Wilczyńskistudiu de extrudare contrarotativătratează temperatura, dezvoltarea topirii și debitul ca obiective de scalare cuplate. Descrie, de asemenea, fluxurile de scurgere în sistemele de întreținere. Prin urmare, nu am deduce întregul proces dintr-un volum de canal gol sau nu am specifica viteza șurubului fără a lua în considerare dezvoltarea materialului de-a lungul unității.
Acordați ce citiri ale presiunii și ale temperaturii materialului vor fi luate, unde vor fi luate și cum vor fi asociate mostrele de produs cu acele citiri. Numai valorile de referință ale butoiului nu oferă această înregistrare. O fereastră de operare utilă identifică condițiile în care trece produsul necesar, nu doar unde mașina continuă să funcționeze.
Utilizați testele de produse în domeniul lor real
ASTM D2152-23abordează caracterul adecvat al fuziunii în țevile rigide din PVC și fitingurile turnate prin imersie în acetonă. Limitările sale publicate spun că nu poate distinge degradarea termică de fuziunea adecvată și nu înlocuiește alte teste fizice sau chimice. Nu este un certificat general de calitate a produsului. Orice testare aplicabilă cu solvenți aparține personalului calificat și controalelor de siguranță necesare.
Pentru un proiect relevant de conducte de presiune PVC-U cu perete solid,ISO 1452-2:2009specifică caracteristicile conductei și parametrii de testare asociați. Nu selectează geometria șurubului. Acordați standardul de produs aplicabil, ediția și cerințele pieței înainte de a decide ce reprezintă rezultatul acceptat.
Dimensiune extruderul în jurul valorii de ieșire care poate fi vândută
Ținta de producție ar trebui să provină din programul de produs. Am cere intervalul de ieșire necesar, nu doar cea mai mare țeavă sau cel mai mare număr de catalog. O linie care îndeplinește un punct cu randament ridicat poate avea nevoie totuși de o revizuire separată pentru produse mai mici, funcționare mai lentă sau o formulă diferită.
Traduceți viteza liniei în flux de masă
Pentru un produs continuu, înmulțiți masa reală pe metru cu viteza liniei și convertiți minutele în ore. Utilizați greutatea produsului specificat sau o măsurătoare verificată. Nu presupuneți o densitate generică sau o grosime a peretelui atunci când calculați o cerință reală de achiziție.
Debitul de produs necesar (kg/h) = masa pe metru (kg/m) × viteza liniei (m/min) × 60
Pentru o țeavă ilustrativă care cântărește 2,0 kg/m la 3,0 m/min, ținta este de 360 kg/h. La 4,0 m/min, același produs are nevoie de 480 kg/h. Acestea sunt intrări de planificare presupuse, nu rezultatele studiului Nanhaiya. Niciun calcul nu ne spune dacă o anumită mașină conică sau paralelă va îndeplini cerințele de calitate.
Verificați restul liniei
Revizuiți amestecarea și pregătirea furajului în amonte, apoi calibrarea, răcirea, scoaterea și tăierea în aval. Solicitați furnizorilor responsabili de echipamente să confirme punctele de producție propuse. Dacă o secțiune de răcire existentă acceptă doar viteza curentă a produsului, aprobarea mai multor producții de extruder nu aprobă o viteză mai mare a liniei.
În comparație aparține și sarcina de presiune. Schimbarea produsului sau a matriței poate schimba sarcina mașinii chiar și atunci când kg/h dorită rămâne neschimbată. Înregistrați uneltele și locațiile de măsurare cu fiecare punct de producție, astfel încât cererea de capacitate să rămână interpretabilă.
Comparați o gamă de producție
Am alege configurația care poate demonstra gama necesară cu un produs acceptabil, apoi am compara costurile acestuia. Nu adăugați un procent de siguranță arbitrar și apelați mașina selectată. Orice capacitate de rezervă ar trebui să corespundă unui produs, taxă sau cerințe de funcționare viitoare definite pe care furnizorul a revizuit-o.
Comparați energia, uzura și costul total de operare
Evaluarea motorului este o specificație de capacitate, nu o factură de energie măsurată. Pentru o comparație utilă a consumului de energie al extruderului cu două șuruburi, definiți ce include contorul: antrenare și încălzitoare, extruderul complet sau întreaga linie. Păstrați acea limită neschimbată și precizați dacă sunt incluse producția pornită și respinsă.
Împărțiți energia la produsul acceptat
Energia specifică (kWh/kg acceptat) = energia măsurată în intervalul ÷ masa produsului acceptată în același interval
Următorul exemplu de o oră este ipotetic. Ambii candidați folosesc aceleași criterii de acceptare a produsului și aceleași limite ale contorului de energie. Acesta arată de ce debitul brut și eficiența de ieșire acceptată pot duce la concluzii diferite.
| Exemplu de planificare de o oră | Candidatul A | Candidatul B |
|---|---|---|
| Energia în limita stabilită | 100 kWh | 120 kWh |
| Masa brută a produsului | 500 kg | 600 kg |
| Masa de produs acceptată | 480 kg | 540 kg |
| Energie pe kg brut | 0.200 kWh/kg | 0.200 kWh/kg |
| Energie per kg acceptat | 0,208 kWh/kg | 0,222 kWh/kg |
B livrează mai mult material acceptat în interval; A folosește mai puțină energie per kilogram acceptat. Acesta este un compromis de cumpărare, nu o dovadă că oricare dintre geometrii câștigă. Indicați rata de producție cerută și repetați comparația la punctele de operare relevante pentru programul de producție.
Specificați separat protecția împotriva uzurii
NoastrePagina de produs placă PVC conicăenumeră 38CrMoAlA și opțiunile de tratare cu nitrurare sau bimetalice. Aceste alegeri nu stabilesc un multiplicator al duratei de viață. Am specifica suprafețele de lucru, sistemul de materiale și cerințele de inspecție în raport cu formularea reală și locația de uzură, mai degrabă decât să selectăm doar o etichetă de aliaj.
Includeți materialul respins, timpul de schimbare, întreținerea planificată și domeniul de aplicare în comparația costurilor. Utilizați înregistrări operaționale reale sau estimări clar identificate pentru acele intrări. Un preț de achiziție mai mic nu răspunde dacă ansamblul propus corespunde gamei de producție sau se potrivește cu echipamentul instalat.
Cum să alegeți un extruder cu două șuruburi pentru aplicația dvs. de PVC
Recomandarea noastră este să păstrăm ambele geometrii pe lista scurtă atunci când niciuna nu a fost încă exclusă de proces sau de dovezi mecanice. Apoi eliminați configurațiile necorespunzătoare utilizând aplicația actuală. „Teava”, „profilul” și „placa” identifică familiile de produse, nu specificațiile complete de extrudare.
Extrudarea țevilor din PVC
Publicăm atât aButoi cu șurub conic țeavă din PVCsi aButoi cu șurub paralel țeavă din PVC. Acesta este un motiv pentru a compara configurațiile, nu o promisiune că fiecare dimensiune se potrivește fiecărei țevi. Începeți cu dimensiunile produsului, formularea, sarcina de presiune și punctele de ieșire stabile necesare.
Pagina de țevi conice include benzi de aplicare de 16 până la 63 mm, 50 până la 110 mm și 90 până la 160 mm. Aceste numere descriu aplicațiile de conducte enumerate. Nu sunt diametre ale șuruburilor și nu stabilesc o dimensiune maximă universală a conductei pentru mașinile conice.
Profile și plăci
Pentru un profil, includeți desenul secțiunii, greutatea pe metru, aranjamentul de calibrare și cerințele de acceptare dimensională. Pentru o placă, identificați dacă este solidă sau spumă și definiți grosimea acceptată, densitatea, acolo unde este cazul, cerințele de suprafață și dimensionale. O schimbare în construcția produsului merită o nouă revizuire a procesului.
NoastreGhid de specificații pentru șuruburi din spumă din PVCacoperă mai detaliat brevetul de înlocuire. Am păstra acea revizuire specifică aplicației separat de o comparație generală a geometriei. Compozitele din lemn pe bază de PVC au nevoie și de propria lor revizuire a formulării; nu transferați o concluzie dintr-un compozit pe bază de PE sau PP numai pentru că ambele produse se numesc WPC.
Când să redeschidă alegerea
Revizuiți specificația atunci când rețeta, forma de furaj, obiectivul de calitate sau programul de produs se modifică. Pentru un proces existent neschimbat, o înlocuire potrivită corect ar trebui evaluată înainte de a propune o conversie a mașinii. Pentru o sarcină de producție extinsă, cereți furnizorului de mașini să revizuiască întreaga linie, mai degrabă decât să promiteți schimbarea doar prin geometria șurubului.
Dacă o linie conică existentă acoperă deja calitatea necesară și intervalul de ieșire, vom evalua mai întâi o înlocuire conică potrivită, nu vindem o conversie paralelă ca o actualizare automată. Același raționament se aplică unei linii paralele satisfăcătoare. Pentru o nouă sarcină de producție, selectați configurația cu potrivire demonstrată pentru aplicație; un preț de achiziție mai mare sau un diametru nominal mai mare nu este această demonstrație.
Puteți înlocui sau transforma șurubul și cilindrul existent?
Un cilindru conic dublu șurub și unul paralel cu dublu șurub nu sunt ansambluri interschimbabile. Înainte de a discuta despre conversie, obțineți o revizuire completă a mașinii. Aranjamentul de ieșire al cutiei de viteze, conexiunile arborelui, montarea cilindrului și aspectul unității de procesare aparțin acelei revizuiri, împreună cu interfețele de alimentare, aerisire, încălzire și răcire.
Înainte recomand o geometrie diferită a șurubului
Când examinez o problemă de extrudare a PVC-ului, prima mea întrebare este dacă restabilim procesul original sau cerem mașinii să facă o altă lucrare. Înlocuirea componentelor uzate și creșterea capacității de producție necesită dovezi diferite. Nu aș recomanda trecerea între șuruburi conice și paralele pur și simplu pentru că linia a devenit instabilă.
Dacă producția fluctuează, încep prin a solicita revizuirea formulării, condițiile de alimentare, înregistrările de operare și rezultatele inspecției produsului finit. Vreau ca presiunea, temperatura, viteza șurubului și puterea acceptată să fie înregistrate în aceeași perioadă. Compararea vârfului de producție de ieri cu media de astăzi îmi spune puțin dacă materialul sau produsul s-au schimbat.
În continuare, trec în revistă configurația mecanică. Pachetul de desen ar trebui să identifice direcția de rotație, geometria șurubului, distanța dintre centru, conexiunile de antrenare și interfețele cilindrului. Pentru un ansamblu de înlocuire, am nevoie, de asemenea, de măsurători legate de pozițiile numite atât pe ambele șuruburi, cât și pe ambele orificii ale cilindrului. Un număr de model este o referință de pornire, nu permisiunea de a produce.
Separ apoi acțiunile posibile. O problemă de hrănire necesită o investigație privind hrănirea. Uzura suspectată necesită un raport de inspecție potrivit. O formulare modificată necesită o revizuire a procesului. Dacă producția țintă a crescut, echipamentele de răcire, de transportare și de tăiere trebuie să intre în discuție înainte de a recomanda o unitate de procesare mai mare.
Înainte de a începe o comandă, aș fi de acord asupra a două etape de acceptare: potrivirea mecanică și performanța producției. Primul verifică dacă ansamblul se potrivește cu mașina; al doilea verifică dacă materialul convenit produce un produs acceptabil în condiții definite. Menținerea separată a acestor decizii oferă cumpărătorului o cale mai clară de la problema inițială la o specificație de înlocuire apărată.
Nu tratați reglarea ca pe o reparație universală de uzură
Orice reglare axială trebuie să respecte procedura și limitele permise de producătorul mașinii. Nu mutați un set conic doar până când ieșirea pare să revină. Pentru inspecție și îndepărtarea șuruburilor, utilizați procedurile de izolare, răcire și ridicare aprobate ale instalației cu personal calificat. Noastrejoc paralel cu două șuruburi și ghidaj de uzurăexplică cum se organizează o înregistrare de măsurare potrivită.
Ce ar trebui să trimiteți pentru un RFQ și o probă de producție?
De ce nu aș aproba o înlocuire numai din numerele de catalog
Când compar opțiunile de tip șurub conic și paralel publicate de Nanhaiya, mai întâi separ formatele de specificații. Gama conică include perechi de diametre precum Φ65/Φ132 și Φ80/Φ156. Aceste intrări de catalog identifică configurațiile candidate; nu stabilesc o ieșire echivalentă sau interschimbabilitate cu un alt ansamblu.Specificații conice Nanhaiya
Pagina țevilor din PVC cu șuruburi paralele publică un interval de diametre de la Φ45 la Φ150 mm și un raport L/D de 32 la 38, cu personalizare disponibilă. Aceste cifre descriu acea ofertă de produse, nu orice extruder paralel cu două șuruburi.Specificații paralele ale conductei din PVC Nanhaiya
Prin urmare, o configurație paralelă de 65 mm nu poate fi tratată ca un înlocuitor pentru un ansamblu conic 65/132, deoarece ambele descrieri conțin „65”. Nici cel de-al doilea diametru conic nu aș interpreta ca un raport L/D sau un diametru al țevii finite.
Concluzia mea din această revizuire a specificațiilor este că catalogul poate ajuta produsele pe lista scurtă, dar nu poate aproba o conversie. Înainte de a recomanda un ansamblu, aș avea nevoie de configurația mașinii, desenele interfeței, formularea și ținta de producție. Apoi aș separa compatibilitatea dimensională de performanța procesului care încă mai are nevoie de verificare.
Acest lucru oferă cumpărătorului un rezultat concret din comparație: o definiție de revizuire a desenelor și un domeniu de încercare, mai degrabă decât o promisiune nesusținută că schimbarea geometriei șurubului va crește producția sau va reduce consumul de energie.
Pregătiți și validați o specificație comparabilă
-
Definiți produsul și formularea
Identificați desenul produsului, revizuirea rețetei, forma de furaj și cerințele de calitate aplicabile. Înregistrați încărcarea umplerii cu unitățile sale și includeți gama de produse dorită.
-
Confirmați constrângerile de linie
Indicați punctele de ieșire acceptate necesare și identificați condițiile de alimentare, antrenare, scule, răcire, transportare și tăiere care trebuie să le susțină.
-
Verificați mașina și desenele
Furnizați identitatea mașinii, aranjamentul de rotație, desenele șuruburilor și cilindrului, conexiunile de antrenare, interfețele de montare și măsurătorile de uzură poziționate pentru piesele de schimb.
-
Definiți fiecare configurație candidată
Solicitați furnizorului să identifice geometria, materialele, suprafețele de lucru, auxiliarii relevanți și excluderile de cotație. Separați domeniul de aplicare al componentelor de orice modificare completă a mașinii.
-
Acordați condițiile de încercare și înregistrările
Fixați materialul, produsul, perioada de prelevare și limita energetică. Înregistrați viteza, presiunile și temperaturile în locații desemnate, producția brută și acceptată, rebuturile, condițiile de aerisire și rezultatele testelor produsului.
-
Acceptați montarea mecanică și producția separat
Verificați ansamblul furnizat în raport cu desenul aprobat, apoi evaluați producția în funcție de criteriile de calitate și de producție convenite. Păstrați cele două înregistrări de acceptare legate de configurația testată.
Trimiteți lui Nanhaiya un slip din PVC cu șurub și butoi
Pentru componente conice sau paralele, trimiteți informațiile despre mașină, formularea, desenul produsului și înregistrările curente de producție. Indicați dacă trebuie să restabiliți un proces existent sau să evaluați o sarcină schimbată, astfel încât propunerea componentei să abordeze sarcina corectă.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-mail:info@nhyscrew.com
Locație: Districtul Dinghai, Zhoushan, Zhejiang, China.
Întrebări frecvente
Extrudoarele paralele cu două șuruburi sunt întotdeauna co-rotative?
Nu. Paralela descrie geometria axului șurubului, în timp ce co-rotația și contrarotația descriu mișcarea. Specificați ambele câmpuri atunci când comparați echipamente. Pentru această sarcină de selecție a PVC-ului, configurația relevantă și sarcina de extrudare directă trebuie stabilite înainte de a utiliza cererile de capacitate, amestecare sau energie de la un alt tip de mașină cu două șuruburi.
Este întotdeauna un extruder conic dublu șurub mai bun pentru PVC?
Nu. O formulare din PVC și cerința de produs nu selectează o geometrie de la sine. Comparați configurațiile conice și paralele propuse în condiții de alimentare, calitate și producție convenite. Pentru o înlocuire, mașina instalată și interfețele aprobate limitează alegerea înainte ca o comparație de proces să poată aproba o arhitectură diferită.
Ce design folosește mai puțină energie pe kilogram?
Eticheta de geometrie nu stabilește răspunsul. Măsurați energia și masa acceptată a produsului pe același interval, folosind o limită de echipament stabilită. Comparați punctele de operare necesare pentru programul de producție. O mașină poate livra mai multe kg/h acceptate în timp ce utilizează mai mulți kWh per kilogram acceptat în acel moment.
Un șurub conic și un butoi pot înlocui un set paralel?
Nu sunt ansambluri interschimbabile. O conversie necesită revizuirea arhitecturii mașinii, a ieșirilor cutiei de viteze, a conexiunilor arborelui, a montajului și a interfețelor de proces. Pentru o comandă de înlocuire obișnuită, specificați un ansamblu potrivit pentru mașina instalată. Nu aprobați conversia dintr-un număr de model de catalog sau o valoare comună a diametrului.
Ce vă spune un număr de model precum 65/132?
Nanhaiya listează Φ65/Φ132 ca o pereche conică cu diametrul șurubului și cilindrului. Confirmați locațiile cotelor și completați geometria pe desen. Numai desemnarea nu stabilește lungimea procesării, direcția de rotație, puterea, dimensiunea conductei sau interschimbabilitatea. Al doilea diametru nu este un raport L/D adimensional.
Ce informații sunt necesare pentru a compara ambele configurații?
Furnizați revizuirea formulării, forma de alimentare, desenul produsului, cerințele de calitate și intervalul necesar de rezultate acceptate. Includeți configurația mașinii și interfețele pentru lucrări de înlocuire. Solicitați fiecărui furnizor să precizeze domeniul de aplicare al echipamentului propus și condițiile de încercare, apoi comparați potrivirea mecanică, acceptarea produsului și costul de operare ca decizii separate.