Care este diferența dintre amestecarea distributivă și cea dispersivă?
Gândiți-vă la distribuție ca la o chestiune de locație și dispersie ca la o chestiune de dimensiune a domeniilor sau aglomeratelor. Mutarea unui grup mare de pigment într-o altă parte a topiturii îi schimbă locația. Ruperea acelui aglomerat în aglomerate mai mici îi schimbă dispersia. Un rezultat nu îl stabilește pe celălalt.
| Întrebare | Amestecare distributivă | Amestecarea dispersivă |
|---|---|---|
| Ce ar trebui să se schimbe? | Uniformitatea spațială a componentelor. | Dimensiunea fazei aglomerate sau dispersate. |
| Ce face fluxul? | Împărțiți, reorientați și recombinați materialul. | Aplicați suficientă tensiune pentru deformare sau rupere. |
| Ce ar trebui să examinăm? | Compoziția sau consistența culorii în probe definite. | Aglomerate rămase sau morfologie de fază. |
| Ce este dovada insuficientă? | O dimensiune fină a particulei într-o probă izolată. | O culoare de pelete cu aspect uniform. |
Distincția este explicată înGhidul de funcționalitate șurub al NC State Extension. Cele mai multe elemente reale contribuie la ambele procese. Întrebarea utilă este dacă materialul primește echilibrul necesar, nu dacă un element aparține permanent unei categorii.
Pentru achiziție, scrieți rezultatul dorit ca o cerință observabilă. Identificați ce trebuie să devină mai uniform, care aglomerate sau caracteristici de fază sunt inacceptabile și modul în care laboratorul le va raporta. O solicitare pentru „o mai bună amestecare” lasă acele decizii nerezolvate.
Acest ghid se referă la combinarea cu două șuruburi co-rotative. Stabiliți mai întâi sarcina echipamentului dacă comparați o linie cu un singur șurub sau un proces PVC cu rotație opusă. Noastreghidaj de material cu un singur șurub versus cu două șuruburiabordează această alegere mai largă.
Diagnosticați defectul înainte de a schimba șurubul
Descrieți defectul înainte de a numi elementul de înlocuire. Am solicita mostre legate de aceeași perioadă de funcționare ca și înregistrările de alimentare, viteză, temperatură și încărcare. O probă fără condițiile sale de proces face dificilă distingerea unei probleme de configurare repetabilă de o perturbare temporară.
| Observare | Dovezi pe care le-am cere | Prima decizie |
|---|---|---|
| Culoarea se schimbă în timp | Mostre etichetate în timp și înregistrări de livrare în alimentator. | Investigați consistența dozării înainte de a schimba geometria. |
| Pete vizibile | Secțiuni sau micrografii în comparație cu ingredientele primite. | Identificați aglomeratele, materialul netopit, degradarea sau contaminarea. |
| Un defect a început după schimbarea rețetei | Formulări anterioare și actuale, forme de furaje și setări. | Separați o nouă sarcină de procesare de deteriorarea cauzată de uzură. |
Ce verific înainte de a recomanda un amestec mai puternic
Când evaluez o problemă de amestecare cu două șuruburi, mai întâi separ compoziția neuniformă de particulele care nu s-au defectat. Petele vizibile dintr-o probă de pelete nu sunt suficiente pentru a justifica o secțiune de frământare mai puternică. Solicit calitatea rășinii, forma aditivului și încărcarea, structura actuală a șuruburilor, înregistrările de alimentare și probele colectate în condiții stabile de funcționare.
Următorul meu pas este să stabilesc care sunt de fapt acele pete. Aș examina secțiuni ale materialului și aș compara defectul cu ingredientele originale. Pigmentul aglomerat, rășina netopită și materialul degradat necesită răspunsuri diferite. Adăugarea intensității amestecării înainte de identificarea defectului poate trimite investigația în direcția greșită. Distincția dintre topirea slabă și amestecarea slabă este, de asemenea, un avertisment central înGhidul de amestecare cu un singur șurub al lui Jim Frankland.
Pentru revizuirea șurubului, iau în considerare lățimea discului, lungimea blocului, unghiul de eșalonare și direcția de transport împreună. De asemenea, verific elementele din jur, locațiile de alimentare și degajările măsurate. Un bloc de frământare nu poate fi evaluat corect doar din unghiul său. Poziția sa în proces și condițiile materiale care intră în el contează.
Înainte de a recomanda o modificare, aș stabili o linie de bază pentru debit, temperatura reală de topire, sarcina de antrenare și măsurătorile relevante ale calității. Apoi, aș compara o modificare justificată a configurației după stabilizarea procesului, menținând formularea și metoda de eșantionare consistentă. Dacă hrănirea este instabilă sau componentele existente sunt uzate, aș rezolva aceste probleme înainte de a utiliza o nouă secțiune de amestecare pentru a compensa.
Criteriul meu de acceptare este specificația de produs agreată. O configurație care îndepărtează aglomeratele vizibile, dar dăunează morfologiei fibrelor necesare sau depășește limitele de funcționare nu este o îmbunătățire acceptabilă. Aș păstra configurația care oferă calitatea de amestecare necesară în limitele termice și mecanice ale liniei, în loc să continui să adaug restricții pur și simplu pentru că mașina o poate tolera.
Cum generează extruderele cu două șuruburi amestecarea
Rearanjarea fluxului și stresul local fac sarcini diferite
Acțiunea distributivă provine din divizarea, întinderea și rearanjarea repetată a materialului. Acțiunea de dispersie necesită solicitări suficiente pentru a deforma o fază dispersată sau pentru a depăși rezistența în cadrul unui aglomerat. Forfecarea și curgerea extensibilă descriu mecanismele de deformare; nu sunt ținte de calitate separate care înlocuiesc distribuția și dispersia.
a lui Charlie Martinrevizuirea tehnică a amestecării continue cu două șuruburidescrie interacțiunea elementelor șuruburilor, a regiunilor de prelucrare umplute și a secțiunilor de transport. Discuția despre echipamentul său este utilă aici; condițiile de formulare farmaceutică din acea revizuire nu ar trebui transferate la o rețetă de materiale plastice industriale.
Viteza este o intrare, nu rezultatul acceptării
Pentru o interpretare locală a curgerii de forfecare, efortul depinde de vâscozitatea materialului la temperatura și rata de deformare relevante. Numai o cifră de rpm nu definește acele condiții, deoarececomparație de urmărire a particulelor de mai josilustrează. Comparați o modificare propusă a vitezei împreună cu temperatura reală de topire, viteza de alimentare și rezultatele calității, mai degrabă decât să utilizați viteza ca înlocuitor pentru măsurarea dispersiei.
Priviți dincolo de timpul mediu de ședere
Distribuția timpului de rezidență descrie cât timp rămân diferite porțiuni de material într-un proces. Pentru scurtarea de revizuire, întrebați unde intră un trasor, unde este detectat și ce condiții de operare se aplică. O valoare medie fără aceste informații nu este suficientă pentru a compara două aspecte.
Dosarul nostru de încercare recomandat separă intrările de rezultate. Înregistrați setările și livrarea materialului ca intrări; înregistrați consistența și morfologia materialului finit ca rezultate. Mențineți temperatura și sarcina ca constrângeri de funcționare. Această structură împiedică un raport de probă să numească un consum de energie mai mare o îmbunătățire a calității înainte ca produsul să fie evaluat.
Elementele șurubului extruder și funcțiile lor de amestecare
O familie de elemente este o etichetă de pornire utilă, nu o specificație completă de performanță.Ghidul elementelor NC Statedistinge elementele de transport, inversare, frământare și dintate și explică faptul că nomenclatura variază între producători. Am folosi desenul și geometria reală, în loc să transferăm codul altui furnizor într-o ofertă.
| Familia de elemente | Rol de revizuit | Ce am cere noi |
|---|---|---|
| Transmiterea | Condiții de transport și umplere locală. | Plumb, lungime, mânuire și restricții învecinate. |
| Bloc de framantare | Deformare, amestecare și transport sau restricție. | Lățimea discului, numărul, lungimea totală, eșalonarea și direcția de transport. |
| Mixer dintat sau dedicat | Rearanjarea fluxului și expunerea la stres dependentă de geometrie. | Profil complet, poziție de operare și dovezi pentru sarcina prevăzută. |
Nu presupuneți că elementele de transport nu contribuie cu nimic la amestecare sau că fiecare element dințat este exclusiv distributiv. Comparația corectă este între geometriile definite în condițiile stabilite. Stabiliți dacă desenul descrie un ansamblu segmentat sau un șurub dintr-o singură piesă înainte de a discuta despre flexibilitatea înlocuirii.
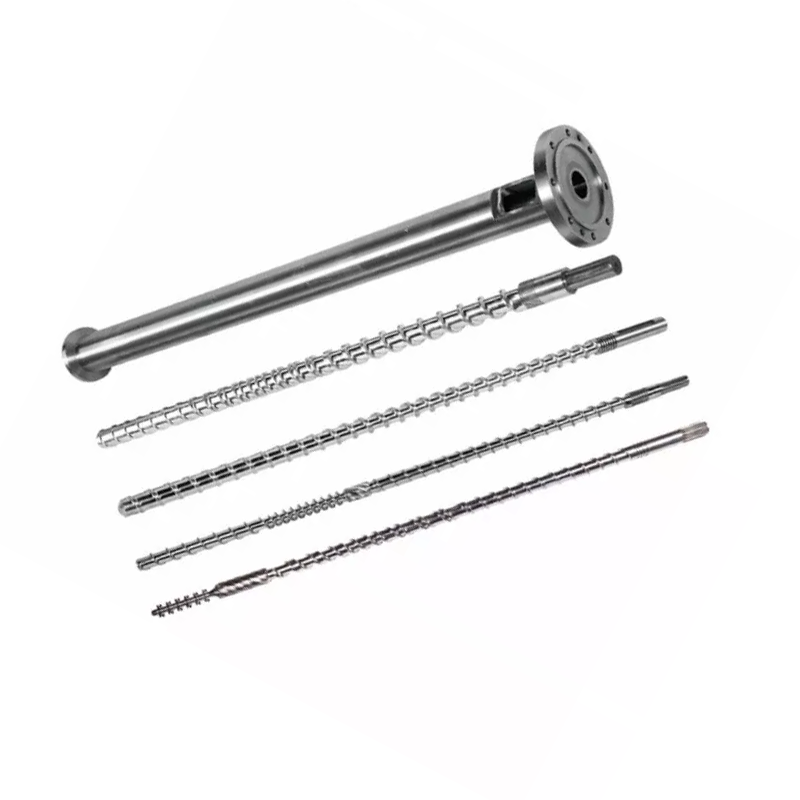
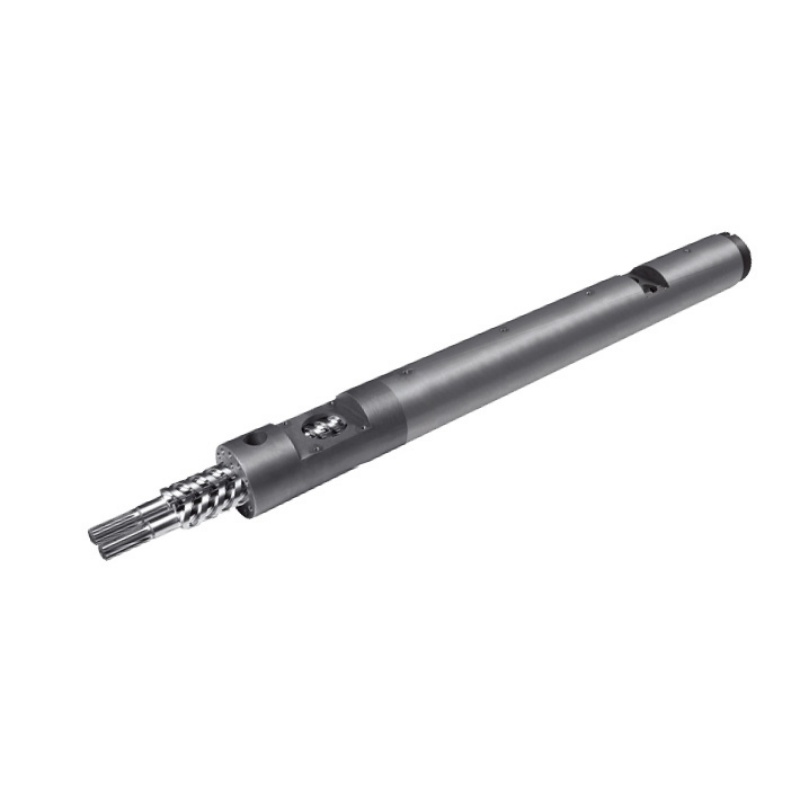
Noastrecilindru paralel cu două șuruburi co-rotativpagina de produs identifică aplicațiile de rotație în aceeași direcție, de îmbinare și de amestecare. Aceste detalii stabilesc categoria de echipamente relevantă. Pentru o comandă, configurația aprobată mai trebuie să identifice secțiunile individuale de lucru și interfețele de împerechere.


Caracteristici de design cu șuruburi care controlează amestecarea, căldura și uzura
Separați lățimea discului, numărul de discuri și lungimea blocului
Acestea sunt dimensiuni înrudite, dar nu sunt descrieri interschimbabile. a lui Kenneth Russellanaliza amestecului cu două șuruburiexplică tendința familiară a discurilor mai largi de a favoriza acțiunea dispersivă și a discurilor mai înguste de a favoriza diviziunea și redistribuirea. De asemenea, subliniază influența restricției, umplerii și temperaturii de topire.
Această tendință nu este o regulă universală de cumpărare. Dacă o comparație modifică lățimea discului, lungimea blocului și comportamentul de transport împreună, rezultatul nu poate fi atribuit numai lățimii. Întrebați ce variabilă s-a schimbat și ce măsurători a calității sa îmbunătățit.
Citiți unghiul de eșalonare cu direcția de transport și umpleți
Un bloc de frământare neutru nu are acțiune inerentă de pompare înainte; materialul poate trece în continuare sub acțiunea procesului înconjurător. Elementele inverse se opun transportului înainte. Utilitatea lor depinde de condițiile de umplere și presiune prevăzute. Nici „neutru”, nici „invers” nu este o instrucțiune automată pentru a îmbunătăți fiecare secțiune de amestecare.
| Schimbarea propusă | Înregistrare de comparație necesară | Motivul respingerii procesului |
|---|---|---|
| Geometrie de frământare diferită | Dimensiuni, secvență de elemente, date de calitate și debit stabil. | Defectul țintă rămâne sau o proprietate necesară se deteriorează. |
| Restricție mai mare | Temperatura reală de topire, presiune, sarcină de antrenare și comportament de alimentare/ventilare. | O limită de mașină sau material este depășită. |
| Spații de lucru restaurate | Măsurătorile șurubului/cilindrului potrivite la pozițiile specificate. | Ansamblul nu îndeplinește cerințele aprobate de potrivire sau de spațiu liber. |
Durabilitatea începe cu datoria efectivă
Publicăm 38CrMoAlA și un interval de adâncime de nitrurare de 0,50 până la 0,70 mm pespecificația produsului co-rotativă. Acestea sunt date despre materiale și tratament, nu o evaluare a calității amestecării sau o garanție a duratei de viață. Ele nu definesc spațiul de rulare.
Pentru o formulare abrazivă, am solicita identitatea umpluturii, harta de încărcare și uzură înainte de a selecta sistemul de suprafață. Revizuirea geometriei și protecția împotriva uzurii sunt decizii separate. O suprafață mai dură nu poate demonstra că un profil de amestecare neadecvat este corect. Noastrejoc paralel cu două șuruburi și ghidaj de uzurăexplică dosarul de inspecție potrivit.
Inspectați componentele numai conform procedurilor de izolare, răcire și manipulare aprobate de instalație. Nu reduceți un spațiu liber și nu modificați un ansamblu în afara limitelor aprobate de producătorul mașinii pentru a căuta mai multă amestecare.
Cum să aranjați un profil cu două șuruburi pentru amestecare
Examinați secvența sarcinilor de procesare înainte de a selecta un bloc de amestecare. a lui Martinrevizuire a amestecului continuudescrie alimentarea măsurată, transportul, topirea, regiunile de amestec umplute și evacuarea. Un profil trebuie să ofere aceste funcții împreună. O recomandare de element de sine stătător lasă condițiile de intrare și sarcina de presiune din aval nespecificate.
Definiți ceea ce ajunge la fiecare secțiune de amestecare
Pentru o modificare propusă, precizați dacă ingredientul intră sub formă de pelete, pulbere, lichid sau concentrat și identificați poziția sa de alimentare. Ne-am întreba ce stare de topire sau umectare este necesară înainte de sarcina de dispersie intenționată. O comparație de amestecare nu ar trebui să ascundă o schimbare a modului în care ingredientul intră în proces.
Păstrați alimentarea, restricția și ventilația conectate
Înainte de a adăuga un element restrictiv, solicitați proiectantului procesului să verifice cerințele de presiune și umplere din jurul alimentatoarelor laterale și ale orificiilor de aerisire. Nu am aproba schimbarea de la o schiță de amestecare care omite acele interfețe. Înregistrați comportamentul acceptabil la fiecare deschidere ca parte a rezumatului procesului.
Identificați unde se măsoară temperatura materialului și unde este prelevată proba de calitate. În caz contrar, o citire mai fierbinte într-o locație diferită poate fi confundată cu o creștere a temperaturii cauzată de noul element. Păstrați locațiile de măsurare fixe atunci când scopul este o comparație directă.
Potriviți echilibrul de amestecare cu formula
Specificați ingredientul pe măsură ce intră în extruder. Un concentrat de culoare pre-dispersat și un pigment brut de aglomerare nu prezintă aceeași sarcină. Solicităm informațiile materiale ale furnizorului și examinăm formularul de intrare înainte de a decide dacă nevoia principală este redistribuirea, deaglomerarea sau ambele.
| Rezumat material | Întrebare de răspuns | Dovezi de inclus în acceptare |
|---|---|---|
| Masterbatch de culoare pre-dispersat | Dozarea și distribuția sunt consistente și sunt prezente aglomerate reziduale? | Eșantionarea timp/poziție, consistența culorii și evaluarea dispersiei aplicabile. |
| Pigment aglomerant sau umplutură minerală | A fost umezit ingredientul și au rămas aglomerate inacceptabile? | Măsurătorile aglomeratelor definite și proprietățile necesare ale produsului. |
| Compus din fibră de sticlă | Amestecul îndeplinește cerințele de uniformitate și de fibre reținute? | Morfologia fibrelor și proprietățile mecanice specificate. |
| Amestec de polimeri sau compus sensibil la căldură | Ce morfologie de fază și limite de temperatură/timp se aplică? | Morfologie, indicatori de degradare și teste relevante ale produsului finit. |
a lui Russelldiscuție amestecatăfolosește negru de fum coeziv ca exemplu de material care necesită dispersie și contrastează secțiunile intensive cu un tratament mai blând al fibrelor. Acest lucru acceptă un brief specific materialului, nu o regulă conform căreia fiecare material umplut are nevoie de cea mai restrictivă configurație.
Nu citați un profil pentru fiecare sarcină de granulație
Noastregranulație dublu șurub paralelpagina listează producția de pelete termoplastice, inclusiv PE și PP și acceptă materiale virgine și reciclate cu personalizare a configurației. Pentru o cotație, acele categorii largi trebuie restrânse la calitatea reală, încărcarea cu aditivi, forma de furaj și produsul necesar.
Am întreba dacă un furaj reciclat și-a schimbat compoziția sau nivelul de contaminare înainte de a atribui un nou defect șurubului. De asemenea, nu am accepta o verificare numai de culoare pentru un grad armat cu fibre ale cărui specificații de achiziție includ performanța mecanică. Testul de acceptare ar trebui să urmeze motivul pentru care aditivul este prezent.
Cum să verificați calitatea amestecării în loc să ghiciți
De ce compar expunerea la stres și nu numai viteza șurubului
Aș folosi studiul lui Jan Philipp Oldemeier și Volker Schöppner ca punct de plecare util atunci când compar configurațiile de amestecare. Cercetările lor au examinat elementele șuruburilor folosind simularea tridimensională a fluxului și urmărirea particulelor, mai degrabă decât să presupună că fiecare particule se confruntă cu aceleași condiții de amestecare.
Pentru geometria ZSK25 cu PP FPH50, cercetătorii au specificat o temperatură de topire de 220°C și un debit de 20 kg/h. Creșterea vitezei elementului de amestecare dințat de la 200 la 400 rpm a crescut media tensiunilor maxime de forfecare ale particulelor urmărite de la aproximativ 37.900 la 54.400 Pa. Pentru blocul de frământare KB24 în aceleași condiții, valorile corespunzătoare au crescut de la aproximativ 27.900 la 48,400 Pa.
Acestea au fost rezultate simulate de stres, nu îmbunătățiri măsurate ale calității compusului finit. Autorii au mai declarat că validarea experimentală era încă în așteptare.Citiți studiul original.
Concluzia mea de inginerie este că numai viteza este o specificație incompletă. Înainte de a recomanda oricare dintre elementele pentru producție, aș avea nevoie de dovezi că expunerea la stres abordează defectul real, urmată de verificări ale dispersiei, temperaturii de topire, încărcăturii de antrenare și proprietăților necesare produsului.
Alegeți un test care se potrivește specimenului
ISO 23900-5:2015, confirmat în 2025, descrie testul valorii presiunii filtrului pentru evaluarea dispersiei coloranților în polimeri termoplastici. Este o metodă relevantă de luat în considerare pentru concentratele de culoare utilizate în extrudare și filare prin topire; laboratorul trebuie să stabilească condițiile de pregătire și testare aplicabile.
ISO 18553:2025abordează dimensiunea particulelor/aglomeratului și gradul de dispersie în țevile, fitingurile și compușii din poliolefină. Domeniul de aplicare declarat include conținut de negru de fum sub 3% din masă și conținut de pigment sub 5%. Nu aplicați acest scop automat unui masterbatch foarte concentrat sau fiecărui sistem de umplere.
Separați înregistrarea calității de înregistrarea operațională
Pentru distribuție, definiți unde și când sunt prelevate probele și ce măsurători de consistență este adecvată. Pentru dispersie, definiți pregătirea specimenului și evaluarea relevantă a aglomeratului sau a morfologiei. Acordați criteriile de acceptare cu specificațiile produsului și cu laboratorul înainte de încercare, mai degrabă decât să alegeți un prag de trecere după ce ați văzut rezultatul.
Pentru comparații de energie, precizați dacă valoarea raportată este intrarea de antrenare, puterea estimată a arborelui sau o măsurătoare de linie mai largă și identificați baza debitului masic. Nu comparați cifrele spre deosebire de „IMM-uri” și nu tratați o cifră medie de energie ca dovadă a expunerii la stres local. Am înregistra energia și am încărca alături de calitate, nu înlocuim testele de calitate cu ele.
Recomandarea noastră: păstrați coloanele separate pentru calitate, producție stabilă acceptată, temperatura de topire și sarcina mecanică. Aprobați configurația numai atunci când îndeplinește cerințele convenite în fiecare coloană relevantă.
Revizuirea configurației șuruburilor pentru calitatea amestecului și durabilitatea
Utilizați o revizuire controlată mai degrabă decât o secvență de ajustări fără legătură. Următorul flux de lucru este metoda propusă de noi pentru a transforma o reclamație de amestecare într-un rezumat de configurare. Nu autorizează operarea în afara limitelor producătorului de mașini și nici nu înlocuiește procedurile de control al schimbărilor și de siguranță ale fabricii.
-
Definiți defectul și ținta de acceptare
Descrieți defectul cu mostre reprezentative și specificațiile necesare pentru produs. Decideți ce măsurători de distribuție, dispersie și proprietate finită vor determina acceptarea înainte de a schimba linia.
-
Înregistrați o linie de referință comparabilă
Înregistrați revizuirea formulării, forma ingredientelor, vitezele de avans, viteza șurubului, temperatura măsurată a topiturii, presiunile, sarcina de antrenare și puterea acceptată stabilă. Etichetați mostrele cu aceeași perioadă de funcționare și locații de măsurare.
-
Verificați alimentarea, topirea și uzura
Verificați consistența alimentatorului și identificați particulele din defect. Dacă se suspectează uzura, obțineți măsurători potrivite între șurub și cilindru conform procedurilor de inspecție aprobate înainte de a recomanda o geometrie de amestecare revizuită.
-
Selectați o modificare justificată
Indicați mecanismul pe care urmează să-l abordeze modificarea. Documentați dimensiunile elementului, direcția, secvența și interfețele afectate. Solicitați inginerului de proces responsabil să aprobe modificarea și limitele de funcționare ale acesteia.
-
Comparați după ce procesul se stabilizează
Utilizați procedura de stabilizare și eșantionare convenită. Păstrați formularea și metoda de testare consistente, înregistrați orice diferențe inevitabile și comparați calitatea împreună cu temperatura, sarcina și puterea acceptată.
-
Acceptați, revizuiți sau reveniți la linia de bază
Acceptați modificarea numai dacă îndeplinește criteriile de calitate și operare predefinite. Dacă eșuează, păstrați constatările și urmați procedura de returnare sau revizuire aprobată în loc să adăugați o altă restricție fără o nouă ipoteză.
Ce avem nevoie pentru brief-ul componentelor
Trimiteți identitatea mașinii, desenul de configurare, diametrul nominal al șurubului, distanța dintre centrele, detaliile conexiunii arborelui sau acționării și orice hartă de uzură măsurată. Includeți materialele și înregistrările de funcționare de mai sus. Pentru un sistem segmentat, identificați secvența elementelor; pentru un șurub dintr-o bucată, identificați secțiunile de lucru pe desenul complet. Potrivirea mecanică și performanța amestecării necesită verificări separate de acceptare.
Întrebări frecvente
Amestecarea distributivă poate distruge aglomeratele de pigment?
Amestecarea distributivă redistribuie în primul rând materialul; nu stabilește prin ea însăși că solicitarea disponibilă este suficientă pentru a rupe un aglomerat. Un element real poate contribui la ambele moduri de amestecare. Examinați aglomeratele reziduale separat de uniformitatea culorii sau a compoziției înainte de a decide dacă este necesară o acțiune mai dispersivă.
Creșterea vitezei șurubului îmbunătățește întotdeauna amestecarea?
Nu. Viteza este o intrare de operare, în timp ce amestecarea acceptabilă este un rezultat măsurat al produsului. Comparați o schimbare de viteză cu condițiile de alimentare, temperatura reală a topiturii, sarcina de antrenare și testele de calitate convenite. Nu acceptați o setare de turație mai mare dacă nu mai sunt îndeplinite proprietățile produsului sau limitele de funcționare necesare.
Blocurile de frământare de 90 de grade sunt întotdeauna mai bune pentru dispersie?
Nu. Unghiul de eșalonare este doar o variabilă de geometrie. Lățimea discului, lungimea totală a blocului, direcția de transport, condițiile de umplere și configurația din jur necesită, de asemenea, revizuire. Un bloc neutru poate trece materialul sub acțiunea procesului înconjurător; neutru nu înseamnă că materialul rămâne staționar.
Elementele de amestecare dintate pot oferi și amestecare dispersivă?
Da, în funcție de geometrie și condițiile de funcționare. Un element descris ca un mixer distributiv poate încă genera tensiuni locale. Solicitați dovezi pentru profilul real și obligația materială, mai degrabă decât să tratați numele categoriei ca o descriere completă a performanței acesteia.
De ce pot rămâne dungi de culoare după adăugarea mai multor blocuri de frământare?
Mai multe blocuri de frământare nu identifică sau elimină cauza de la sine. Verificați stabilitatea dozării, forma ingredientului primit, condițiile de topire și probele colectate în condiții de funcționare comparabilă. Apoi determinați dacă problema rămasă este distribuția spațială, aglomeratele nedispersate sau un alt defect înainte de a face o nouă modificare a configurației.
Ce înseamnă configurația lamei șuruburilor în extrudarea cu două șuruburi?
Pentru acest ghid, configurația utilă este aranjarea axială a secțiunilor de transport, frământare și amestecare, inclusiv dimensiunile și direcția acestora. Folosiți acești termeni specifici din desen. Numirea întregului ansamblu o configurație de lamă nu specifică funcțiile sale de procesare și nici nu face interschimbabile codurile de elemente ale diferiților furnizori.