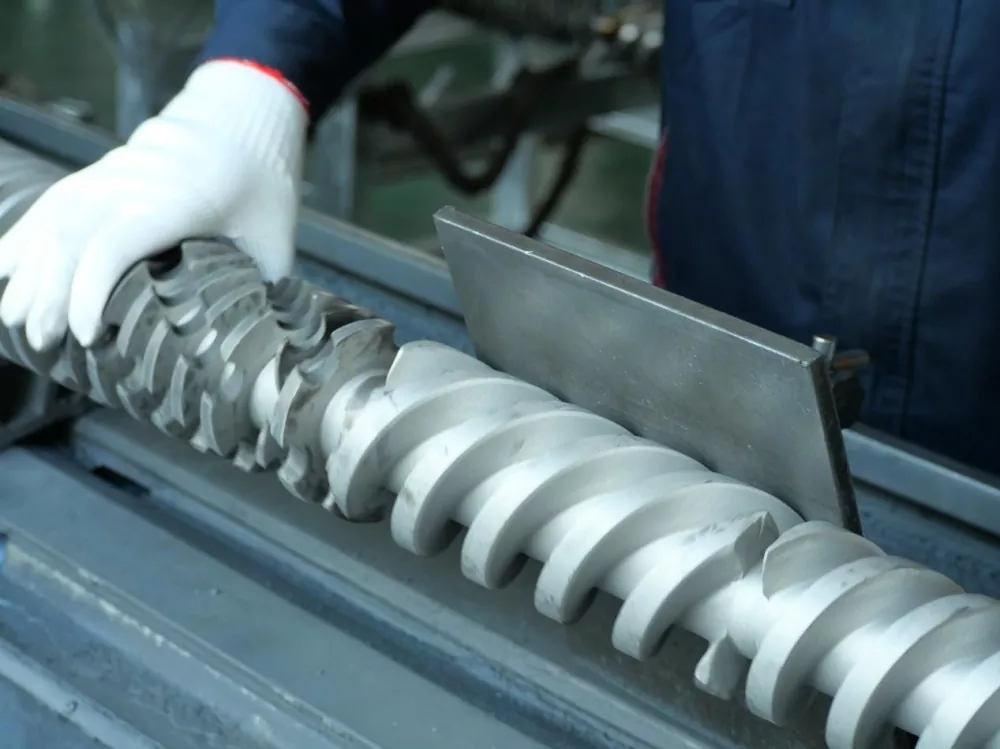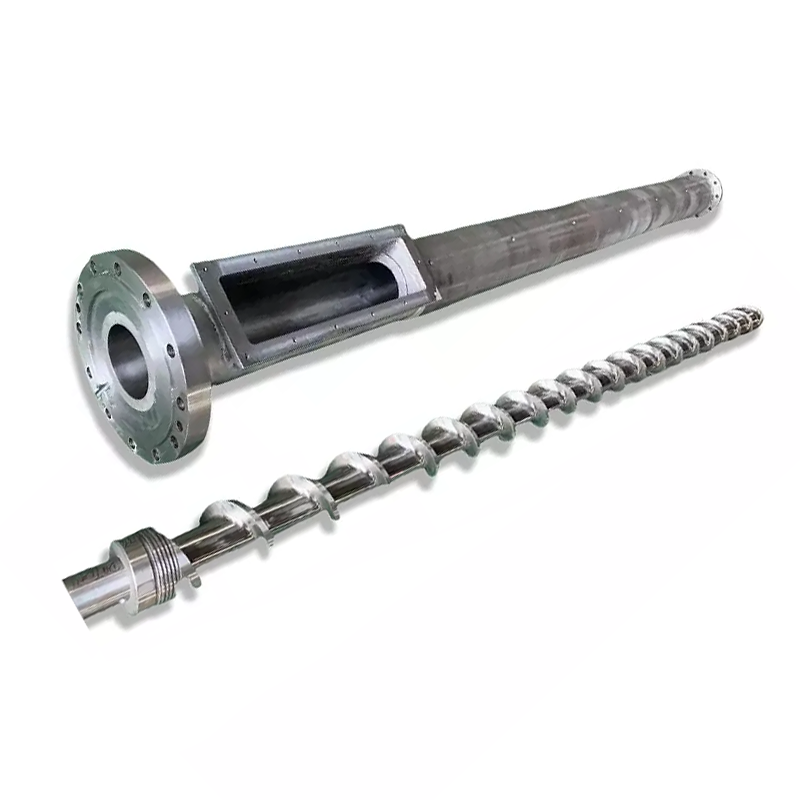
Dvsbutoi șurub de turnare prin injecțiedecide calitatea topiturii, consistența împușcării și timpul ciclului. Mai jos: cum să selectați geometria și tratamentul de suprafață pentru rășina dvs., cum să întrețineți setul și cum să urmăriți un defect înapoi la șurub, cilindru sau inelul de verificare în loc să îl urmăriți prin setările mașinii. Șuruburile noastre de injecție 38CrMoAlA nitrurate poartă un strat nitrurat de 0,5–0,8 mm la 950–1050 HV, se potrivesc cu PE, PP, PS și ABS și tratează fibra de sticlă până la 30%. După aceasta, sau pe rășină corozivă, gaura necesită pulverizare cu aliaj dur la 62 HRC. Dacă ieșirea a scăzut și ciclurile s-au întins, citiți tabelul de depanare înainte de a atinge un alt punct de referință.

Ce este un cilindru cu șurub pentru turnare prin injecție?
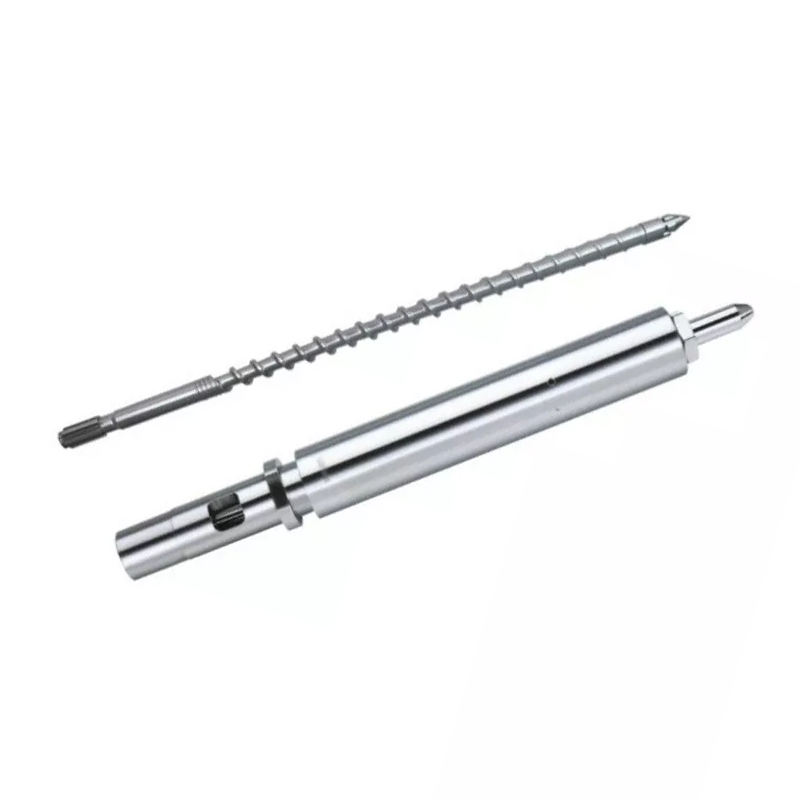
Șurubul și cilindrul formează unitatea de plastificare a mașinii de turnat prin injecție. Împreună, ei iau pelete solide din buncăr, le topesc, le amestecă într-o topitură uniformă, măsoară o doză exactă și injectează acea împușcătură în matriță. Fiecare piesă pe care o produce mașina dvs. trece prin această pereche.
Modelele înlocuiesc duzele, reglează matrițele și reglează temperaturile timp de săptămâni înainte de a se uita la unitatea de plastifiare. Acea ordine este inversă. Când șurubul sau cilindrul se uzează, niciun punct de referință al controlerului nu aduce procesul înapoi.
Rolul șurubului în plastificare
Șurubul face cea mai mare parte a topirii, și nu cu benzile de încălzire. Căldura butoiului contribuie, dar mecanismul de topire dominant estecăldură de forfecare: șurubul trage polimerul pe peretele cilindrului fierbinte, iar frecarea generează căldură în interiorul materialului în sine. De aceea, geometria șurubului modifică temperatura topiturii chiar și atunci când punctele de referință nu se mișcă.
Șurubul măsoară și lovitura. Se rotește pentru a se plastifia, se retrage pe măsură ce topitura se adună în fața vârfului, apoi se oprește. Distanța la care este retras este dimensiunea fotografiei. Orice topitură care se scurge înapoi peste zboruri sau dincolo de inelul de verificare corup acea măsurătoare.
În cele din urmă, șurubul injectează. Se oprește din rotație și se deplasează înainte ca un piston, forțând topirea prin duză. Acest dublu rol, rotativ și alternativ, separă un șurub de injecție de un șurub de extrudare.
Rolul butoiului în transferul de căldură și izolare
Butoiul este un vas sub presiune de precizie cu un orificiu încălzit. Conține presiune de injecție, transferă căldura de la benzi în polimer și asigură peretele dur împotriva căruia șurubul forfecă materialul.
Orificiul său trebuie să rămână rotund, drept și strâns dimensional. Când orificiul se uzează supradimensionat, spațiul dintre zborul șurubului și peretele butoiului crește. Se topește apoi se scurge înapoi peste zboruri, în loc să se deplaseze înainte, iar rata de plastificare scade.
Încălzirea butoiului este zonată, de obicei alimentare, compresie și dozare, fiecare cu propriul controler și termocuplu. Un termocuplu deplasat într-o zonă poate găti material timp de luni de zile, în timp ce afișajul arată normal.
Cum funcționează împreună șurubul și cilindrul ca sistem
Cele două părți funcționează ca o pereche potrivită, iar numărul care descrie perechea esteclearance-ul radial: jumătate din diferența dintre diametrul găurii cilindrului și diametrul șurubului.
Spațiul liber este mic prin proiectare. Regula generală a industriei pentru un set nou este de aproximativ 0,001 inchi de spațiu pe latură pentru fiecare inci de diametrul șurubului. Pe un șurub de 60 mm (aproximativ 2,36 inchi), care aterizează aproape de 0,06 mm pe latură. Desenul dvs. de construcție este autoritatea și ar trebui să fie întotdeauna numărul pe care îl verificați.
Acest mic decalaj funcționează real. Forțează polimerul să se forfeze de peretele butoiului în loc să alunece pe lângă. Se dublează jocul și forfecarea slăbește, topirea încetinește, puterea scade, iar mașina încearcă să compenseze cu căldura de care nu ar trebui să aibă nevoie.
Înlocuirea singură a unei piese remediază rar o pereche uzată. Un șurub nou în interiorul unui butoi uzat restabilește doar jumătate din spațiul liber pierdut, iar nepotrivirea uzează noua parte mai repede decât ar trebui.
Anatomia unui șurub de turnare prin injecție
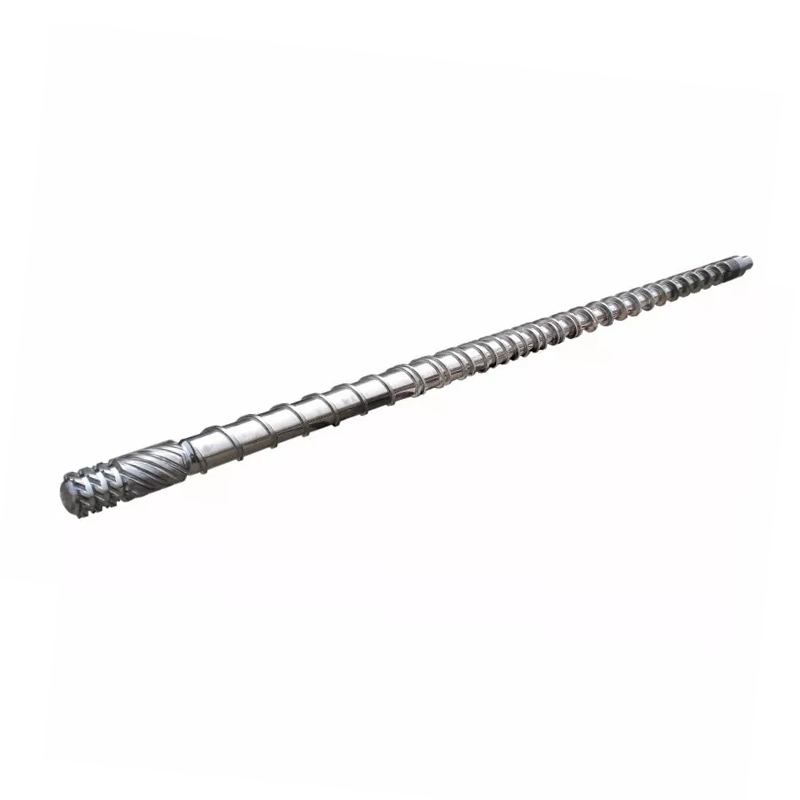
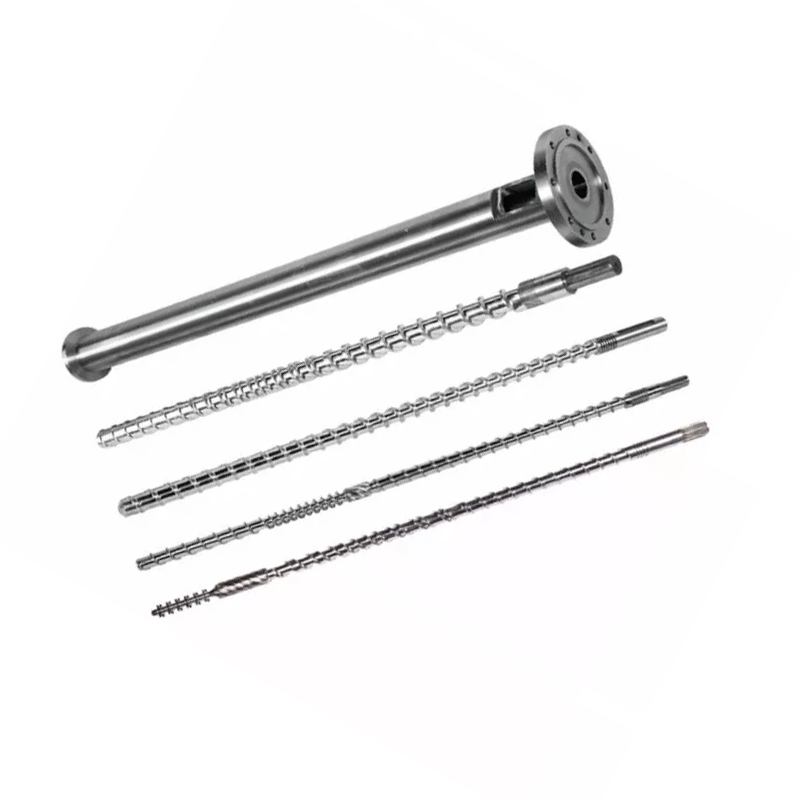
Un șurub de injecție standard se împarte în trei zone plus un ansamblu vârf. Fiecare zonă are un loc de muncă și fiecare eșuează într-un mod pe care îl poți recunoaște.
| Zonă | Adâncimea canalului | Post | Cum arată eșecul |
|---|---|---|---|
| Hrăniți | Adânc | Luați peleți, transportați-i înainte | Punți, înfometare, hrană neregulată, recuperare inconsecventă |
| Compresie (tranziție) | superficialitate | Compactați și topiți polimerul pe peretele butoiului | Se topește, amestecare slabă, această zonă se uzează prima |
| Contorizare | Superficial | Omogenizează și pompează o topitură consistentă | Variație de împușcare, vârfuri de temperatură |
| Bacsis și verificați inelul | — | Etanșare împotriva refluxului în timpul injectării | Deriva dimensiunea loviturii, lovituri scurte, pierderea pernei |
Zona de alimentare
Canalele adânci iau peleți din gâtul buncărului și le mută înainte ca solide. Această zonă nu se topește prea mult. Transmite.
Problemele cu hrana se mascadă drept probleme de topire. Dacă peleții se îndreaptă în gât sau secțiunea de alimentare este prea fierbinte și peleții se înmoaie și se lipesc devreme, șurubul moare. Timpul de recuperare variază, iar dimensiunea loviturii urmează. Verificați răcirea gâtului de alimentare înainte de a da vina pe geometrie.
Zona de compresie (tranziție).
Canalul devine mai puțin adânc de-a lungul acestei secțiuni. Această mică adâncime stoarce polimerul de peretele fierbinte al cilindrului și generează căldura de forfecare care face topirea.
Zona de compresie este locul unde se concentrează uzura. Presiunea atinge vârfuri aici, iar materialele de umplutură abrazive se macină cel mai greu aici. Când măsurați un șurub uzat, aici găsiți mai întâi numerele.
Zona de contorizare
Canalele superficiale, cu adâncime constantă, omogenizează topitura și o pompează înainte la presiune constantă. Această zonă determină consistența lovitură la lovitură.
Uzura zonei de măsurare se manifestă ca variație de împușcare și creșterea temperaturii de topire la aceleași puncte de referință. Șurubul lucrează mai mult pentru a muta același material.
Vârf de șurub, inel de verificare și supapă de reținere
Ansamblul inelului de control, numit uneori supapă de reținere, merită mai multă atenție decât primește. Se așează la vârful șurubului și face o singură lucrare: în timpul injecției, se etanșează, astfel încât topitura intră în matriță în loc de înapoi peste șurub.
Când se oprește etanșarea, obțineți o variație a dimensiunii loviturii, fotografii scurte și o pernă care dispare. Mașinii petrec săptămâni ajustând presiunea de injecție, timpul de reținere și temperatura urmărind acest lucru. Nimic nu funcționează, deoarece topitura scapă înapoi pe lângă un inel uzat.
Trei semnale indică în mod specific inelul de verificare. Perna variază de la o fotografie la alta, mai degrabă decât să rămână constantă. Greutatea împușcatului variază în timp ce mașina raportează o recuperare normală. Și un proces repetabil devine brusc neregulat fără schimbarea rășinii sau a setarii.
Parametrii de geometrie a șurubului cheie
Patru numere descriu un șurub de injecție. Înțelegeți-le și oferta unui furnizor nu mai este o cutie neagră.
Raport L/D: definiție, formulă și valori recomandate după rășină
Raport L/Deste lungimea de lucru a șurubului împărțită la diametrul său exterior. Un șurub de 22 de ori mai lung decât este lat are un L/D de 22:1. Formula este pur și simplu L împărțit la D, iar raportul se adaptează la dimensiune: un șurub de 50 mm la 22:1 are o lungime de lucru de 1.100 mm.
L/D controlează cât spațiu are șurubul pentru a se topi, amesteca și omogeniza. Mai lungă oferă mai multă capacitate de topire și o amestecare mai bună. Mai scurt oferă un timp de rezidență mai mic, ceea ce protejează rășinile sensibile la căldură.
Șuruburile de injecție sunt mai scurte decât șuruburile de extrudare. Șurubul pregătește câte o lovitură la un moment dat, mai degrabă decât să pompeze continuu, iar materialul se află în țeavă între lovituri. ÎnTurnare prin injecție cu raport L/DPractic, majoritatea mașinilor se încadrează între 18:1 și 25:1, cu 20:1 până la 22:1 obișnuit pe mașinile de uz general.
Rășinile sensibile la căldură, cum ar fi PVC, favorizează capătul mai scurt, astfel încât materialul petrece mai puțin timp fierbinte. Materialele plastice de inginerie care au nevoie de topire minuțioasă favorizează capătul mai lung. Ghidul nostru privind raportul L/D acoperă compromisurile în profunzime.
Raportul de compresie: cum afectează căldura de forfecare și calitatea topiturii
Raport de compresiecompară adâncimea canalului din zona de alimentare cu adâncimea canalului din zona de măsurare. Un șurub cu un canal de alimentare de trei ori mai adânc decât canalul de măsurare are un raport de compresie de 3:1.
Raportul de compresie stabilește cât de greu lucrează șurubul materialul. O compresie mai mare înseamnă mai multă forfecare, mai multă căldură mecanică și o topire mai agresivă. Compresia mai scăzută tratează polimerul ușor.
Potriviți-o cu rășina, nu cu o preferință pentru un număr mai mare. Poliolefinele cu vâscozitate scăzută au nevoie de forfecare pozitivă pentru a se topi curat. Rășinile sensibile la căldură, cum ar fi PVC, PC și POM se degradează sub forfecare, ceea ce PE ar ridica din umeri. Ghidul nostru privind raportul de compresie funcționează prin intervale.
Adâncimea zborului, lățimea canalului și impactul lor asupra ieșirii
Raportul de compresie este un raport, iar două șuruburi cu același raport se pot comporta diferit. Adâncimile absolute contează.
Un canal de dozare adânc mișcă mai mult material pe rotație, crescând rata de plastifiere, dar se amestecă mai puțin bine și oferă o topitură mai puțin uniformă. Un canal de dozare superficial amestecă mai bine și oferă o temperatură mai consistentă, la o putere mai mică pe tură.
Lățimea de zbor și unghiul helixului afectează eficiența transportului și forfecarea pe care materialul o vede la terenul de zbor. Acestea sunt detalii de design pe care le specificați prin descrierea procesului dvs. unui proiectant de șuruburi, nu numere pe care ar trebui să le alegeți dintr-un tabel.
Relația dintre diametrul șurubului și dimensiunea șurubului
Diametrul șurubului stabilește capacitatea de împușcare a mașinii. Un șurub mai mare deplasează mai mult volum pe milimetru de deplasare înainte, astfel încât oferă o lovitură mai mare.
Regula practică este o bandă de confort, nu o limită dură. Executați o lovitură care utilizează o mică parte din capacitatea țevii și materialul stă în țeavă prea mult timp, circulând prin căldură și degradându-se. Rulați la capacitatea aproape maximă și pierdeți perna necesară pentru o ambalare consistentă.
Majoritatea formatorilor vizează o lovitură undeva în mijlocul razei utilizabile a țevii. Dacă piesa dvs. se află în afara acelei benzi, soluția corectă este un diametru diferit de șurub, nu o setare mai grea a mașinii.
Iată tabelul nostru de dimensiuni publicat, care arată modul în care capacitatea de împușcare urmărește dimensiunea șurubului și a țevii pe toată gama pe care o construim. Folosiți-l pentru a vă localiza mașina sau pentru a verifica corect diametrul oferit de furnizor.
| lovitură (g) | Ø șurub × lungime (mm) | Butoi Ø × lungime (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Două lucruri de citit din el. Capacitatea de lovitură crește cu diametrul, așa cum cere fizica. Iar diametrul exterior al cilindrului crește odată cu acesta, motiv pentru care un șurub mai mare nu este niciodată un upgrade gratuit: este o clasă diferită de dimensiune a mașinii.
Tipuri de șuruburi de turnare prin injecție: de care aveți nevoie?
Cinci familii de șuruburi acoperă aproape fiecare aplicație de injecție. Cea potrivită depinde de rășina dvs. și de ce necesită partea dvs.
| Tip șurub | Ce face | Cel mai bun pentru | Slăbiciune |
|---|---|---|---|
| scop general (GP) | Zbor unic, trei zone standard | PE, PP, PS, ABS, majoritatea rășinilor de bază | Geometrie compromisă; se luptă cu rășini solicitante |
| Barieră | Al doilea zbor separă patul solid de bazinul de topire | Topire mai bună, randament mai mare, piese nesensibile la topire | Costă mai mult; exagerat cu rășini ușoare |
| Amestecare/compunere | Adaugă secțiuni de amestecare Maddock sau pin | Masterbatch de culoare, compuși umpluți, părți sensibile la dungi | Forfecare suplimentară; greșit pentru rășinile termosensibile |
| Aerisit (în două trepte) | Zona de decompresie plus orificiul de ventilație elimină substanțele volatile | Rășini higroscopice unde uscarea este imposibilă | Complex; aerisirea poate să salba dacă nu se potrivește |
| Specific PVC | Compresie scăzută, suprafețe lustruite, fără puncte moarte | PVC rigid si flexibil | Construit special; nu un șurub de uz general |
Șurub de uz general (GP): cel mai comun, cel mai bun pentru?
Șurubul GP este un compromis și unul bun. Funcționează în mod acceptabil PE, PP, PS și ABS, ceea ce acoperă majoritatea modelelor de mărfuri. Constructorii de mașini îl livrează ca standard, deoarece este cel mai sigur implicit atunci când nu știu ce vei rula.
Compromisul te costă atunci când rășina devine pretențioasă. Un șurub GP pe nailon umplut cu sticlă se uzează rapid. Un șurub GP pe PVC rigid degradează materialul. Un șurub GP împins pentru o putere maximă pe o parte cu perete subțire oferă netopite. Atunci când oricare dintre acestea descrie procesul dvs., un șurub special construit se plătește singur în deșeuri.
Șurub de barieră: o mai bună separare a topiturii și omogenitate
Un șurub de barieră adaugă un al doilea zbor prin zona de topire. Acest zbor separă fizic granulele solide rămase de topitura deja formată și menține solidele apăsate pe peretele fierbinte al butoiului, unde continuă să se topească.
Fără o barieră, particulele solide se ascund în interiorul bazinului de topire, izolate de perete și pot supraviețui până la duză ca netopite. Cu unul, topirea se finalizează mai complet și mai constant.
Beneficiul este o mai bună uniformitate a topiturii la aceeași putere sau mai mare, care se manifestă ca mai puține netopite, un control mai strict al împușcării și o fereastră de proces mai largă. Producătorii de turnare care rulează ambalaje cu pereți subțiri, piese optice sau orice obiect nesensibil la topire ar trebui să ceară unul pe nume.
Șurub de amestecare/compunere: pentru materiale umplute și colorate
Șuruburile de amestecare adaugă o secțiune de amestecare dedicată, de obicei lângă vârf. Secțiunile Maddock (canelate) forțează topirea prin goluri înguste, rupând particulele netopite prin forfecare. Mixerele cu pini împart și recombină fluxul, distribuind culoarea și umplutura.
Utilizați unul atunci când dungile de culoare reprezintă o problemă de calitate, când dispersia masterbatch-ului contează sau când distribuția umpluturii conduce la performanța pieselor. Schimbul este adăugat la forfecare, ceea ce face ca secțiunile de amestecare să fie o alegere greșită pentru rășinile termosensibile care sunt deja aproape de limita lor de degradare.
Șurub ventilat/degazare: pentru rășini higroscopice
Un șurub cu aerisire rulează în două etape. Prima etapă se topește, apoi canalul se adâncește brusc, scăzând presiunea topiturii la aproape zero la un orificiu de aerisire tăiat în butoi. Umiditatea și substanțele volatile scapă de acolo, adesea sub vid. A doua etapă represurizează apoi topitura pentru injectare.
Acest lucru funcționează pentru rășinile higroscopice unde uscarea este impracticabilă sau nesigură. De asemenea, prezintă riscuri: dacă cele două etape nu se potrivesc, topitura împinge afară din orificiul de aerisire în loc de gaz. Un șurub cu aerisire și un butoi cu aerisire trebuie proiectate împreună, motiv pentru care sunt specificate ca un set și nu sunt montate ocazional.
Designul șuruburilor specifice PVC: de ce șuruburile standard eșuează cu PVC
PVC rigid pedepsește un șurub standard în două moduri simultan. Se degradează sub forfecare, eliberând clorură de hidrogen, care corodează apoi oțelul pe care se află. Deteriorarea începe înainte ca operatorul să vadă un defect.
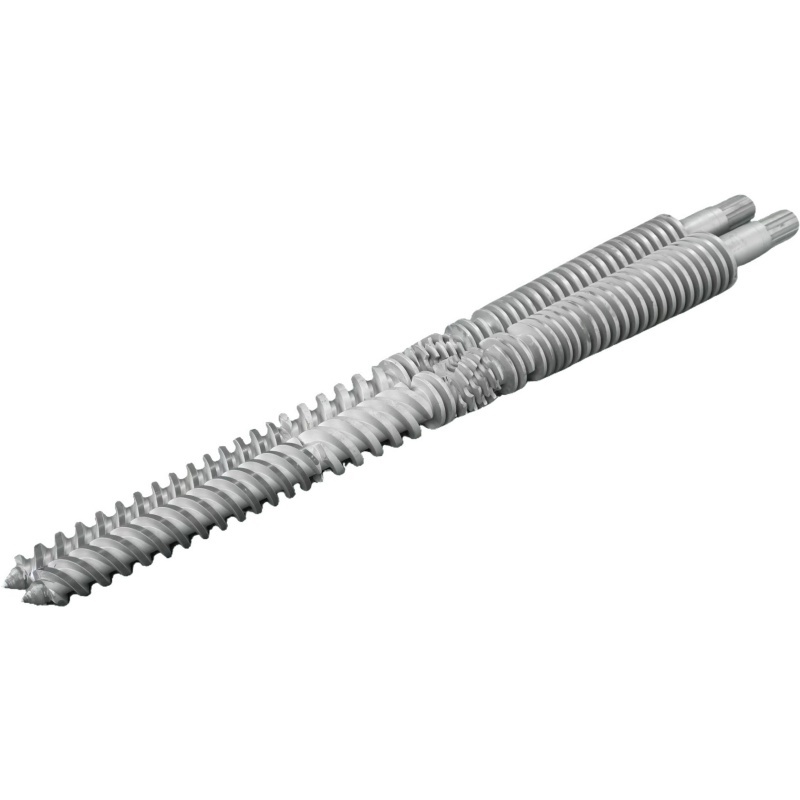
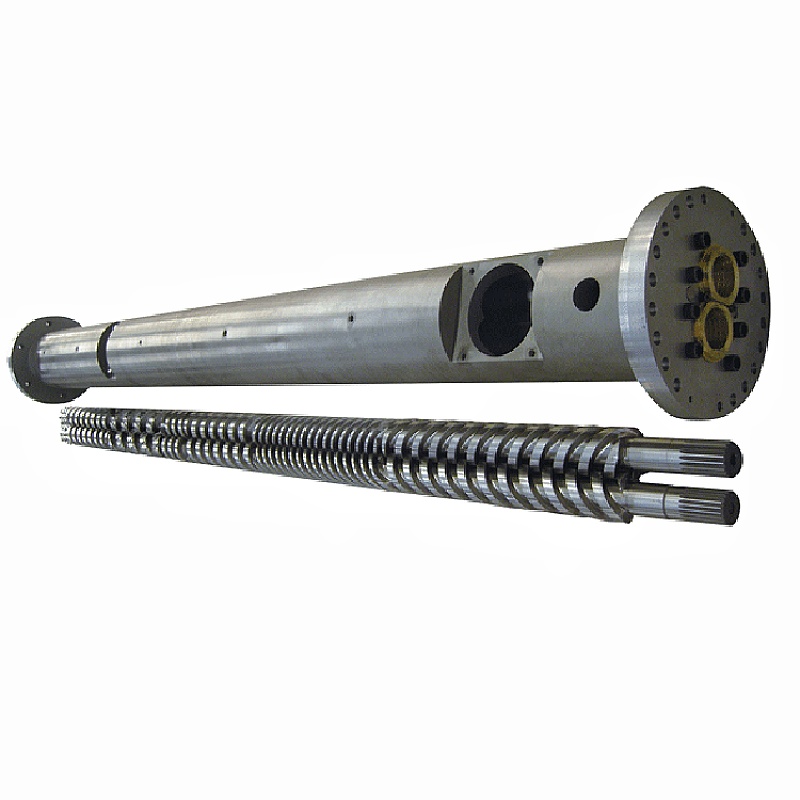
Un șurub din PVC răspunde ambelor amenințări. Compresia scăzută menține forfecarea blândă. Suprafețele lustruite și o geometrie fără pete moarte împiedică materialul să stagneze și să se gătească. Setul are nevoie aproape întotdeauna de rezistență la coroziune în tratamentul suprafeței, nu doar de rezistență la uzură. NoastreGhidaj pentru butoi cu șurub din PVCacoperă chimia, iar noastrebutoaie conice cu două șuruburiserviți PVC pe partea de extrudare.
Cum să selectați cilindrul cu șurub potrivit pentru rășina dvs
Selectarea rășinii conduce orice altă decizie de pe pagină: geometrie, oțel și suprafață. Citiți tabelul, apoi citiți notele de sub el, pentru că notele poartă avertismentele.
| Răşină | L/D tipic | Raportul de compresie tipic | Tip șurub | Note speciale |
|---|---|---|---|---|
| PP/PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP sau barieră | Iertător. Necesita forfecare pozitivă pentru a se topi curat |
| PS / SOLDURI | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Vâscozitate scăzută, se topește ușor. Amestecare blândă pe șolduri |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | GP sau barieră | Amorf. Urmăriți căldura de forfecare, dungile se văd ușor |
| PC și materiale plastice de inginerie | 22:1 – 25:1 | 2.0:1 – 2.5:1 | Barieră sau GP, forfecare scăzută | Temperatura ridicată de topire, fereastră îngustă. L/D mai lung, compresie ușoară |
| PVC rigid | 18:1 – 20:1 | 1,6:1 – 2,5:1 | Specific PVC | Rezistența la coroziune nu este opțională. Timp scurt de ședere |
| PVC flexibil | 18:1 – 20:1 | 2.0:1 – 2.8:1 | Specific PVC | Mai iertător decât rigid, încă coroziv |
| PET (preformă) | 20:1 – 24:1 | Măsurare scăzută, precisă | PET construit special | Uscați-l sau degradați-l. Forfecare redusă, rezidență minimă, suprafețe lustruite |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, forfecare scăzută | Se degradează brusc dacă este supraîncălzit. Control precis al temperaturii |
| Umplut cu sticla / abraziv | Pe rășină de bază | Pe rășină de bază | Tip bază + suprafață dură | Geometria urmează rășina de bază. Thesuprafaţăeste ceea ce se schimbă: devin bimetalice |
Cum se utilizează acest tabel:acestea sunt intervale și puncte de plecare tipice publicate, nu specificații. Mașina dvs., nota dvs., piesa dvs. și rezultatul dvs. schimbă numerele. Un designer de șuruburi confirmă geometria finală față de procesul real. Nu comanda niciodată dintr-un tabel generic fără această conversație.
PP și PE: semi-cristalin, forfecare moderată
Poliolefinele sunt cazul ușor. Tolerează forfecarea, se topesc peste o fereastră largă și iartă șurubul GP. Compresia moderată până la mai mare funcționează bine, deoarece aceste rășini cu vâscozitate scăzută au nevoie de forfecare pozitivă pentru a se topi curat, mai degrabă decât să alunece pe jumătate topită.
Împingeți cu putere puterea pe pereți subțiri, iar un șurub de barieră își câștigă costul furnizând o topitură mai completă la aceeași viteză.
ABS și PS: amorf, urmăriți căldura de forfecare
Rășinile amorfe se înmoaie într-un interval mai degrabă decât să se topească într-un punct ascuțit. PS rulează la compresie scăzută pentru că se topește atât de ușor. ABS are nevoie de mai multă îngrijire: prezintă dungi și întinderi atunci când se degradează, iar căldura de forfecare este de obicei motivul.
Dacă piesele ABS prezintă urme și punctele de referință par corecte, suspectați forfecarea înainte de a suspecta uscătorul. Un raport de compresie agresiv pe o rășină amorfă sensibilă la căldură își produce propriile defecte.
PC și materiale plastice de inginerie: temperatură ridicată, L/D mai lung
PC-ul, nailonul, PBT și rudele lor se topesc foarte mult și se degradează aproape de aceasta. Au nevoie de topire temeinică, care pledează pentru un L/D mai lung, dar pedepsesc și timpul de ședere, care pledează împotriva păstrării topiturii într-un butoi mare.
Rezoluția este L/D mai lungă, cu compresie ușoară și o fotografie de dimensiuni corecte. Găsiți greșit dimensiunea loviturii pe computer și materialul trece prin căldură până când îngălbenește, indiferent cât de bun este șurubul.
PVC rigid și flexibil: rezistență la coroziune critică
Totul de mai sus despre PVC se aplică selecției. PVC-ul rigid se află la capătul inferior atât al L/D, cât și al compresiei, deoarece timpul și forfecarea sunt ambele inamici. Tratamentul suprafeței trebuie să reziste la coroziune, nu doar la abraziune, iar asta schimbă alegerea aliajului în interiorul unui butoi bimetalic.
PET și POM: forfecare scăzută, control precis al temperaturii
PET-ul este higroscopic. Apa din topitură hidrolizează lanțurile polimerice, scade vâscozitatea intrinsecă și lasă preformele fragile și neclare, în timp ce mașina arată ca și cum funcționează bine. Uscați rășina în mod corespunzător, reduceți forfecarea, mențineți rezidența scurtă și specificați suprafețele lustruite, astfel încât să nu se formeze depuneri.
POM tolerează compresia obișnuită, dar se degradează brusc atunci când este supraîncălzit, iar produsele sale de degradare sunt periculoase. Controlul temperaturii și disciplina timpului de rezidență contează mai mult decât geometria inteligentă.
Materiale umplute cu sticlă și abrazive: linia 30%.
Iată cea mai clară regulă de pe pagină și este un număr, nu un sentiment.Fibră de sticlă până la 30%: un set 38CrMoAlA nitrurat se descurcă.Construim și evaluăm șuruburile noastre de injecție nitrurate exact pentru asta, stinse și revenite, apoi nitrurate cu gaz într-o carcasă de 0,5-0,8 mm la 950-1050 HV.
Peste 30% sticlă, sau cu umplutură minerală și ignifug deasupra, suprafața trebuie să se schimbe.Carcasa nitrurata este un strat de difuzie, iar umplutura abraziva o taie mult mai devreme decât merită oțelul de dedesubt.
Atunci abutoi cu șurub bimetalicîncetează să mai fie o actualizare și devine specificația corectă: aliajul dur a pulverizat întregul cerc în jurul zonei de uzură a găurii, ducând duritatea interioară la 62 HRC. Geometria urmează încă rășina de bază. Se schimbă doar suprafața. Noastreghidaj bimetalic vs nitruratfuncționează prin logica costurilor.
Tipuri de butoaie, materiale și tratamente de suprafață
Butoiul nu cedează dramatic. Se deschide, în liniște, și vă ia rezultatul cu el. Materialul și suprafața decid cât timp durează.
Butoi standard de oțel nitrurat: aplicații și limite
Nitrurarea difuzează azotul în suprafața oțelului, formând o carcasă rigidă. Nitrurăm șuruburile noastre de injecție cu 38CrMoAlA la 500–560 °C, producând un strat de nitrur de 0,5–0,8 mm grosime la 950–1050 HV. Aceasta crește rezistența la uzură cu 30-40% față de oțelul netratat.
Oțelul de bază este călit și călit mai întâi, ceea ce crește rezistența la uzură la forfecare cu 50% singur. Împreună, acești doi pași oferă o durată de viață de aproximativ 10.000-20.000 de ore pe rășini necorozive, cum ar fi PE și PP.
Limita sa este adâncimea carcasei. Odată ce abraziunea trece prin stratul nitrurat, miezul mai moale de dedesubt se uzează rapid. Evaluăm șuruburile noastre de injecție nitrurate pentru compuși armați cu fibră de sticlă până la 30% (PA plus fibră de sticlă, de exemplu). Peste aceasta, sau pe rășinile corozive, carcasa nitrurata este depășită și suprafața trebuie să se schimbe.
Butoi bimetalic: construcție, cost și când se plătește
Un butoi bimetalic păstrează un corp din oțel aliat și topește un aliaj de uzură separat în orificiu. Pe butoaiele noastre pulverizăm aliaj dur în jurul întregului cerc al zonei de uzură a găurii, aducând duritatea interioară la 62 HRC.
Acesta este un alt tip de protecție față de nitrurare. O carcasă nitrurata este un strat de difuzie măsurat în fracțiuni de milimetru. O gaură de aliaj pulverizată sau topită este un strat de metal diferit, iar materialul de umplutură abraziv trebuie să treacă prin tot.
Aliajul este selectat pentru amenințare. Suprafețele bogate în carbură și carbură de tungsten rezistă la abraziunea din sticlă și materiale de umplutură minerale. Aliajele cu nichel rezistă la coroziune din PVC și compuși ignifugă. Alegeți aliajul greșit și ați plătit pentru un butoi bimetalic care rezolvă problema greșită.
Se plătește ori de câte ori hrana dumneavoastră este abrazivă sau corozivă. Aritmetica este simplă: dacă un set bimetalic durează de mai multe ori mai mult decât unul nitrurat pe materialul dvs., prețul de achiziție mai mare se împarte la un cost mai mic pe an, înainte de a număra deșeurile și timpul de nefuncționare pe care le evitați.
Butoiul segmentat vs monolitic: flexibilitate vs precizie
Un butoi monolitic (o bucată) este prelucrat dintr-un singur corp. Menține cel mai bine dreptatea și concentricitatea și este norma pentru turnarea prin injecție, unde precizia conduce la consistența loviturii.
Butoaiele segmentate se înșurubează împreună din secțiuni, ceea ce permite înlocuirea unei secțiuni uzate fără a casa întregul butoi și permite poziționarea flexibilă a orificiilor de aerisire. Comerțul este aliniere: fiecare îmbinare este o oportunitate de dezaliniere, iar mașinile de injecție sunt mai puțin îngăduitoare decât extruderele de amestecare.
Oțelul de bază și opțiunile de suprafață care stau pe el
38CrMoAlAeste oțelul de bază din care lucrăm șuruburile de injecție și este implicit din industrie pentru un motiv. Chimia sa de crom-molibden-aluminiu este proiectată pentru nitrurare: aluminiul formează nitruri dure, stabile în carcasă, în timp ce miezul rămâne dur.
Oțelul de bază suportă sarcina mecanică. Suprafața de deasupra ei preia uzura și aici se află adevărata alegere. Ca aproducător de butoi cu șurubfurnizăm întreaga gamă de suprafețe și fiecare răspunde unei amenințări diferite:
- Nitrurare— Strat de 0,5–0,8 mm la 950–1050 HV. Rășini curate, fibră de sticlă până la 30%.
- Suprafata bimetalica— aliaj dur topit în jurul zonei de uzură a alezajului, alezaj la 62 HRC. Sarcina abrazivă și corozivă.
- Pulverizare cu carbură de tungsten— pentru cele mai dure cazuri de abraziune.
- Placare cu crom— o suprafață netedă, prietenoasă cu eliberarea. Ajută la schimbările de culoare și lipirea, nu la abraziunea puternică.
- Oţel inoxidabil— când rezistența la coroziune sau puritatea materialului conduc la cerință, mai degrabă decât uzura.
Ghidul nostru de materiale pentru butoi șurub compară oțelurile de bază în întregime.
Tratamente de suprafață comparate
| Material/tratament | Duritate | Rezistenta la uzura | Rezistenta la coroziune | Cel mai bun pentru |
|---|---|---|---|---|
| 38CrMoAlA, nitrurat | 950–1050 HV, strat de 0,5–0,8 mm | Bun | Moderat | PE, PP, PS, ABS; fibra de sticla pana la 30%. Implicit economic |
| Suprafata bimetalica | Alezaj la 62 HRC | Excelent | Bun | Umplut cu sticlă peste 30%, umplut cu minerale, remăcinat, sarcină abrazivă |
| Pulverizare cu carbură de tungsten | Foarte sus | Excelent | Bun | Cele mai dure cazuri de abraziune |
| Suprafață din aliaj pe bază de nichel | Selectat pe formulare | Bun | Excelent | PVC, fluoropolimeri, retardanți de flacără |
| Placare cu crom dur | Tare, foarte subțire | Moderat | Bun | Eliberare lină, schimbări mai ușoare de culoare, anti-lipire |
| Oţel inoxidabil | Pe grad | Moderat | Excelent | Aplicații bazate pe coroziune sau puritate |
Specificați suprafața pentru cea mai murdară alimentare pe care o va rula linia, nu cea mai curată. Specificarea pentru carcasa curată este cel mai comun mod în care un nou set moare devreme.
Întreținere: Cum să obțineți fiecare oră pe care o poate oferi setul
Întreținerea nu inversează uzura. Vă împiedică să adăugați uzură evitabilă peste tipul inevitabil și vă oferă datele necesare pentru a planifica înlocuirea în loc să reacționați la aceasta.
Lista de verificare a inspecției de rutină
| Frecvenţă | Ce trebuie verificat | De ce |
|---|---|---|
| Fiecare schimb | Temperatura de topire vs normal, timpul de recuperare, consistența pernei, sarcina motorului | Acestea se deplasează înainte de apariția defectelor |
| Fiecare material sau culoare se schimbă | Curățați complet; inspectați purja pentru pete negre sau material degradat | Petele înseamnă pete moarte sau degradare undeva |
| Lunar | Verificați termocuplurile și benzile de încălzire; verificați răcirea gâtului de alimentare | Un senzor înclinat gătește material luni de zile neobservat |
| Ori de câte ori șurubul este scos | Măsurați diametrul exterior al zborului și diametrul alezajului cilindrului în pozițiile marcate; inspectați inelul de verificare | Şurubul este deja scos. Zece minute de măsurare sunt date gratuite |
| Cel puțin anual (sarcina abrazivă sau corozivă) | Tragere planificată: măsurarea uzurii complete, verificarea alinierii, înregistrarea citirilor | Seturi umplute, PVC și reticulare se uzează mult mai rapid decât rășina curată |
Procedura de purjare corectă la schimbarea rășinilor sau a culorilor
Purjați înainte de fiecare oprire și de fiecare schimbare, fără excepții pentru zilele aglomerate. Materialul lăsat să se răcească în interiorul butoiului se degradează, se coace pe suprafețe și revine mai târziu sub formă de pete negre în partea clientului.
Utilizați un compus de purjare comercial pentru schimbări de culoare, pentru opriri și înainte de a trece la un polimer sensibil la căldură. Virgin PE sau PP gestionează tranzițiile de rutină între materiale compatibile. Rășinile la temperatură înaltă, cum ar fi PC-ul și PMMA, rezistă mai greu și necesită o purjare mai agresivă.
Purjați înainte de oprire, nu numai înainte de pornire. Ceea ce lași într-un butoi de răcire devine problema cu care te confrunți la următoarea pornire.
Cum se măsoară jocul șurubului la butoi
Aceasta este măsurarea care transformă opinia în fapt, iar majoritatea magazinelor o sar peste.
- Trageți și curățați șurubul.Fierbinte, cu unelte din alamă sau cupru. Niciodată răzuitoare din oțel, care taie suprafața tratată de care depinde șurubul.
- Marcați pozițiile de măsurarede-a lungul lungimii de lucru: alimentare, tranziție și dozare la minimum.
- Măsurați OD zboruluicu un micrometru exterior în fiecare poziție, luând citiri în mai multe puncte din jurul circumferinței pentru a detecta uzura neuniformă.
- Măsurați ID alezajului butoiuluicu un gabarit la poziții și adâncimi potrivite.
- Calculați jocul radial:scădeți OD de zbor din ID alezajului și împărțiți la doi.
- Comparați cu desenul de construcțieși înregistrați fiecare citire cu data și orele de rulare.
Interpretați rezultatul față de autorizația inițială, nu față de un număr universal. O regulă utilă de magazin: atunci când spațiul liber a crescut la aproximativ dublul valorii de construcție sau când producția a scăzut semnificativ la aceeași viteză a șurubului, începeți să planificați înlocuirea. Ghidul nostru de măsurare pas cu pas acoperă metoda în detaliu.
Program de curățare și tipuri de compuși de purjare
Potriviți compusul cu locul de muncă. Curătură mecanică (fără abrazive) cu vâscozitate ridicată. Purgările chimice atacă materialele degradate și carbonul. Purgările cu spumă se extind pentru a ajunge la punctele moarte pe care fluxul laminar le pierde.
Intervalele de curățare profundă depind de rășină. Polimerii la temperatură înaltă produc carbon mai repede și au nevoie de purjare profundă mai frecventă. Indiferent de ce ai alerga, păstrează intervalul într-un program în loc să aștepți ca petele negre să-l programeze pentru tine.
Când să reparați vs când să înlocuiți
Comparați costul pe an de serviciu, nu cele două etichete de preț. O reconstrucție care costă jumătate mai mult, dar returnează o treime din ani este opțiunea costisitoare deghizată.
Reparație se înclină corectcând uzura este dimensională și moderată, metalul de bază este solid, aceasta este prima reconstrucție, iar geometria încă se potrivește cu rășina dvs.
Înlocuirea se înclină spre dreaptaatunci când coroziunea a pătruns adânc, când șurubul a fost deja refăcut înainte, când materialul dvs. s-a schimbat și vechea geometrie nu se mai potrivește sau când setul este o dimensiune obișnuită al cărui preț de înlocuire este aproape de cotația de reparație.
Ghidul nostru de reparare vs înlocuire prezintă tabelul de decizie complet.
Depozitarea și manipularea corespunzătoare a butoaielor cu șurub de rezervă
Un set de rezervă este util doar dacă este drept și curat atunci când aveți nevoie de el. Depozitați șuruburile orizontal cu suport pe toată lungimea, fără a se sprijini niciodată de vârf. Acoperiți-le împotriva ruginii, păstrați-le acoperite și păstrați fișa de specificații și cifrele de duritate măsurate cu piesa.
Strategia de rotație a setului de rezervăvalorează mai mult decât orice taxă de accelerare și aproape niciun furnizor nu vă va spune acest lucru. Cumpărați piesa de schimb înainte ca setul actual să eșueze. Rulați noul set, trimiteți-l pe cel vechi pentru reconstrucție în timp ce producția continuă și păstrați setul reconstruit pe raft ca rezervă.
Acum dețineți o rotație cu zero timpi de întrerupere neplanificați și fiecare înlocuire viitoare are loc în programul dvs. în loc de sâmbăta la 2 a.m. Strategia costă un set de capital de lucru și îl rambursează prima dată când nu are loc o defecțiune.
Este procesul sau mașina? O Poartă a Deciziei
Iată secțiunea pe care niciun concurent nu o scrie și vă va economisi mai mult timp decât restul acestui ghid combinat.
Când apare un defect de turnare, majoritatea echipelor apelează la setările mașinii. Temperatura, contrapresiunea, viteza de injectare, timpul de mentinere. Uneori este corect. Dar atunci când unitatea de plastificare este purtată, nicio setare nu recuperează procesul și săptămânile dispar într-o căutare care nu ar putea reuși niciodată.
Rulați această poartă înainte de a atinge un alt punct de referință.
1. S-a schimbat ceva?Lot nou de rășină, colorant nou, raport de remacinare nou, matriță nouă, o setare ajustată de cineva? Dacă da, urmăriți schimbarea. Aceasta este o problemă de proces până când se dovedește contrariul.
2. Defectul a apărut brusc sau s-a strecurat peste săptămâni?Puncte bruște la o schimbare sau o componentă ruptă. Puncte treptate la uzură. Purta nu ajunge peste noapte.
3. Perna este consecventă de la o lovitură la alta?O pernă inconsecventă este inelul ce vorbește. Inspectați-l înainte de orice altceva.
4. A scăzut puterea la aceeași viteză a șurubului sau s-a extins timpul de recuperare?Ambele sunt îndreptate spre joc, adică uzura șurubului sau a cilindrului. Setările nu pot restabili clearance-ul pierdut.
5. Temperatura de topire crește la valori de referință neschimbate?Șurubul generează căldură suplimentară de forfecare, de obicei pentru că lucrează mai mult împotriva unui joc uzat.
6. Petele negre se întorc după fiecare curățare?Materialul este cazat într-un loc mort. Pe un set mai vechi, acel punct mort este adesea uzat, adăpostind topitură degradată.
Trei sau mai multe răspunsuri „da” la întrebările de la 3 la 6 înseamnă că aparatul vă spune că unitatea de plastificare este uzată. Opriți reglajul. Trageți șurubul și măsurați-l.
Măsurarea durează o oră. Urmărirea unui defect mecanic prin setări durează săptămâni și nu converge niciodată, deoarece răspunsul nu a fost niciodată în controler.
Ghid de depanare cu tabelul cauzelor principale
Fiecare defect de mai jos poate proveni din proces sau din uzura mecanică. Tabelul numeșteșurub și butoicauza principală, pentru că aceasta este jumătatea pe care toți ceilalți o opresc.
| Problemă | Simptom | Cauza rădăcină a șurubului / butoiului | Acțiune corectivă |
|---|---|---|---|
| dungi negre/urme de arsuri | Pete sau dungi întunecate în porțiune; mai rău după o oprire | Material degradat depozitat în spațiu uzat sau într-un loc mort; alezaj marcat; suprafața șurubului deteriorată | Epurare profundă. Dacă se întorc pete, trageți și verificați. Verificați dacă există scoruri și spațiul liber uzat. Înlocuiți dacă setul conține material |
| Dimensiune inconsecventă a loviturii / fotografii scurte | Greutatea împușcatului se deplasează; perna variază de la o fotografie la alta | Verificați că inelul nu este etanșat(cel mai frecvent); Zboruri uzate lasand topirea sa se scurga inapoi; alezajul butoiului supradimensionat | Inspectați mai întâi inelul de verificare. Apoi măsurați clearance-ul. Setările nu vor repara o supapă de reținere care are scurgeri |
| Creșterea temperaturii de topire | Temperatura reală de topire peste valorile de referință; decolorarea materialului | Forfecare excesivă din raportul de compresie greșit; jocul uzat făcând șurubul să lucreze mai greu; termocuplu în derivă | Verificați termocuplurile. Verificați viteza șurubului și contrapresiunea. Dacă geometria este greșită pentru rășină, șurubul este soluția |
| Recuperare lenta/plastificare indelungata | Timpul de recuperare se întinde; timpul ciclului crește | Jocul uzat care reduce eficiența de pompare; problema secțiunii de furaje; geometrie greșită pentru rășină | Verificați mai întâi răcirea gâtului de alimentare și alimentarea cu peleți. Apoi măsurați spațiul liber față de desen |
| Creșterea sarcinii motorului / contrapresiunii | Amperi motor crescând la putere constantă; alarme de cuplu | Târărea șurubului în orificiu (dezaliniere, șurub îndoit); forfecare excesivă; rezistență degradată a construcției materialelor | Verificați alinierea și dreptatea șuruburilor. Un șurub îndoit uzează o parte a alezajului și va distruge și un butoi nou |
| Degradarea/decolorarea materialului | Îngălbenire, stropire, fragilitate, miros | Timp de rezidență prea lung (împușcat prea mic pentru țeavă); forfecare prea agresivă; puncte moarte care dețin material | Verificați raportul dintre dimensiunea împușcăturii și capacitatea butoiului. Reduceți forfecarea. Pe rășinile sensibile la căldură, un șurub cu compresie mai mică poate fi singura soluție reală |
| Se topește/particule solide parțial | pete dure; defecte asemănătoare lentilelor; puncte slabe | Capacitate de topire insuficientă: L/D prea scurt, compresie greșită, ieșire împinsă peste ceea ce se poate topi șurubul sau spațiu uzat | Reduceți producția sau treceți la un șurub de barieră. Dacă setul este uzat, nicio setare nu recuperează topirea |
| Dunări de culoare / dispersie slabă | Culoare neuniformă; masterbatch-ul nu se dispersează | Fără secțiune de amestecare; șurub uzat amestecând slab; șurub greșit pentru un compus umplut sau colorat | Specificați o secțiune de amestecare (Maddock sau pin). Confirmați mai întâi că șurubul nu este pur și simplu uzat |
dungi negre sau semne de arsuri
Polimerul degradat se așează undeva și se desprinde în bucăți. Ascunzătoarele clasice sunt degajarea uzată, un orificiu tăiat, un inel de control deteriorat și orice punct mort în care fluxul stagnează.
Epurare profundă mai întâi. Dacă petele revin după o purjare minuțioasă, materialul nu este doar reziduu. Este fabricat continuu printr-un loc din mașina dvs. și trebuie să trageți șurubul și să îl găsiți.
Dimensiune incoerente sau fotografii scurte
Verificați inelul înainte de a atinge o setare. Când supapa de reținere se oprește etanșarea, topitura scapă înapoi în timpul injectării, iar împușcătura pe care mașina credea că a măsurat-o nu este împușcătura pe care o primește matrița.
Cadou este perna. Un proces consecvent menține o pernă stabilă. Când perna rătăcește de la împușcătură la împușcare, topirea se duce undeva unde nu ar trebui.
Temperatura de topire în creștere sau prea ridicată
Măsurați topirea reală cu o sondă în loc să aveți încredere în valorile de referință. Dacă topirea reală trece cu mult deasupra zonelor, căldura suplimentară vine de la forfecare, nu de la benzi.
Căldura de forfecare crește atunci când compresia este prea agresivă pentru rășină, când viteza șurubului este prea mare, când contrapresiunea este excesivă și când un șurub uzat trebuie să lucreze mai mult pentru a muta același material.
Recuperare lentă a șurubului / Timp lung de plastificare
Începeți de la buncăr. Peleții de legătură, un gât de alimentare supraîncălzit și răcirea inadecvată a furajului înfometează șurubul și recuperarea întinderii, și niciunul dintre ele nu este un defect șurubului.
Dacă hrana este sănătoasă și recuperarea este încă lentă, măsurați clearance-ul. Un șurub care și-a pierdut eficiența de pompare la uzură durează mai mult pentru a umple aceeași împușcare, iar timpul ciclului îl reflectă.
Creșterea sarcinii motorului sau contrapresiunii
Creșterea amperii la ieșire constantă înseamnă că ceva rezistă. Un șurub îndoit care trage în gaură este cazul periculos: uzează o parte a cilindrului, iar un șurub nou instalat împotriva acelei dezaliniri se uzează în același mod în același program.
Verificați dreptatea și alinierea înainte de a comanda ceva. Uzura alezajului unilateral este amprenta.
Degradarea sau decolorarea materialului
Două cauze domină: materialul este prea fierbinte sau a fost fierbinte de prea mult timp. Al doilea este cel care îi lipsește oamenilor.
O doză care este mult prea mică pentru butoiul lasă să se topească ciclu după ciclu, gătind ușor până se îngălbenește. Nici un design cu șurub fixează o lovitură subdimensionată într-un butoi supradimensionat. Corectați diametrul șurubului sau mutați lucrarea la o mașină mai mică.
Cum să comandați un cilindru de înlocuire cu șurub
Niciun concurent nu acoperă acest lucru și este piesa de care au nevoie cumpărătorii. Indiferent dacă comandați de la OEM sau de la un independentfabrica de butoi cu șuruburi, aceleași informații determină cotația.
Dimensiuni și specificații pe care trebuie să le furnizați
- Marca și modelul mașinii.O fotografie de pe plăcuța de identificare este suficientă pentru a confirma dimensiunile de montare și de la capătul de transmisie.
- Diametrul șurubului și raportul L/D,dintr-un desen sau măsurat direct.
- Rășina, cu conținut de umplutură.Aceasta conduce oțelul de bază și tratamentul suprafeței mai mult decât orice altceva de pe listă.
- Dimensiunea loviturii și ciclul țintei,astfel încât geometria poate fi optimizată mai degrabă decât copiată.
- Un desen sau o mostră uzată.Ori functioneaza. O piesă uzată poate fi măsurată și întreaga geometrie reconstruită.
- Ce a mers prost data trecută.Trimiteți modelul de uzură împreună cu piesa. Pierderea lină de dimensiune spune abraziune. Pitting spune coroziune. Uzura unilaterală spune aliniere, pe care un șurub nou nu o va repara.
Ultimul articol este cel pe care cumpărătorii îl uită și este cel care vă împiedică să cumpărați o copie fidelă a unui eșec.
OEM-Match vs design personalizat: argumente pro și contra
O potrivire OEMreproduce geometria originală. Este chemarea potrivită atunci când șurubul original s-a potrivit cu procesul dumneavoastră și pur și simplu s-a uzat. Previzibil, verificabil în raport cu desenul, fără revalidare a procesului.
Un design personalizatmodifică geometria pentru a se potrivi cu ceea ce rulați de fapt astăzi. Este chemarea potrivită atunci când procesul s-a deplasat și șurubul nu: ați adăugat remacinat, ați trecut la un grad umplut, ați schimbat țintele de ieșire sau șurubul original nu a manipulat niciodată bine rășina.
Comandarea unui potrivire OEM atunci când procesul s-a schimbat reproduce problema în oțel nou. Comandarea unui design personalizat atunci când originalul a fost bine adaugă costuri și revalidare degeaba. Modelul de uzură vă spune în ce situație vă aflați.
La ce să vă așteptați atunci când achiziționați din China
Timpul de livrare depinde de geometrie, tratamentul suprafeței și dacă există un desen. Solicitați-l în scris cu oferta dvs. și întrebați pe ce pornește ceasul: confirmarea desenului sau comanda de cumpărare. Nu sunt aceeași dată, iar diferența este adesea de o săptămână.
Trei lucruri care merită stabilite înainte de a te angaja:
- Când începe producția.Inginerie inversă a unei probe uzate adaugă timp înainte ca un singur cip să fie tăiat. Un desen elimină acel pas.
- Ce adaugă tratamentul de suprafață.Suprafața bimetalice și pulverizarea cu carbură sunt etape separate ale procesului cu propria lor coadă.
- Transport maritim, separat.Nu este în termenul de producție și este numărul care îi surprinde pe cei care cumpără pentru prima dată.
Cotația noastră este transparentă prin proiectare: oferim un cost estimativ care acoperă produsul, transportul și întreținerea continuă, așa că nu mai avem nimic de descoperit mai târziu. Primești acea cotație în 12 ore.
Planificați în jurul timpului de livrare cu rotația setului de rezervă descrisă mai devreme. Un set comandat dintr-un jurnal de uzură se livrează conform programului dvs. Un set comandat de la o avarie se navă contra cronometru, pe calea aerului, la un preț pe care nimănui nu-i face plăcere să-l explice.
Criterii de acceptare a calității și puncte de inspecție
Acestea sunt verificările care separă un furnizor real de unul ieftin. Solicitați-le în scris înainte de a plasa comanda și verificați-le când sosește setul:
- Diametrul exterior în mai multe puncte de-a lungul fiecărui zbor
- Diametrul alezajului și cilindricitatea
- Duritatea suprafeței ca avaloare măsurată(HV sau HRC), nu o specificație de catalog
- Adâncimea carcasei nitrurate sau adâncimea stratului de aliaj pe un orificiu bimetalic
- Concentricitate și dreptate
- Rugozitatea suprafeței (Ra)
- Calitatea oțelului de bază, confirmată
Duritatea și adâncimea carcasei sunt cele două care contează cel mai mult, iar cele două sunt cel mai adesea retrogradate în liniște. Un strat nitrurat la 950–1050 HV și 0,5–0,8 mm adâncime este o specificație la care puteți solicita un furnizor. „Nitrurat” în sine nu este.
Dacă un citat ajunge dramatic sub celelalte, întrebați ce este oțelul și cât de adânc este tratamentul. Aproape întotdeauna se ascunde diferența și o plătiți înapoi la uzura timpurie.
Ghidul nostru complet de aprovizionare se află în ghidul personalizat de comandă a cilindrului cu șurub.
Aveți nevoie de un șurub de înlocuire sau de injecție personalizat? Trimiteți modelul mașinii dvs., desenul sau proba uzată. Cotam in 12 ore.
Obțineți o cotație pentru țeviÎntrebări frecvente
Î: Cât durează un butoi șurub de turnare prin injecție?
R: Pe rășinile necorozive, cum ar fi PE și PP, șuruburile noastre de injecție 38CrMoAlA nitrurate rulează aproximativ 10.000-20.000 de ore. Compușii umpluți cu sticlă, PVC-ul și măcinarea grea reduc acest lucru și cât de mult depinde de conținutul de umplutură și de producție. Nu rulați ceasul și sperați: măsurați. Verificați diametrul exterior al zborului și ID-ul alezajului față de desenul de construcție cel puțin o dată pe an la sarcina abrazivă și înregistrați tendința. Tendința, nu o cifră de ore, vă spune când să comandați următorul set.
Î: Care este distanța standard între un șurub și butoi?
R: Nu există o singură cifră, deoarece jocul este calculat cu diametrul șurubului. Regula generală a industriei pentru un set nou este de aproximativ 0,001 inchi de joc radial pe latură pentru fiecare inch de diametru al șurubului, astfel încât un șurub de 60 mm aterizează aproape de 0,06 mm pe latură. Desenul tău de construcție este autoritatea. Ca limită practică de service, atunci când spațiul liber măsurat a crescut la aproximativ dublul valorii de construcție sau producția a scăzut considerabil la aceeași viteză a șurubului, planificați înlocuirea.
Î: Pot folosi un șurub pentru mai multe rășini diferite?
R: În cadrul unei familii, da. Un șurub de uz general se ocupă de PE, PP, PS și ABS în mod acceptabil, motiv pentru care constructorii de mașini îl livrează ca standard. În familii, nu. Un șurub GP pe PVC rigid degradează materialul și corodează oțelul. Un șurub GP pe nailon umplut cu sticlă se uzează rapid. Și un șurub dimensionat pentru un volum de lovitură nu poate servi unei lucrări care utilizează o mică parte din butoi fără a găti materialul. Dacă rășinile dvs. depășesc aceste goluri, aveți nevoie de mai mult de un șurub sau de un șurub conceput pentru cel mai greu caz.
Î: Cum îmi pot da seama dacă șurubul meu de turnare prin injecție este uzat?
R: Aparatul vă spune mai întâi, iar micrometrul vă confirmă. Urmăriți o scădere a ieșirii la aceeași viteză a șurubului, întinderea timpului de recuperare, creșterea temperaturii de topire la valori de referință neschimbate, pete negre care revin după curățare și dimensiunea împușcăturii în derivă. Oricare dintre acestea justifică tragerea șurubului. Apoi măsurați diametrul exterior al zborului cu un micrometru și ID-ul alezajului cu un calibre de alezaj, în poziții potrivite și comparați jocul radial cu desenul. Simptomele sugerează; măsurarea confirmă.
Î: Ce este un butoi cu șurub bimetalic și când am nevoie de unul?
R: Un butoi bimetalic păstrează un corp din oțel aliat și topește un aliaj de uzură mai dur în orificiu. Pe butoaiele noastre pulverizăm aliaj dur pe întregul cerc în jurul zonei de uzură a alezajului, aducând duritatea interioară la 62 HRC. Linia este ușor de tras:fibra de sticlă de până la 30% funcționează bine pe un set 38CrMoAlA nitrurat. Peste 30% sticlă, cu umplutură minerală sau ignifugă, sau pe rășină corozivă, devin bimetalice. Carcasa nitrurata este un strat de difuzie de 0,5–0,8 mm, iar materialul de umplutură greu îl străbate cu mult înainte ca oțelul de dedesubt să fie terminat.
Î: Designul șurubului afectează calitatea pieselor în turnarea prin injecție?
R: Direct și mai mult decât majoritatea setărilor de proces. Geometria șurubului determină cât de complet se topește materialul, cât de uniformă este temperatura de topire, cât de bine se dispersează culoarea și materialul de umplutură și cât de consistentă este imaginea. Netopirea, dungile, întinderea, degradarea și variația de împușcare toate se urmăresc până la designul șurubului sau uzura șurubului cel puțin la fel de des pe cât se urmăresc până la controler. Atunci când un defect rezistă fiecărei modificări de setare pe care o faceți, geometria sau uzura sunt de obicei motivul.
Î: Care este diferența dintre un șurub de injecție și un șurub de extrudare?
R: Un șurub de extrudare se rotește continuu și pompele se topesc înainte fără oprire. Un șurub de injecție face două sarcini: se rotește pentru a plastifia o împușcătură, apoi se oprește din rotire și se deplasează înainte ca un piston pentru a o injecta. Această acțiune alternativă este motivul pentru care șuruburile de injecție poartă un inel de control la vârf și de ce au rapoarte L/D mai scurte, de obicei 18:1 până la 25:1, decât șuruburile de extrudare. Materialul se află, de asemenea, într-un butoi de injecție între împușcări, ceea ce face ca timpul de rezidență și dimensionarea împușcăturii să fie critice.
Î: Un producător de butoi cu șurub poate copia șurubul meu fără un desen?
A: Da. Expediați piesa uzată și geometria poate fi măsurată și reconstruită: diametrul, raportul de aspect, adâncimea canalului și dimensiunile de potrivire la capătul de antrenare. Ținem șuruburile de injecție la ±0,001 mm. O atenție care merită menționată: un șurub uzat măsoară mai mic decât a părăsit din fabrică, așa că înlocuitorul ar trebui să fie construit conform intenției de proiectare inițială, mai degrabă decât la dimensiunile uzate. Trimiteți modelul de uzură împreună cu piesa, iar noul șurub este specificat împotriva defecțiunii în loc să-l moștenească.
Concluzie
Trei idei poartă întregul ghid.
Selecția urmează rășinii.Geometria (L/D, raportul de compresie, tipul de șurub) se potrivește cu modul în care se topește polimerul. Tratamentul suprafeței se potrivește cu cât de murdar este hrana dvs. Rășinile curate rulează fericit pe 38CrMoAlA nitrurat. Furajele abrazive și corozive au nevoie de un orificiu bimetalic, iar specificarea carcasei curate este cel mai comun mod în care un nou set moare devreme.
Întreținerea cumpără ani, iar datele cumpără planificare.Purjați înainte de fiecare oprire, curățați cu alamă mai degrabă decât cu oțel și măsurați jocul de fiecare dată când șurubul este scos. Un jurnal de uzură se transformă „este uzat?” în „când va trece linia?”, care este diferența dintre o schimbare planificată și o oprire.
Diagnosticați aparatul înainte de a regla procesul.Când producția scade, ciclurile se întind, perna rătăcește sau petele se întorc după curățare, unitatea de plastifiare vorbește. Setările nu pot restabili spațiul liber pierdut sau resigila un inel de verificare uzat. Trageți șurubul și măsurați-l.
Nanhaiya a construit șuruburi și butoaie de peste douăzeci de ani și deservește peste 500 de clienți din întreaga lume. Șuruburile noastre de injecție sunt prelucrate din 38CrMoAlA, stinse și revenite, apoi nitrurate cu gaz la 500-560 °C într-o carcasă de 0,5-0,8 mm la 950-1050 HV, menținute la o toleranță de ±0,001 mm și evaluate pentru 10.000.000 ore pe rășină non-corsiva. Acolo unde alimentarea este mai aspră, pulverizăm aliaj dur pe întregul cerc în jurul zonei de uzură a găurii și ducem duritatea interioară la 62 HRC.
Înainte de a comanda, inginerii noștri lucrează cu dvs. la parametrii: diametrul, raportul de aspect, adâncimea canalului șurubului și alegerea materialului dintre 38CrMoAlA și un aliaj duplex. Consultația este gratuită, iar cotația care urmează include produsul, transportul și costul de întreținere estimat, așa că mai târziu nu apare nimic care să nu fie pe pagină.
După livrare, tehnicienii noștri sprijină instalarea și punerea în funcțiune, garanția durează până la contract (de obicei, unul până la doi ani), iar orice problemă de după vânzare primește un răspuns în 24 de ore și o soluție în 48 de ore.
Trimiteți-ne modelul mașinii dvs., rășina și problema pe care încercați să o rezolvați. Veți avea o specificație și o ofertă în termen de douăsprezece ore.
Spune-ne mașina ta, rășina și ce a mers prost data trecută. Vom specifica setul care o repară, nu cel care o repetă.
Contactați Nanhaiya pentru o cotație