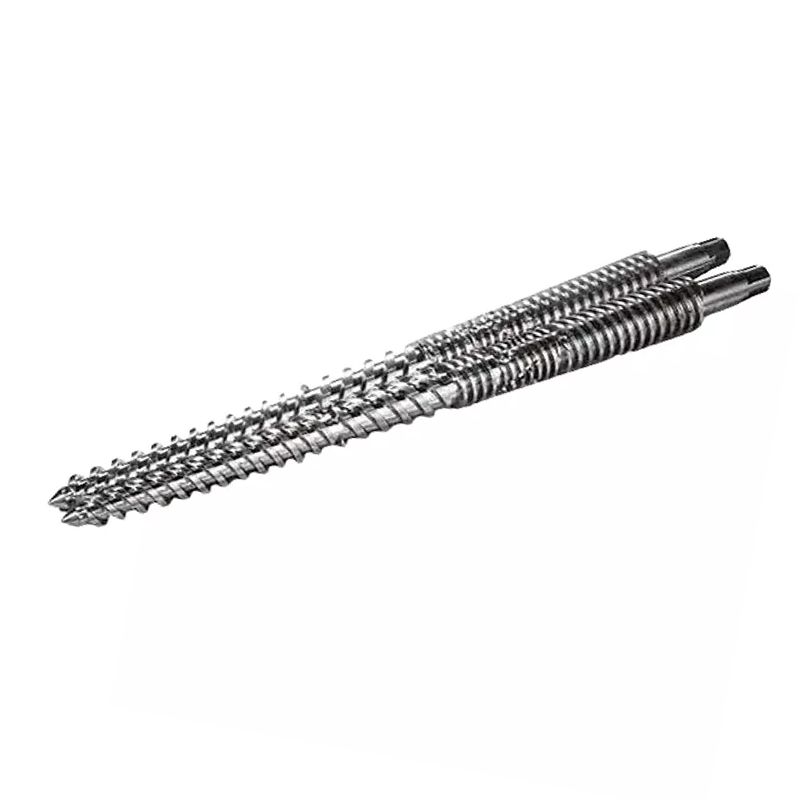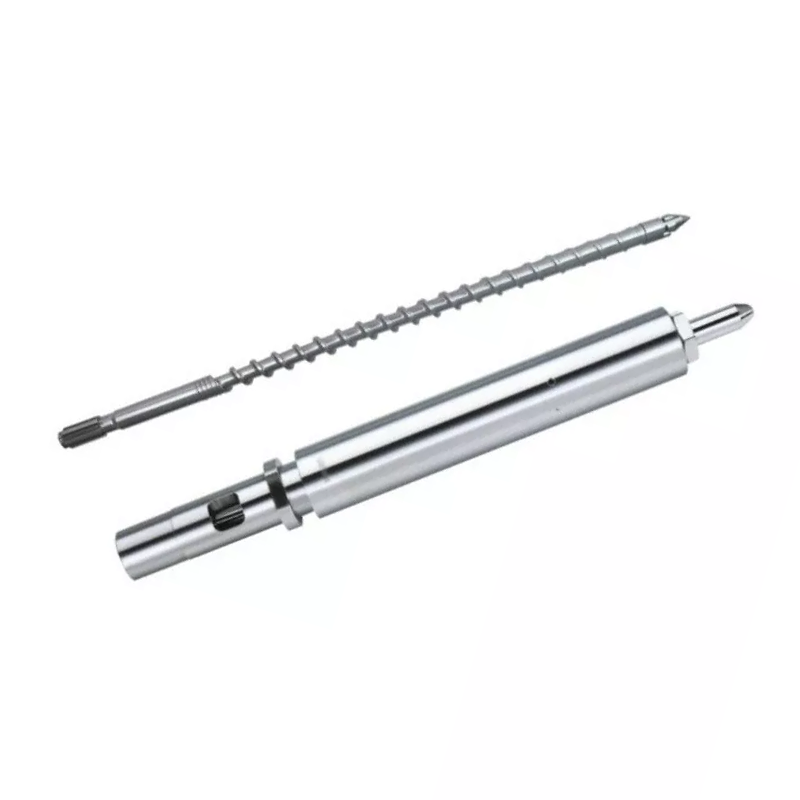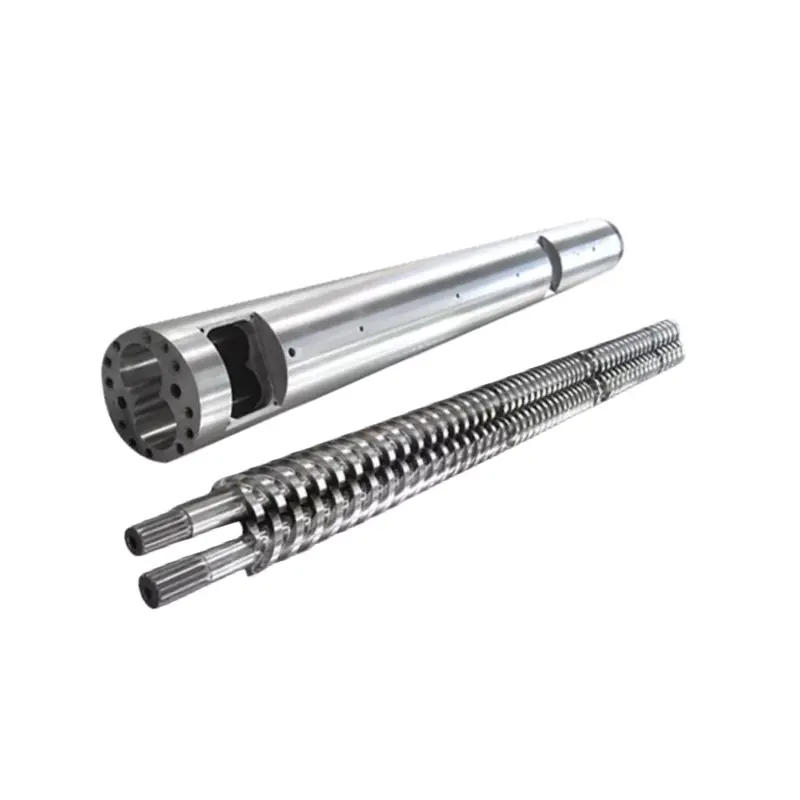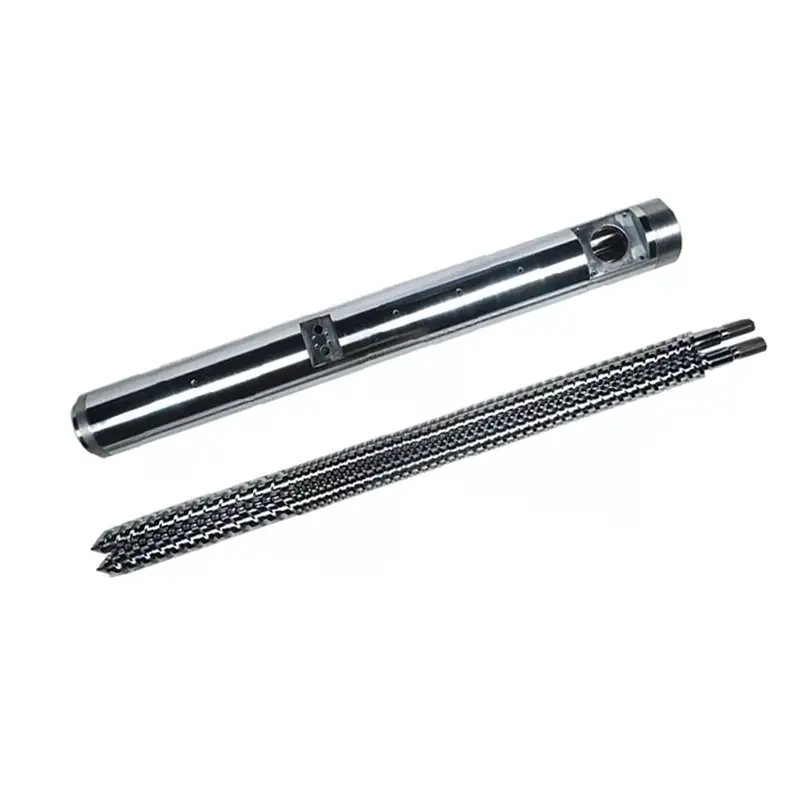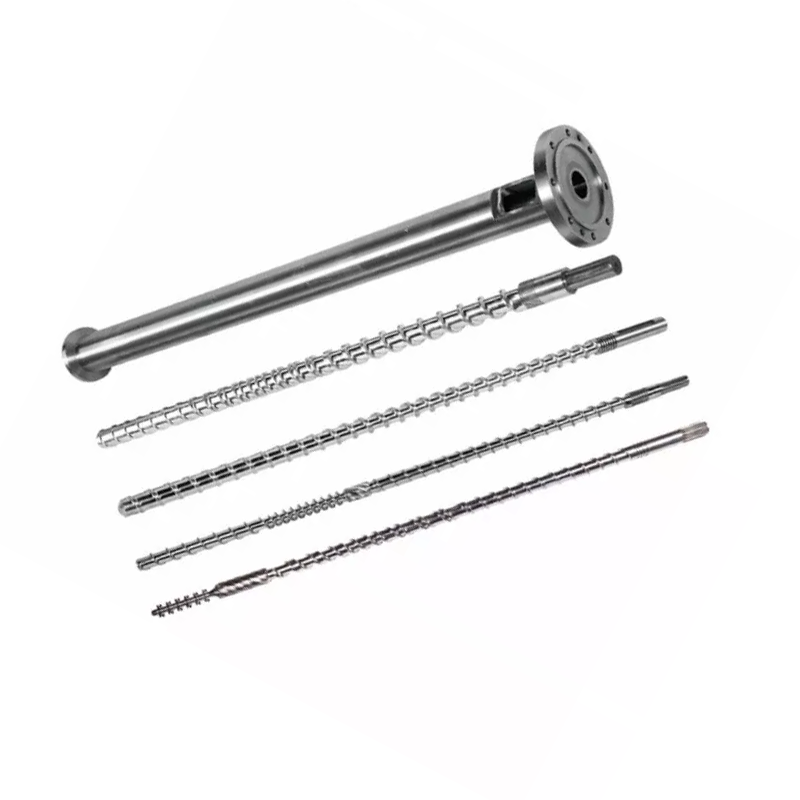
Raport L/D șurub de injecțieeste lungimea de lucru împărțită la diametrul șurubului, iar majoritatea șuruburilor de injecție rulează între 18:1 și 25:1. Iată ce nu vă spune nicio fișă de specificații: nu puteți schimba L/D pe o mașină pe care o dețineți deja. Lungimea este fixată de butoi. Ceea ce poți schimba estediametrul șurubului, iar într-o țeavă fixă acea alegere mută L/D, capacitatea de împușcare și presiunea de injecție împreună, în direcții opuse. Un șurub mai mic oferă un L/D mai mare, o lovitură mai mică și mai multă presiune. Potriviți această tranzacție cu rășina și partea dvs. și majoritatea întrebărilor L/D își răspund singure.
Ce înseamnă raportul L/D pe un șurub de injecție
L/D este lungimea de lucru a șurubului (L) împărțită la diametrul său exterior (D). Un șurub de 22 de ori mai lung decât este lat are un L/D de 22:1.
Raportul crește cu dimensiunea. Un șurub de 40 mm la 22:1 are o lungime de lucru de 880 mm. Un șurub de 80 mm la 22:1 are 1.760 mm lungime. Același raport, mașini foarte diferite.
Ceea ce raportul descrie de fapt estecâtă pistă are șurubul pentru a-și face treaba. Hrănirea, topirea și măsurarea au loc pe această lungime. Mai multă lungime înseamnă mai multă capacitate de topire și mai multă amestecare. O lungime mai mică înseamnă mai puțină ambele și mai puțin timp pentru ca materialul să stea fierbinte.
Majoritatea șuruburilor de injecție aterizează între 18:1 și 25:1, cu 20:1 până la 22:1 la mașinile de uz general. Ghidul pilonului acoperă imaginea completă din documentul nostrughidaj butoi șurub turnare prin injecție.
De ce injecția L/D este mai scurtă decât extrudarea L/D
Extrudele rulează de obicei între 25:1 și 33:1. Șuruburile de injecție rămân mai scurte, iar motivul este ciclul, nu tradiția.
Un șurub extruder se rotește continuu. Materialul intră la un capăt, trece prin el și pleacă la celălalt. Nimic nu așteaptă.
Un șurub de injecție funcționează în rafale. Se rotește pentru a plastifia o lovitură, se retrage, apoi se oprește. Se injectează, iar matrița se răcește. În tot acest timp, topitura aflată deja în butoi rămâne nemișcată și rămâne fierbinte.
Că așteptarea este toată diferența. Un butoi mai lung reține mai multă topitură, iar pe o mașină de injecție, mai multă topire înseamnă mai mult material care așteaptă prin mai multe cicluri. Pentru o rășină sensibilă la căldură, lungimea suplimentară nu este capacitate suplimentară. Este un plus de istorie termică.
Așadar, proiectarea injecției echilibrează capacitatea de topire cu timpul de rezidență, în timp ce extrudarea în mare parte cumpără doar capacitatea de topire.
Lucrul pe care nimeni nu ți-l spune: nu poți schimba L/D
Articolele despre L/D vorbesc ca și cum ai putea alege un număr. Pe o mașină pe care o dețineți deja, nu o aveți.
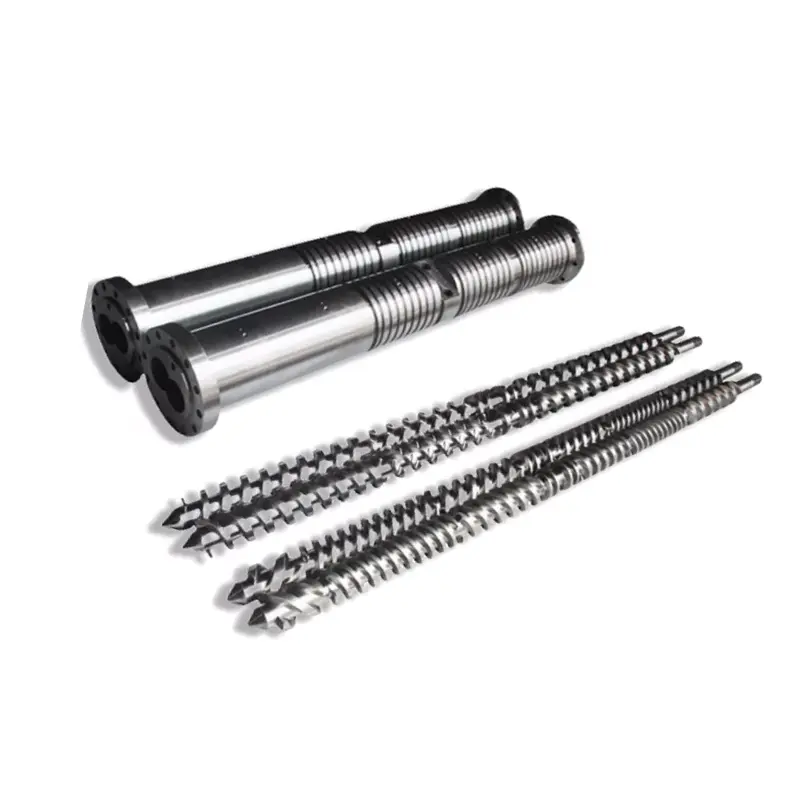
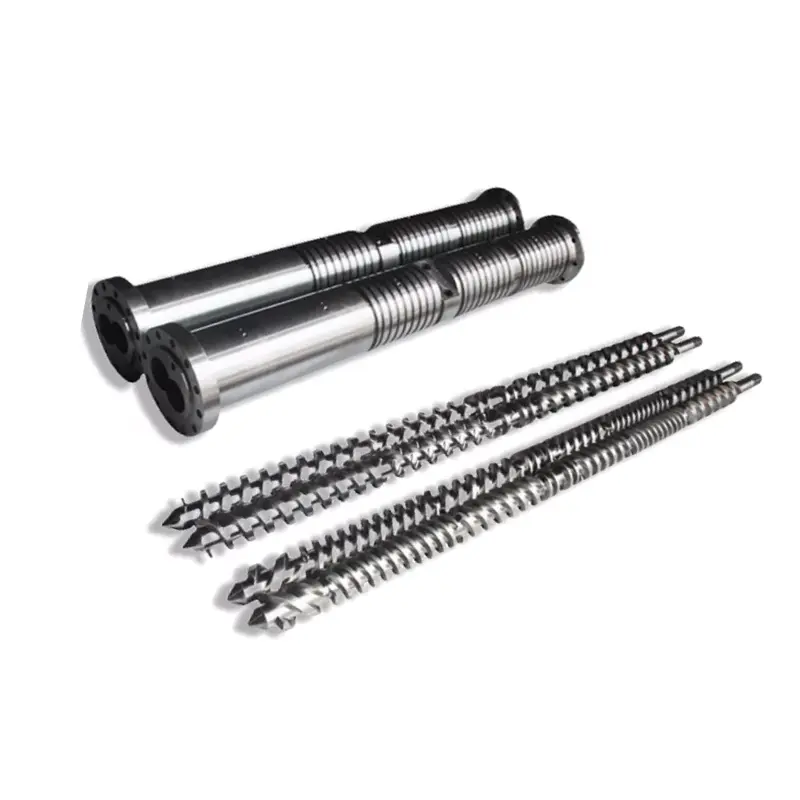
L este fixat de butoi.Butoiul este un vas sub presiune prelucrat prin șuruburi în cadrul mașinii, cu zonele sale de încălzire, gâtul de alimentare și montajul construit în jurul unei singure lungimi. Nimeni nu mai face un butoi.
Deci singura variabilă rămasă în L/D este D, diametrul șurubului. Schimbați diametrul, iar raportul se schimbă odată cu acesta, deoarece lungimea de deasupra liniei nu se mișcă niciodată.
Acesta este motivul pentru care constructorii de mașini listează două sau trei diametre de șuruburi pentru aceeași mașină. Nu vă oferă trei dimensiuni de shot. Îți oferă trei puncte pe o curbă de compromis, iar dimensiunea loviturii este doar unul dintre lucrurile care se mișcă.
Diametrul șurubului: pârghia care mișcă totul
Într-un butoi fix, o alegere mută patru lucruri deodată. Înțelegeți acest tabel și înțelegeți injecția L/D.
| Daca alegi un... | Diametrul șurubului mai mic | Diametrul șurubului mai mare |
|---|---|---|
| Raport L/D | Superior(același L, D mai mic) | Mai jos(același L, D mai mare) |
| Capacitate de tragere | Mai mic(volum mai mic pe mm de cursă) | Mai mare |
| Presiune de injecție disponibilă | Superior(aceeași forță pe o zonă mai mică) | Mai jos |
| Capacitate de topire per shot | Mai bine(mai mult L/D pentru mai puțin material) | Mai puțin generos |
| Timp de rezidență pentru o anumită parte | Mai scurt(împușcarea folosește mai mult un butoi mai mic) | Mai lung |
| Costume | Piese mici de precizie, pereți subțiri, rășini cu vâscozitate ridicată și sensibile la căldură | Tije mari, rășini de bază, secțiuni groase |
Citiți din nou rândul de presiune, pentru că decide mai multe locuri de muncă decât se așteaptă oamenii. Acționarea hidraulică sau electrică a mașinii furnizează o forță fixă în spatele șurubului. Presiunea este forța împărțită la suprafață. Un șurub mai mic are o suprafață mai mică, astfel încât aceeași forță produce o presiune mai mare de topire.
De aceea, lucrările cu pereți subțiri și cu vâscozitate ridicată ajung adesea pe șurubul mic: poate împinge topitura într-o cavitate strânsă pe care un șurub mare nu o poate umple. L/D mai mare care vine cu acesta este un bonus, nu o coincidență.
Și citește și rândul de reședință. Este cel care decide în liniște dacă PC-ul tău îngălbenește.

Cum afectează L/D dimensiunea fotografiei
Strict, L/D nu setează dimensiunea fotografiei. Diametrul și cursa fac: volumul de împușcare este aria secțiunii transversale a șurubului înmulțită cu cât de departe se deplasează.
Dar pe o mașină adevărată nu le puteți separa, pentru că același diametru care vă stabilește lovitura vă stabilește și L/D. Alegeți șurubul mic pentru o piesă mică de precizie și ați ales un L/D mai mare în același moment.
Consecința practică este una fericită. Șurubul care vă oferă împușcătura mică vă oferă, de asemenea, o lungime de topire mai mare per gram de material și o presiune mai mare de injecție. Cele trei proprietăți se potrivesc acelorași locuri de muncă, motiv pentru care comerțul funcționează curat de cele mai multe ori.
Unde nu mai este fericit este atunci când forțați o piesă pe șurubul greșit. Executați o lovitură foarte mică pe un șurub cu diametru mare și obțineți cel mai rău dintre ambele: un L/D scăzut, un volum uriaș al țevii în raport cu lovitura dvs. și material care trece prin căldură mult prea mult timp.
Timpul de rezidență: ucigașul calității pe care îl puteți calcula
Timpul de rezidență este cât timp o anumită bucată de polimer rămâne fierbinte în interiorul butoiului înainte de a fi injectată. Este cel mai subestimat număr din turnarea prin injecție și îl puteți estima în treizeci de secunde.
Timp de rezidență ≈ (capacitatea țevii ÷ dimensiunea împușcării dvs.) × timpul ciclului
Ambele capacități în aceleași unități. Preluați capacitatea de împușcare din evaluarea mașinii.
Lucrați un exemplu. O mașină evaluată la 200 g de capacitate de împușcare, care rulează o piesă de 20 g pe un ciclu de 30 de secunde. Raportul este de 10, deci topirea durează aproximativ zece cicluri. Timpul de rezidență este de aproximativ 300 de secunde sau cinci minute.
Cinci minute la temperatura de topire este mult timp pentru PC, POM, PET sau PVC. Nimic din setările dvs. nu este greșit. Piesa este pur și simplu prea mică pentru butoi, iar materialul se gătește în timp ce își așteaptă rândul.
Acum mutați lucrarea la un șurub mai mic. Capacitatea de fotografiere scade la, să zicem, 80 g. Aceeași parte de 20 g utilizează acum un sfert din butoi, topitura durează patru cicluri în loc de zece, iar timpul de ședere scade la aproximativ două minute.
Nu ai schimbat niciun punct de referință. Ai schimbat diametrul șurubului și problema de degradare a mers cu el.
Banda de capacitate de tragere de 20–80%.
Îndrumarea frecvent citată din industrie este să vă păstrați împușcarea undeva între aproximativ 20% și 80% din capacitatea nominală de împușcare a aparatului. Confirmați banda cu manualul aparatului dvs., dar logica din spatele acesteia este valabilă peste tot.
Sub banda, timpul de ședere este lung. Materialul face prea multe călătorii prin căldură, iar rășinile sensibile la căldură se degradează. Acesta este eșecul formulat de mai sus.
Deasupra trupei, două lucruri se rup. Nu a mai rămas suficient țeava pentru a ține o pernă adecvată, așa că ambalajul devine inconsecvent lovitură la lovitură. Și șurubul are mai puțin timp și lungime pentru a topi un butoi aproape plin de material, astfel încât calitatea topirii are de suferit exact atunci când cereți cel mai mult.
Aterizează în mijlocul benzii și mașina are spațiu de lucru. Dacă piesa dvs. se află în afara acesteia, soluția corectă este un diametru diferit de șurub sau o altă mașină, nu un set eroic de setări de proces.
Cum afectează L/D calitatea topiturii
Lungimea este capacitatea de topire, iar capacitatea de topire este calitatea.
Mai mult L/D oferă o topire mai completă.Peleții solide trebuie să călătorească mai departe pe peretele cilindrului fierbinte, astfel încât mai puțini dintre ei supraviețuiesc ca netopite. Petele dure și incluziunile în formă de lentilă din piesă sunt erori de topire, iar lungimea le combate.
Mai mult L/D oferă o topire mai omogenă.Temperatura se uniformizează, culoarea și materialul de umplutură se distribuie mai bine, iar topitura care ajunge la inelul de verificare este mai consistentă de la o fotografie la alta. Aceasta apare ca o fereastră de proces mai largă.
Mai mult L/D oferă, de asemenea, mai mult istoric termic.Aceeași lungime care se topește bine ține și materialul mai mult timp, iar pentru PVC, PC, POM și PET, acesta este un cost, nu un beneficiu.
Deci, calitatea topiturii nu este un caz de mai mult este mai bună. Este un echilibru: lungime suficientă pentru a se topi complet, nu atât de mult volumul butoiului încât materialul să aștepte prea mult pentru a fi folosit. Când capacitatea de topire este o constrângere specifică, un șurub de barieră o ridică fără a adăuga un milimetru de butoi.
Alegerea L/D și diametrul după rășină și parte
Puneți schimburile împreună și alegerea cade din rășină și din piesă.
| Situatia ta | Înclinați-vă spre | De ce |
|---|---|---|
| Piese de precizie mici, cu pereți subțiri | Șurub mai mic, L/D mai mare | Presiunea de injecție mai mare umple secțiunile subțiri; topire bună pe gram; resedinta scurta |
| Rășină termosensibilă (PC, POM, PET, PVC) | Surub mai mic pentru lovitura; capătul mai scurt al benzii L/D | Timpul de rezidență este inamicul. Păstrați lovitura mare în raport cu capacitatea țevii |
| Rășină de inginerie de înaltă vâscozitate | Șurub mai mic, L/D mai mare | Are nevoie de presiune pentru umplere și lungime pentru a se topi complet |
| Goluri mari, rășină de bază (PE, PP, PS) | Șurub mai mare, L/D mai mic | Capacitate conduce; aceste rășini tolerează lungimea redusă de topire |
| Piese cu pereți groși, cicluri lente | Șurub mai mare, reședință ceas | Ciclurile lungi multiplică timpul de ședere. Recalculați înainte de a vă angaja |
| Compus umplut cu sticlă sau abraziv | Diametru pe piesa; schimbasuprafaţă | L/D urmează piesa. Răspunsul la uzură este un orificiu bimetalic, nu o lungime diferită |
| Se topește la putere mare | Același diametru; surub de bariera | Ai nevoie de capacitate de topire, nu de lungimea butoiului. Butoiul nu se schimbă oricum |
Observați ultimele două rânduri. Două dintre cele mai frecvente probleme pe care ni le aduc formatorii nu sunt deloc problemele L/D, iar cumpărarea unui diametru diferit de șurub pentru a le rezolva risipi banii.
Greșeli comune L/D în turnarea prin injecție
- Copierea unei extruzii L/D.Un număr de 30:1 dintr-un tabel de extruder aplicat unui șurub de injecție ignoră problema timpului de rezidență care definește turnarea prin injecție. Cele două mașini fac sarcini diferite.
- Presupunând că este mai bine.Mai multă lungime înseamnă mai multă topireşimai multă istorie termică. Pe rășina termosensibilă, a doua câștigă și materialul se degradează.
- Ignorând raportul împușcare-capacitate.Cea mai frecventă problemă de calitate pe care o vedem urmărită de geometrie este o mică parte care se gătește într-un butoi mare. Nimeni nu o verifică, pentru că nu este pe niciun ecran de setări.
- Cred că L/D poate fi schimbat pe o mașină existentă.Nu se poate. Butoiul setează L. Numai diametrul este de ales.
- Da vina pe L/D pentru o problemă de topire.Dacă netopite apar doar la putere mare, capacitatea de topire este scurtă, nu butoiul. Un șurub de barieră fixează asta în același butoi.
- Da vina pe L/D pentru o problemă de uzură.Ieșirea în cădere la aceeași viteză a șurubului este jocul uzat, nu geometria. Măsurați-l înainte de a reproiecta ceva.

Cum se comandă șurubul potrivit
Un producător de șuruburi proiectează din ceea ce le spui. Trimiteți-le și urmează recomandarea privind diametrul și geometria.
- Marca mașinii, modelul și diametrul actual al șurubului.O fotografie de pe plăcuță de identificare acoperă cea mai mare parte a acesteia și ne spune lungimea butoiului în care lucrați în interior.
- Capacitatea nominală de împușcare a mașinii,dacă știi și greutatea ta reală.
- Timp de ciclu.Cu cele două numere de mai sus, timpul de ședere poate fi calculat pentru tine.
- Conținut de rășină, calitate și umplutură.Acest lucru determină profilul de compresie și tratamentul suprafeței la fel de mult ca și diametrul.
- Defectul pe care îl doriți să dispară.Puncte de îngălbenire la domiciliu. Punctul de netopire la capacitatea de topire. Loviturile scurte indică presiunea sau inelul de control. Fiecare are un răspuns diferit.
- Un desen sau șurubul tău uzat.Ori ne permite să construim pentru mașina dvs. O piesă uzată este măsurată pe un echipament CMM la ±0,01 mm și geometria reconstruită.
De ce să lucrezi cu Nanhaiya
Trimiteți-ne greutatea piesei, timpul ciclului și modelul mașinii, iar noi vom rula aritmetica timpului de rezidență înainte de a vă cita ceva. Uneori răspunsul este un diametru diferit al șurubului. Uneori este un șurub de barieră în butoiul pe care îl aveți deja. Ocazional, slujba dvs. aparține unei alte mașini și așa vom spune.
Când un nou șurub este răspunsul, Nanhaiya a construitșuruburi de turnare prin injecțieși butoaie de mai bine de douăzeci de ani, în 38CrMoAlA, 42CrMo, SKD-61 și oțel inoxidabil, nitrurat sau bimetalic, cu un strat de aliaj de 2,5–3 mm, purtând tungsten, la până la 62 HRC acolo unde furajul o cere.
Construim după desenul dvs., modelul de mașină sau eșantionul uzat, cuînlocuitoricompatibil cu mărcile majore de mașini, o comandă minimă de un set și o ofertă în termen de 12 ore.
Combateți îngălbenirea, netopirea sau loviturile scurte? Trimiteți modelul mașinii dvs., greutatea piesei, durata ciclului și rășina. Vă vom spune dacă este L/D, diametru, capacitate de topire sau uzură și vă vom cita în termen de 12 ore.
Obțineți o recomandare de șurubÎntrebări frecvente
Care este raportul L/D tipic pentru un șurub de turnare prin injecție?
Majoritatea șuruburilor de injecție funcționează între 18:1 și 25:1, cu 20:1 până la 22:1 la mașinile de uz general. Rășinile termosensibile favorizează capătul mai scurt, deoarece materialul petrece mai puțin timp fierbinte. Materialele plastice de inginerie care au nevoie de topire minuțioasă favorizează capătul mai lung.
Pot schimba raportul L/D pe mașina mea de turnat prin injecție?
Nu direct. Lungimea este fixată de butoi, care este prelucrat în mașină. Ceea ce puteți schimba este diametrul șurubului și, deoarece L rămâne același, un diametru mai mic dă automat un L/D mai mare. Această alegere unică îți modifică și capacitatea de împușcare și presiunea de injecție disponibilă.
Raportul L/D afectează dimensiunea fotografiei?
Indirect, și inseparabil. Volumul loviturii provine din diametrul șurubului și cursă, nu din L/D. Dar pe un țevi fix, diametrul care vă stabilește șutul vă stabilește și L/D. Alegeți un șurub mai mic pentru o lovitură mai mică și veți obține un L/D mai mare și o presiune de injecție mai mare în același timp.
Cum calculez timpul de rezidență în turnarea prin injecție?
Împărțiți capacitatea nominală de fotografiere a aparatului la dimensiunea reală a fotografiei, apoi înmulțiți-l cu timpul ciclului. O mașină de 200 g care rulează o piesă de 20 g pe un ciclu de 30 de secunde oferă aproximativ 300 de secunde sau cinci minute de rezidență. Este mult timp pentru a menține PC, POM, PET sau PVC la temperatura de topire.
De ce este injecția L/D mai scurtă decât extrudarea L/D?
Pentru că un șurub de injecție funcționează în rafale. Se plastifică un shot, apoi se oprește în timp ce mașina injectează și matrița se răcește, iar topitura din butoi rămâne fierbinte tot timpul. Un extruder funcționează continuu și nimic nu așteaptă. Lungimea suplimentară a cilindrului la o mașină de injecție este un istoric termic suplimentar, nu doar o capacitate suplimentară de topire, astfel încât șuruburile de injecție rămân mai scurte.
Ce procent din capacitatea butoiului ar trebui să folosească shot-ul meu?
Îndrumarea citată în mod obișnuit este de aproximativ 20% până la 80% din capacitatea nominală de fotografiere, iar manualul mașinii dvs. este autoritatea. Sub această bandă, timpul de rezidență este lung și materialul sensibil la căldură se degradează. Deasupra ei, nu există loc pentru o pernă adecvată și mai puțin timp pentru a topi un butoi aproape plin.
Un L/D mai mare este mai bun pentru turnarea prin injecție?
Nu automat. Mai multă lungime oferă o topire mai completă și o topire mai uniformă, ceea ce îmbunătățește calitatea. De asemenea, menține mai mult material fierbinte pentru mai mult timp, ceea ce degradează rășinile sensibile la căldură. L/D-ul potrivit topește materialul complet fără a-l ține mai mult decât are nevoie.
Părțile mele îngălbenesc. Este o problemă L/D?
De obicei, este o problemă de timp de rezidență, care este o problemă de la dimensiunea împușcăturii la capacitatea butoiului. Mai întâi rulați calculul reședinței. Dacă o piesă mică se gătește într-un butoi mare, nicio setare de temperatură și nicio geometrie a șurubului nu o va repara. Un șurub cu diametru mai mic sau o mașină mai mică va fi.