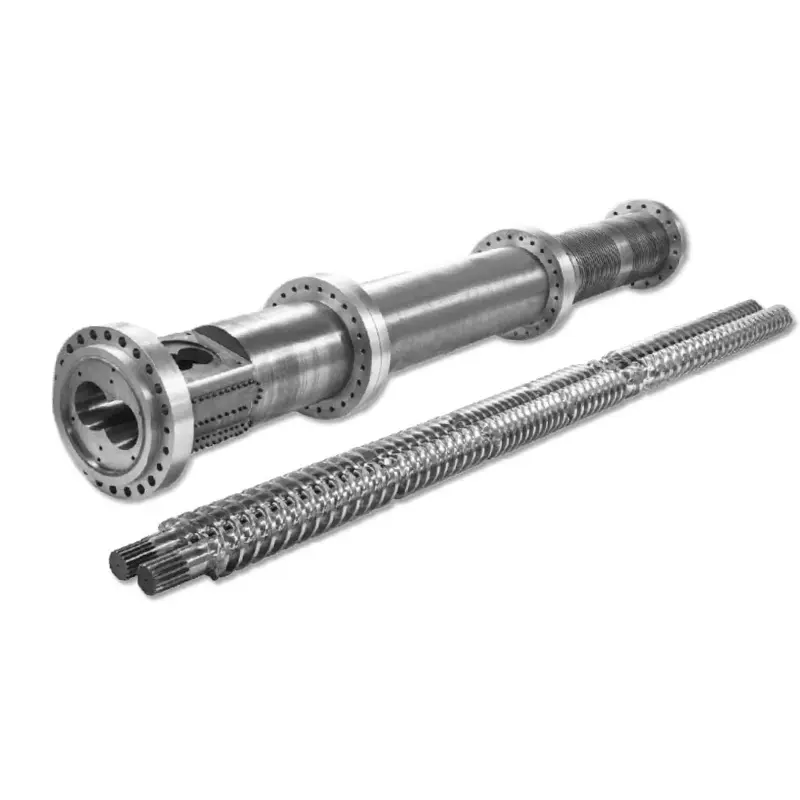
O flanșă de butoi arată simplă până când noua parte ajunge la mașină. Apoi, o mică eroare în registru, cercul șuruburilor, fața de etanșare sau trecerea topiturii poate opri instalarea. Acest ghid arată echipelor de cumpărare și întreținere cum să transforme un eșantion vechi, o interfață de mașină și o sarcină de operare într-o specificație controlată a flanșei.



Răspuns rapid
Pentru a cumpăra unflanșă cilindrului extruderului, trimiteți un desen controlat care identifică alezajul, diametrul exterior, grosimea, registrul de localizare, modelul șuruburilor, fața de etanșare, materialul, tratamentul suprafeței și piesele de îmbinare. Adăugați temperatura reală și baza presiunii, modelul de extruder sau cap de matriță, cantitatea și cerințele de inspecție.
Nu comandați o flanșă de mașină personalizată numai din cuvintele „ANSI”, „DIN”, „JIS” sau „PN16”. Aceste referințe pot defini o flanșă standard de țeavă numai atunci când sunt menționate desemnarea standard completă și baza de service. O conexiune de extruder are nevoie de obicei de propriul desen de interfață, chiar și atunci când o parte urmează un model de flanșă recunoscut.
Mai întâi identificați ce fel de flanșă cumpărați
Erorile de achiziție încep adesea atunci când trei componente diferite sunt toate numite flanșă. O flanșă de țeavă standard, o flanșă personalizată a cilindrului extruderului și un adaptor de tranziție pot arăta similar într-o fotografie. Ele nu sunt specificate în același mod.
| Componentă | Ce o definește | Principalul risc de achiziție |
|---|---|---|
| Flanșă de țeavă standard | Standard exact, ediție, dimensiune nominală, clasă sau PN, fața, material, alezaj și tip de conexiune | O etichetă scurtă, cum ar fi „flanșă DIN” se poate referi la mai multe dimensiuni și sisteme de evaluare |
| Flanșă butoi extruder personalizat | Desen mașină controlată, butoi sau adaptor de îmbinare, registru, model de șuruburi, gaură de topire, caracteristică de etanșare și serviciu | Folosirea unui tabel de țeavă-flanșă pentru o interfață de mașină care are caracteristici personalizate de localizare și debit |
| Flanșă adaptor pentru cap de matriță | Două interfețe plus cerințele interioare de tranziție, orientare, suport și senzor sau pachet de ecran | Ambele capete se potrivesc separat, dar calea de curgere asamblată, linia centrală sau orientarea șuruburilor nu se potrivesc |
curentul lui Nanhaiyagamă de flanşe de butoiacoperă flanșe rotunde din oțel cu conexiuni cu flanșă și dimensiuni de porturi personalizabile. Sunt disponibile modele ANSI, DIN și JIS, împreună cu dimensiuni complet personalizate pentru materiale plastice, produse chimice, granulare și aplicații de mașini.
Vederea fabricii noastre:numele standard începe o conversație tehnică; nu termină desenul. Întrebăm mai întâi unde se află piesa, ce o localizează, ce o etanșează și ce trece prin ea. Odată ce aceste funcții sunt clare, dimensiunile corecte devin mult mai ușor de controlat.


Dimensiunile care decid dacă flanșa se potrivește
Un desen util separă dimensiunea de funcție. Găurile pentru șuruburi creează forță de strângere, registrul localizează piesele, fața poartă etanșarea, iar gaura transportă topitura sau mediul de proces. Solicitarea unei caracteristici pentru a compensa alta creează o asamblare dificilă și o etanșare incertă.
| Caracteristica de desen | De ce contează | Ce ar trebui să precizeze cumpărătorul |
|---|---|---|
| Diametrul exterior | Controlează plicul, accesul la scule și spațiul liber în apropierea încălzitoarelor, apărătoarelor sau suporturilor | Dimensiunea nominală, toleranța și orice sector restricționat |
| Alezajul central sau trecerea topiturii | Controlează continuitatea fluxului și treapta internă la articulație | Diametrul, toleranța, forma de tranziție, direcția și cerințele de suprafață |
| Grosimea totală și locală | Afectează angajarea șuruburilor, rigiditatea, alinierea și lungimea asamblată | Fețe de referință, grosimi, lamare și lungime butuc |
| Registrul de localizare sau robinet | Stabilește un ansamblu concentric în loc să se bazeze pe jocul găurii șuruburilor | Caracteristică masculină sau feminină, diametru, adâncime, potrivire și intrare |
| Model cu șuruburi | Oferă conexiunea de prindere și fixează orientarea unghiulară | Cantitatea, diametrul cercului de pas, dimensiunea găurii, filetul, adâncimea și data unghiulară |
| Față de etanșare | Creează contactul dorit cu o garnitură, un inel, o canelură sau o față metalică | Tipul feței, dimensiunile, finisajul, specificațiile de etanșare și deteriorarea permisă |
| Controale geometrice | Păstrați alezajul, registrul și fața de etanșare corect corelate | Datele plus planeitatea necesară, perpendicularitatea, poziția, coaxialitatea sau deformarea |
| Caracteristici de orientare | Aliniați încălzitoarele, porturile pentru senzori, canalele de cheie, protecțiile sau piesele de împerechere asimetrice | Unghiul de tact de la un datum clar |
ISO 286-1 oferă un sistem internațional pentru toleranțe și potriviri liniare de dimensiune, inclusiv caracteristicile cilindrului și conceptele de găuri de bază și de arbore de bază. ISO 1101 furnizează limbajul simbolului pentru comenzile de formă, orientare, locație și curgere. Aceste standarde ajută la exprimarea cerinței, dar proiectantul trebuie să aleagă totuși datele funcționale și valorile admisibile.
Degajarea orificiilor pentru șuruburi nu este un sistem de localizare.Dacă capul de matriță sau adaptorul conectat trebuie să fie concentric cu orificiul cilindrului, definiți un registru sau o altă caracteristică de localizare controlată. Strângerea șuruburilor în timp ce forțați împreună două găuri nealiniate poate deteriora fața, etanșarea sau elementele de fixare și poate lăsa un pas intern dăunător.

ANSI, DIN, JIS și PN nu sunt descrieri complete de achiziție
Nanhaiya oferă opțiuni ANSI, DIN și JIS sau un standard personalizat. Această gamă este utilă atunci când o flanșă se îmbină cu țevile instalației stabilite sau trebuie să se potrivească cu un model regional existent. Cotația mai are nevoie de documentul exact, ediția, dimensiunea nominală, rating, față, material și orice modificare a proiectului.
ASME B16.5, de exemplu, este intitulat pentru flanșe de țevi și fitinguri cu flanșe de la NPS 1/2 până la NPS 24. Domeniul său de aplicare se adresează evaluărilor presiune-temperatura, materialelor, dimensiunilor, toleranțelor, marcajului și testării. Acesta este un cadru puternic pentru componentele din domeniul său de aplicare, dar titlul său nu transformă fiecare conexiune de extruder într-o flanșă B16.5.
Distincție practică:dacă flanșa face parte dintr-o limită de conducte de presiune, utilizați regulile de conducte aplicabile și revizuirea de inginerie calificată. Dacă este o interfață de mașină personalizată, controlați-o cu desenul echipamentului aprobat și sarcina de operare. Dacă îndeplinește ambele roluri, pachetul de achiziție trebuie să satisfacă ambele seturi de cerințe.
Model standard
Indicați numărul standard, anul sau ediția, mărimea, clasa sau PN, fața, grupa de materiale și componenta de împerechere. Enumerați în mod explicit orice abatere.
Model personalizat
Faceți desenul semnat autoritatea. O referire la un standard poate defini în continuare fire, potriviri, simboluri sau metode de testare selectate.
Interfață mixtă
Arată care față urmează un standard și care față este personalizată. Definiți tranziția internă și relația unghiulară dintre ambele capete.
Vederea fabricii noastre:„la fel ca flanșa veche” este un context util, dar nu este o cerință inspectabilă. Punem interfața exactă pe un desen și cerem cumpărătorului să o aprobe. Acest lucru oferă echipelor de producție, inspecție și instalare același răspuns atunci când o măsurătoare este pusă sub semnul întrebării.
Clasa de presiune nu poate fi separată de temperatură și material
Pagina cu flanșă a cilindrului Nanhaiya listează opțiunile PN6, PN10, PN16, PN25, PN40 și PN63. Tratați-le ca categorii de specificații disponibile, nu ca o declarație universală a presiunii de lucru. O evaluare utilizabilă depinde de standardul de reglementare, material, temperatură, geometrie, șuruburi, etanșare și proiectarea sistemului.
Prelucrarea polimerului adaugă condiții pe care o etichetă scurtă cu flanșă nu le poate descrie. Conexiunea poate vedea topitură la cald, cicluri de încălzire și răcire, vibrații ale mașinii, greutatea capului de matriță, sarcini de asamblare și curățare. Stabiliți condițiile normale și maxime, dar păstrați condițiile de proiectare separate de setările procesului de rutină.
| Intrare taxă | De ce are nevoie producătorul | Dovezi de atașat |
|---|---|---|
| Temperatura normala si maxima | Afectează comportamentul materialului, selecția etanșării, mișcarea termică și baza de evaluare | Fișa de proces, setările încălzitorului și domeniul de operare măsurat |
| Presiune normală și maximă | Definește sarcina mecanică și de etanșare conform metodei de proiectare aplicabile | Gama de instrumente, înregistrări de operare și cerințe de proiectare |
| Mediu de presiune | Polimerul topit, gazul, lichidul sau conductele de instalație pot necesita diferite controale de proiectare și curățare | Numele materialului, formula, datele de siguranță și diagrama procesului |
| Sarcina externă | Un cap de matriță greu sau o conductă nesuportată poate adăuga sarcină de îndoire la flanșă | Greutatea ansamblului, centrul de greutate, suporturile și desenul de instalare |
| Cicluri termice | Expansiunea și contracția repetate pot afecta preîncărcarea, alinierea și etanșarea | Frecvența de pornire și oprire plus secvența de încălzire și răcire |
| Cod aplicabil sau regulă pentru client | Determină calculele, înregistrările materialelor, marcarea, testarea și responsabilitatea de aprobare | Document exact, ediție și specificație de proiect |
Nu selectați un număr PN mai mare ca remediu de sine stătător pentru scurgeri.Scurgerile pot proveni din deteriorarea feței, o etanșare greșită, deformare, contaminare, aliniere necorespunzătoare, șuruburi necorespunzătoare sau mișcare termică. Găsiți mecanismul de defecțiune înainte de a schimba clasa sau metoda de strângere.


Alegeți materialul și tratamentul de suprafață pentru mediul real
Nanhaiya produce flanșe din oțel carbon, oțel inoxidabil și oțel aliat. Tratamentele de suprafață disponibile includ sablare, galvanizare și nichelare, cu alte tratamente disponibile la cerințele clienților. Desenul aprobat ar trebui să indice un grad exact și domeniul de aplicare, nu doar o familie largă de materiale.
| Opţiune | De ce un cumpărător poate lua în considerare acest lucru | Întrebări de rezolvat înainte de aprobare |
|---|---|---|
| Oțel carbon | Rezistența generală a mașinilor și fabricarea economică în cazul în care mediul este controlat | Clasa exactă, protecție împotriva coroziunii, sudabilitate, bază de temperatură și suprafețe expuse |
| Oţel inoxidabil | Rezistență la coroziune sau o suprafață expusă mai curată pentru un mediu de proces definit | Gradul exact, expunerea chimică, riscul de usturime, materialele de împerechere și calea de fabricație |
| Oțel aliat | Sarcina mecanică sau termică care necesită un aliaj specificat și o cale de tratare | Înregistrări de calitate, tratament termic, duritate, tenacitate, prelucrabilitate și inspecție |
| Suprafata sablata | Pregătirea suprafeței sau un finisaj extern specificat | Ce fețe sunt tratate și ce fețe de precizie sau de etanșare trebuie protejate |
| Suprafata galvanizata sau nichelata | Protecție suplimentară a suprafeței pentru un mediu agreat | Material de acoperire, criteriu de grosime, zone mascate, toleranță dimensională și metodă de reparare |
O acoperire nu corectează un material de bază nepotrivit, geometria slabă sau suprafața de etanșare deteriorată. De asemenea, poate modifica un registru potrivit dacă desenul nu definește suprafețele mascate și dimensiunile finale. Decideți dacă toleranța se aplică înainte de tratament sau piesei finite gata de asamblare.
Vederea fabricii noastre:separăm fețele de lucru de fețele externe protejate. O etanșare, diametrul de localizare sau orificiul strâns nu ar trebui să primească o acoperire accidentală. Marcarea limitelor de tratament pe desen este mult mai sigură decât rezolvarea lor după sosirea pieselor finite.



Cum se măsoară o flanșă de schimb de butoi
O parte veche oferă dovezi fizice valoroase, dar este posibil să nu mai reprezinte geometria dorită. Un registru se poate uza, o față poate fi curățată în timpul reparației, iar căldura poate distorsiona placa. Desenul original al mașinii sau al ansamblului rămâne cea mai bună autoritate de pornire atunci când este disponibil.
- Fotografiați ansamblul instalat.Înregistrați direcția fluxului, ordinea componentelor, linia centrală, suporturile, încălzitoarele, senzorii și accesul înainte de dezasamblare.
- Identificați ambele componente de împerechere.Rețineți cilindrul, adaptorul, schimbătorul de ecran, miezul de confluență, structura laterală a cutiei de viteze sau capul matriței conectat la fiecare față.
- Curățați fără a schimba dovezile.Îndepărtați polimerul și contaminarea liberă fără a rotunji marginile sau a șlefui urmele de uzură care explică defecțiunea.
- Stabiliți date.Alegeți fața principală de etanșare sau de montare, alezajul sau axa de înregistrare și o caracteristică unghiulară înainte de înregistrarea dimensiunilor.
- Măsurați fiecare interfață.Înregistrați alezajul, diametrul exterior, grosimea, fiecare pas și adâncimea, modelul șuruburilor, filetele, alezările, caracteristicile feței și orientarea.
- Măsurați părțile de împerechere.O flanșă uzată copiată poate reproduce vechea eroare. Verificați registrele masculin și feminin reale, angajarea șuruburilor disponibile și locația etanșării.
- Rezolvați conflictele pe noul desen.Comparați eșantionul, desenul original și măsurătorile de împerechere, apoi aprobați dimensiunea care restabilește funcția dorită.
Set foto minim:o vedere de ansamblu instalată, ambele fețe ale flanșei, o vedere laterală, cilindrul sau plăcuța de identificare a capului matriței, fiecare marcaj sau număr de piesă, sigiliul și vederi apropiate ale deteriorării. Plasați o scară lângă piesa pentru orientare, dar nu calculați niciodată dimensiunile critice din fotografiile în perspectivă.
Pentru proiecte cu două șuruburi sau cu mai multe componente, verificați cu atenție orientarea unghiulară. Un model de șuruburi poate fi simetric în timp ce deschiderea topiturii, terminalul încălzitorului, portul senzorului sau suportul nu este. Ansamblul se poate fixa cu șuruburi și totuși poate fi rotit într-o poziție inutilizabilă.
Partajați familia de produse asociată, astfel încât furnizorul să înțeleagă sistemul. Nanhaiya susțineun singur șurub, dublu șurub paralelşibutoi conic dublu șurubaplicatii, plusmiezuri de confluență a extruderuluiși interfețe de matriță personalizate.
Capacitatea de prelucrare susține desenul, dar nu îl înlocuiește
a lui Nanhaiyaechipamente de productielistele de pagini cu precizie de poziționare de găurire și frezare CNC de 0,02 mm. De asemenea, identifică prelucrarea cu cinci axe pentru șuruburi neregulate și structuri speciale de flanșă. Aceste capabilități sunt relevante pentru modelele complexe de găuri și caracteristicile flanșei.
Capacitatea de poziționare publicată a unei mașini nu este automat toleranța fiecărei flanșe finite. Acceptarea reală vine din desen, traseul procesului, montajul, starea materialului, tratamentul termic sau secvența de acoperire și metoda de inspecție convenită.
| Etapa de fabricație | Întrebare de control | Fișă utilă de cumpărător |
|---|---|---|
| Bonul material | Materialul se potrivește exact cu gradul și forma specificate în comandă? | Certificat de material atunci când este specificat în contract |
| Prelucrare de origine | Care față și ce axă vor controla caracteristicile ulterioare? | Desen aprobat cu schemă de date clară |
| Prelucrare cu alezare și registru | Diametrele de împerechere, adâncimile și potrivirile sunt produse în ordinea corectă? | Raport dimensional pentru caracteristicile critice ale interfeței |
| Producția de găuri | Cercul de pas, orientarea unghiulară, firul și adâncimea sunt referite corect? | Rezultatele inspecției modelului și verificarea firului |
| Finisarea feței | Sunt protejate geometria etanșării, planeitatea și cerințele de suprafață? | Inspecția feței specificate și înregistrarea suprafeței |
| Tratament termic sau de suprafață | Tratamentul va schimba dimensiunea, planeitatea, duritatea sau zonele protejate? | Certificat de tratament și inspecție dimensională finală, după caz |
| Marcare finală și ambalare | Planta poate identifica revizuirea, orientarea și ansamblul de împerechere? | Marcarea piesei, eliberarea inspecției și ambalajul protejat |



Vederea fabricii noastre:o toleranță ar trebui să aibă un motiv și o metodă de inspecție. Strângem elementele de localizare, etanșare și aliniere acolo unde ansamblul necesită control. Aplicarea celei mai mici toleranțe posibile la fiecare dimensiune adaugă doar costuri și poate distrage atenția de la caracteristicile care decid de fapt potrivirea.
Ce probleme obișnuite ale flanșei vă spun
A connection problem is rarely diagnosed by one photograph. Record when the symptom appears, whether it changes with temperature or pressure, and exactly where the leak, movement or damage begins. Schimbați câte o variabilă controlată la un moment dat.
| Problema observata | Cauze posibile de investigat | Lecție de achiziții |
|---|---|---|
| Noua flanșă nu va intra în registru | Diametru sau potrivire greșită, acoperire pe fața de localizare, bavuri, murdărie, stare termică sau deformare a părții de împerechere | Indicați dimensiunile finale tratate, potrivirea, intrarea și temperatura de inspecție |
| Găurile pentru șuruburi nu se aliniază | Cerc de pas greșit, număr de găuri, date unghiulare, mânuire, revizuire a firului sau a desenului | Cotați modelul complet dintr-o caracteristică de orientare vizibilă |
| Scurgerea apare în timpul încălzirii | Mișcarea termică, etanșarea necorespunzătoare, deformarea feței, pierderea preîncărcării sau a temperaturii în afara bazei aprobate | Includeți ciclul termic, specificațiile de etanșare și metoda de șuruburi în revizuirea sistemului |
| Scurgerea persistă la un sector | Deteriorarea locală a feței, contaminarea, planeitatea neuniformă, alinierea greșită sau sarcina de încovoiere externă | Specificați comenzile faciale și susțineți ansamblul atașat |
| Polimerul se degradează la articulație | Treaptă internă, buzunar mort, deteriorare gravă, cale de scurgere sau rezidență excesivă în apropierea interfeței | Controlați trecerea de topitură asamblată, nu numai dimensiunile flanșei exterioare |
| Elementele de fixare se slăbesc sau se defectează în mod repetat | Specificație greșită a elementelor de fixare, asamblare neuniformă, ciclu termic, vibrații, suprasarcină sau fețe distorsionate | Solicitați inginerului responsabil să definească șuruburile și strângerea pentru îmbinarea completă |
| Coroziunea începe la conexiune | Material nepotrivit, acoperire deteriorată, contaminare prinsă, mediu incompatibil sau stare galvanică | Descrieți mediul chimic real și de curățare înainte de a selecta materialul și tratamentul |
Mai mult cuplu nu este un diagnostic.Strângerea excesivă poate deteriora filetele, șuruburile, fețele, garniturile sau echipamentele conectate. Izolați și asigurați mașina în siguranță, apoi solicitați personalului calificat să inspecteze îmbinarea completă și să urmați procedura de asamblare aprobată.
Dacă flanșa se conectează la acap de matriță de extrudare a țevii, verificați suportul și linia centrală, precum și îmbinarea. Dacă se conectează lângă acutie de viteze extruder din plasticsau suportul cilindrului, verificați dacă structura mașinii nu forțează interfața să nu se alinieze.
Lista de verificare RFQ pentru flanșa cilindrului extruderului
Un RFQ complet permite furnizorului să ofere aceeași piesă pe care cumpărătorul se așteaptă să o instaleze. Atașați un desen controlat de revizuire ori de câte ori este posibil și marcați fiecare articol care mai are nevoie de confirmare tehnică.
- Funcția de flanșă și poziția exactă de instalare
- Producător de mașini, model și context de serie
- Atât desenele componentelor asociate, cât și numerele piesei
- Diametrul exterior și toate limitele anvelopei locale
- Alezajul central și geometria de tranziție internă
- Grosimea totală, butuci, trepte și adâncituri
- Înregistrați diametre, adâncimi, potriviri și introduceri
- Cantitatea de șuruburi, cercul de pas și data unghiulară
- Detalii de degajare a orificiilor, lamare sau filet
- Specificații față de etanșare, canelura, garnitură sau garnitură
- Controale necesare pentru formă, orientare și poziție
- Clasa exactă a materialului și tratament termic
- Tratamentul suprafeței, mascarea și dimensiunile finale
- Informații despre temperatura normală și de proiectare
- Informații despre presiunea normală și de proiectare
- Mediu, formulă polimerică și expunere de curățare
- Sarcini externe, suport și cicluri termice
- Standard aplicabil, ediție și reguli de proiect
- Cantitate, strategie de piese de schimb și marcare
- Material, documente de tratare și inspecție
- Verificarea de potrivire necesară sau testarea sistemului convenită
- Fotografii și raport de stare pentru înlocuiri
Vederea fabricii noastre:fotografiile ne spun unde să căutăm, mostrele ne spun ce există acum, iar desenele ne spun ce să fabricăm. O comandă puternică de înlocuire le folosește pe toate trei atunci când sunt disponibile. Dacă nu sunt de acord, ne oprim la aprobarea desenului în loc să alegem cea mai convenabilă măsurătoare.
Construiți acceptarea în jurul interfeței de împerechere
Inspecția trebuie să urmeze riscurile identificate în timpul revizuirii desenului. O flanșă plată simplă poate avea nevoie de un raport dimensional scurt. O componentă de limită a presiunii, un adaptor special sau o înlocuire potrivită pot necesita mai multe înregistrări, inspecție asistată sau testare a sistemului conform procedurii de inginerie responsabilă.
| Poarta de acceptare | Dovezi | Eliberați întrebarea |
|---|---|---|
| Aprobarea desenului | Revizie semnată cu date, dimensiuni, toleranțe, material, tratament și note | Descrie desenul ansamblul de împerechere prevăzut fără a se baza pe presupuneri? |
| Material si tratament | Certificate necesare legate de piesa sau lotul de producție | Înregistrările se potrivesc cu clasa și tratamentul menționate în comandă? |
| Inspecție dimensională | Rezultate pentru alezaj, registru, grosime, model de șuruburi, geometrie de etanșare și controale geometrice specificate | Caracteristicile funcționale sunt în limitele aprobate după toată procesarea? |
| Stare vizuală | Fotografii și inspecție de fețe, fire, acoperire, margini și marcare | Suprafețele de etanșare și localizare sunt curate, protejate și fără daune inacceptabile? |
| Verificarea împerecherii | Se potrivesc cu piese de împerechere furnizate de cumpărător, calibre sau un dispozitiv de inspecție convenit | Se localizează, orientează și fixează ansamblul așa cum este prevăzut, fără forțare? |
| Test de sistem sau presiune | Procedura agreată, aprobarea responsabilă și rezultatul înregistrat atunci când este necesar | A fost efectuat testul corect pentru domeniul de aplicare real al flanșei și regulile de guvernare? |
| Eliberarea expedierii | Identificarea piesei, protecția, lista de ambalare și pachetul de documente | Poate instalația de recepție să identifice, să păstreze și să instaleze revizuirea corectă? |
Pentru asistență la instalare sau planificarea întreținerii, consultați Nanhaiya'sserviciul tehnic. Selecția furnizorului poate include șiProfilul Companiei, echipamente de productieși curentcertificate.
Întrebări frecvente
Ce informații sunt necesare pentru a cita o flanșă a cilindrului extruderului?
Trimiteți un desen controlat sau dimensiuni clare pentru diametrul exterior, alezajul, grosimea, registrul de localizare, cantitatea de șuruburi, dimensiunea găurii sau filetului, diametrul cercului de pas, orientarea găurii, fața de etanșare și componenta de împerechere. Adăugați modelul extruderului, materialul, temperatura de funcționare și baza presiunii, tratamentul suprafeței, cantitatea și documentele de inspecție necesare.
Este ANSI, DIN sau JIS suficient pentru a specifica o flanșă de butoi?
Nu. Numărul standard exact, ediția, dimensiunea, ratingul, fața, materialul și componenta de îmbinare sunt necesare pentru o flanșă de țeavă standard. Un extruder personalizat sau o flanșă cu cap de matriță poate necesita, de asemenea, un desen controlat al mașinii, deoarece registrul său, trecerea topiturii, orientarea șuruburilor și geometria generală pot fi în afara standardului de flanșă de țeavă.
Ce înseamnă PN6, PN10, PN16, PN25, PN40 și PN63 pe pagina de flanșă Nanhaiya?
Sunt opțiuni de clasa de presiune listate pentru flanșele cilindrului Nanhaiya. Nu reprezintă o garanție universală a presiunii de lucru pentru fiecare material și temperatură. Specificația de achiziție trebuie să conecteze clasa PN selectată la standardul exact, dimensiuni, material, bază de temperatură, șuruburi, etanșare și regulile aplicabile de proiectare a sistemului.
Ce material ar trebui să aleg pentru o flanșă de butoi?
Nanhaiya oferă opțiuni din oțel carbon, oțel inoxidabil și oțel aliat. Selecția ar trebui să ia în considerare sarcina, temperatura, expunerea la coroziune, contactul cu polimerul sau aditivii, cerințele de sudare, materialul piesei de îmbinare, tratamentul suprafeței și regulile de proiectare. Indicați nota exactă pe desenul aprobat, în loc să comandați numai după familia de materiale.
Cum măsoară o flanșă de extruder de schimb?
Măsurați alezajul, diametrul exterior, grosimea totală, diametrele și adâncimile registrului, cantitatea de șuruburi, dimensiunea găurii sau filetului, diametrul cercului de pas, orientarea unghiulară și caracteristicile de etanșare. Înregistrați piesa de împerechere, direcția fluxului și poziția de asamblare. Comparați măsurătorile cu desenul original al mașinii, deoarece piesa îndepărtată poate fi uzată, distorsionată sau reparată anterior.
De ce se scurge flanșa extruderului după instalare?
Cauzele posibile includ o suprafață de etanșare deteriorată sau inadecvată, garnitură sau etanșare incorectă, deformarea feței flanșei, aliniere slabă a registrului, contaminare, șuruburi neuniforme, elemente de fixare necorespunzătoare, mișcare termică sau o condiție de presiune și temperatură în afara designului aprobat. Găsiți cauza înainte de a aplica mai multă forță de strângere.
Poate un furnizor să copieze o flanșă de butoi uzată dintr-o probă?
O mostră fizică este utilă, dar nu ar trebui să fie singura autoritate. Uzura, coroziunea, re-prelucrarea, repararea și deformarea termică pot modifica dimensiunile critice. Utilizați desenul original atunci când este disponibil, măsurați componentele de împerechere și stabiliți ce dimensiuni vor fi restaurate înainte ca desenul de înlocuire să fie aprobat.
Cum ar trebui să fie acceptată o flanșă de butoi personalizată?
Aprobați mai întâi desenul, apoi verificați materialele și înregistrările de tratament cerute de comandă. Verificați alezajul, registrul, grosimea, modelul șuruburilor, geometria de etanșare și controalele specificate pentru formă sau poziție în raport cu desenul. Confirmați potrivirea cu piesele de împerechere atunci când este posibil și efectuați numai sistemul sau testul de presiune convenit conform procedurii de inginerie aplicabile.
Referințe tehnice
- Flanșă de butoi Nanhaiya: materiale primare, standarde, tratamente de suprafață, opțiuni PN, aplicații și imagini ale produselor.
- Echipamente de producție Nanhaiya: capabilități de prelucrare primară și date publicate de poziționare a echipamentelor.
- Prezentare generală ASME B16.5-2020: domeniul de aplicare și conținutul oficial ASME pentru flanșe de țevi și fitinguri cu flanșe.
- ISO 286-1:2010: descriere oficială ISO a sistemului de coduri pentru toleranțe pe dimensiuni și potriviri liniare.
- ISO 1101:2017: descriere oficială ISO a limbajului de toleranță geometrică pentru formă, orientare, locație și deformare.
Standardele trebuie achiziționate sau accesate prin intermediul editorilor lor autorizați atunci când sunt necesare cerințele lor complete. Inginerul responsabil trebuie să confirme ediția aplicabilă, jurisdicția și regulile de proiect înainte de fabricare sau testare.
Notă editorială: Acest ghid separă opțiunile actuale ale produselor Nanhaiya de deciziile de inginerie specifice aplicației. Proiectarea presiunii finale, șuruburi, etanșare, calitatea materialului, toleranțele și cerințele de acceptare trebuie confirmate în specificația de achiziție aprobată.