Un temporizator de recuperare lentă poate indica o problemă de alimentare, un proces schimbat sau hardware uzat. Diagnosticul util vă spune care dintre ele și dacă vă costă de fapt timpul de ciclu.
Dacă recuperarea șurubului de turnare prin injecție durează prea mult, confirmați mai întâi că întârzie ciclul. Apoi verificați continuitatea alimentării, viteza reală a șurubului, contrapresiunea și temperatura față de o rulare de referință stabilă. Inspectați geometria și uzura atunci când acele verificări nu explică pierderea. Înlocuiți componentele numai după identificarea funcției de limitare.

Mai întâi, stabiliți dacă recuperarea se află pe calea critică a ciclului
Recuperarea șurubului este etapa de plastifiere și dozare: șurubul se rotește, pregătește următoarea împușcare și se retrage pe măsură ce topitura se acumulează în fața lui. Este diferit de injecție, atunci când șurubul se mișcă înainte pentru a elibera acel shot. Verificați definiția temporizatorului controlerului, mai ales dacă include o întârziere sau decompresie.
Recuperarea se suprapune adesea pe o parte a secvenței de răcire. Efectul său asupra timpului total al ciclului depinde, prin urmare, de momentul în care începe recuperarea și de acțiunea mașinii care trebuie să aștepte ca aceasta să se termine. Citiți următorul secvenței în loc să presupuneți că fiecare secundă eliminată din recuperare elimină o secundă din ciclu.
| Durata de recuperare | Așteaptă dincolo de fereastră | Ce înseamnă schimbarea |
|---|---|---|
| 12 secunde | 2 secunde | Recuperarea întârzie următoarea acțiune. |
| 9 secunde | 0 secunde | Îmbunătățirea de recuperare de 3 secunde elimină 2 secunde de așteptare. |
| 7 secunde | 0 secunde | Încă 2 secunde de recuperare nu aduce nicio reducere suplimentară a ciclului în acest exemplu. |
Prima noastră întrebare este dacă mașina așteaptă topirea sau pur și simplu raportează un număr pe care doriți să-l reduceți. Dacă recuperarea se încadrează deja confortabil în fereastra disponibilă, ne-am concentra pe consistență și calitatea topiturii înainte de a recomanda un șurub cu putere mai mare.
Pentru o explicație mai amplă a ansamblului, consultațighidaj butoi șurub turnare prin injecție. Aici, obiectivul este mai restrâns: stabiliți de ce s-a schimbat recuperarea și ce acțiune susțin dovezile.
O schimbare bruscă și o scădere treptată necesită puncte de plecare diferite
Salvați o referință înainte de a regla mașina. Comparați aceeași calitate a rășinii, raportul de remacinare, setarea împușcaturilor, mucegaiul și starea de temperatură. Înregistrați ciclurile individuale, precum și media; o recuperare ocazională foarte lentă poate perturba producția chiar și atunci când media pare acceptabilă.
| Model observat | Verificați mai întâi | Dovezi care merită înregistrate |
|---|---|---|
| Creștere bruscă după o schimbare de material sau rețetă | Forma de alimentare, remacinare, stare de uscare și setări transferate | Lotul de material, raportul de amestec, starea particulelor și înregistrările înainte/după proces |
| Cicluri lente intermitente cu cicluri normale între ele | Întreruperea alimentării, crearea de punți și variația vitezei reale | Urmă de recuperare, activitatea încărcător și RPM real pentru aceleași cicluri |
| Recuperarea se înrăutățește treptat sub o datorie stabilă | Verificați condițiile de funcționare, apoi verificați uzura | Datele istorice de recuperare și dimensiunile șurubului/cilindrului măsurate |
| Sarcină mare și RPM real sub comandă | Acționarea mașinii, limita de cuplu și starea termică | RPM real versus comandat, tendință de încărcare și alarme de mașină |
| Problema începe imediat după înlocuirea unei componente | Identitatea piesei instalate, dimensiuni, geometrie și asamblare | Revizuirea desenului aprobat, componentele montate și setările de punere în funcțiune |
Aceste tipare decid ordinul de investigare; niciunul nu este o dovadă în sine. O defecțiune bruscă cu zgomot, scoruri sau încărcare anormală necesită atenție promptă de service-ul mașinii, chiar dacă sincronizarea seamănă inițial cu o problemă de proces.
Confirmați că peleții ajung în șurub continuu
Un buncăr plin nu stabilește că șurubul este alimentat. Verificați încărcătorul, glisiera de închidere, traseul materialului și răcirea gâtului de alimentare. Căutați o întrerupere care coincide cu ciclurile lente înainte de a schimba secțiunea de compresie sau de a comanda un șurub nou.
a lui Asahi KaseiAsaclean îndrumări despre hrana-gâtexplică modul în care căldura din apropierea zonei cilindrului din spate poate înmuia peleții prematur. Peleții se pot aglomera și obstrucționa trecerea, lăsând șurubul lipsit de material, chiar dacă rășina rămâne deasupra acestuia.
Verificați ce s-a schimbat în feedul în sine. Un alt raport de macinare, mai multe particule fine sau neregulate merită atenție. Celanese leagă în mod specific calitatea particulelor remacinate de problemele de hrănire și recuperare în saGhid de procesare Vectra® LCP. Recomandările sale sunt specifice materialelor, dar oferă un motiv concret pentru a înregistra starea particulelor, mai degrabă decât numai numele rășinii.
În cazul în care recuperarea se deteriorează după o modificare a măcinarii, o vom compara cu un aliment de referință aprobat înainte de a schimba hardware-ul. Dacă vechiul comportament de recuperare revine, investigația hranei a câștigat prioritate. Acest rezultat oferă fabricii o direcție mult mai bună decât o solicitare pentru un „șurub mai rapid”.
Uscarea mai trebuie să îndeplinească cerințele furnizorului de rășină. Nu presupuneți că umiditatea este explicația pentru fiecare problemă de sincronizare sau că o recuperare acceptabilă dovedește că rășina este suficient de uscată. Procesabilitatea și calitatea piesei finale necesită verificări separate.
Verificați împreună viteza reală, contrapresiunea și temperatura de topire
Citiți RPM reale, nu doar valoarea de referință
Dacă comanda este neschimbată, dar șurubul se rotește mai încet, verificați limitele de funcționare ale mașinii și comportamentul de antrenare. O recomandare de geometrie nu poate rezolva un decalaj inexplicabil între viteza solicitată și cea livrată. Înregistrați viteza reală prin cursa de recuperare, mai ales acolo unde începe încetinirea.
RPM are nevoie și de diametrul șurubului pentru a însemna mult. Noastregama de șuruburi de turnare prin injecțieinclude diametre de la 30 la 170 mm. Transferul unei setări de viteză de rotație între diferite diametre modifică viteza periferică la suprafața șurubului.
Viteza periferică, m/s = π × diametru, mm × RPM ÷ 60.000
La 100 RPM, un șurub de 40 mm are o viteză periferică de aproximativ 0,209 m/s; un șurub de 60 mm ajunge la aproximativ 0,314 m/s. Acestea sunt exemple calculate, setări nerecomandate sau calcule directe ale vitezei de forfecare la topire.
Utilizați ghidul de procesare a gradului real de rășină și limitele mașinii pentru a evalua viteza. Creșterea RPM este utilă numai dacă mașina îl poate livra și topitura rezultată rămâne acceptabilă.
Aflați de ce contrapresiunea este setată acolo unde este
Contrapresiunea rezistă la retragerea șurubului în timpul recuperării și afectează modul în care materialul este plastificat. Dacă a fost mărită pentru a corecta o problemă de amestecare sau de măsurare, reducerea acesteia pur și simplu pentru a îmbunătăți temporizatorul poate readuce problema de calitate. Confirmați dacă presiunea afișată este hidraulică sau presiune specifică din plastic înainte de a compara mașinile.
O recomandare universală de contra-presiune este deosebit de inutilă. Pentru Vectra LCP,Celanese specifică contrapresiunea minimă, specifică 5-15 bar, și avertizează despre supraîncălzire și deteriorarea fibrelor cu presiune excesivă. Acesta este un ghid pentru Vectra, nu o setare de copiat într-un proces PP, ABS sau PC.
Verificați topirea înainte de a accepta setarea mai rapidă
Valorile de referință ale butoiului nu descriu pe deplin starea termică a topiturii. Urmați o procedură aprobată de măsurare a temperaturii de topire, verificați sistemul de încălzire și senzorul și comparați calitatea pieselor după o schimbare controlată. Un timp de recuperare mai scurt cu decolorare, material netopit sau consistență mai slabă nu este o ajustare reușită.
Schimbați câte o variabilă relevantă și lăsați procesul să se stabilizeze. TheGhid de depanare Vectrafolosește aceeași abordare în etape. Păstrați proba în fereastra de operare aprobată pentru materialul pe care îl rulați efectiv.
Separați o secțiune de transport uzată de un inel de control care prezintă scurgeri
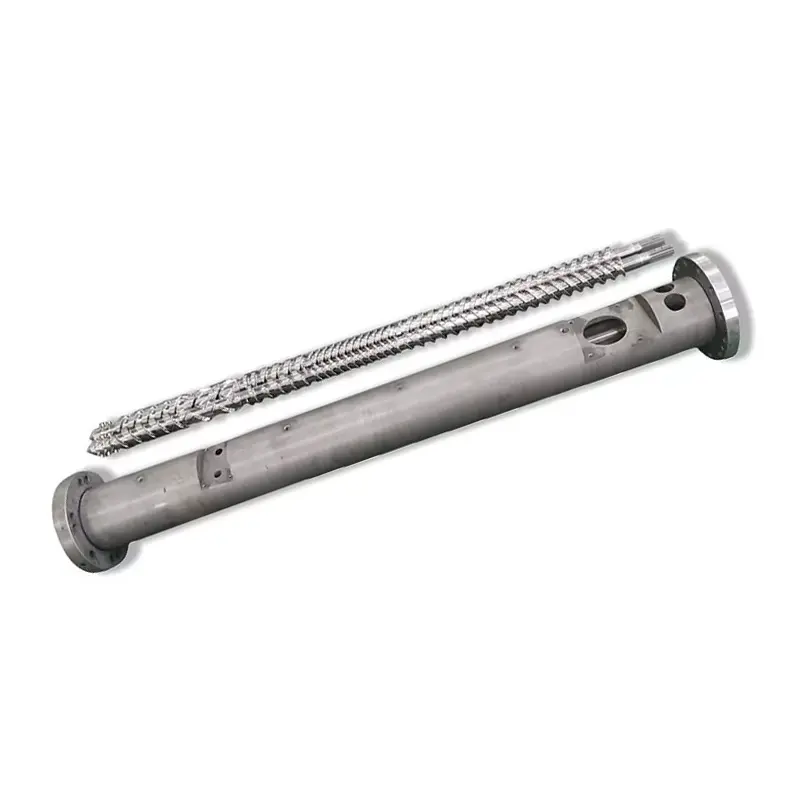
Atunci când condițiile de alimentare și de operare sunt comparabile, dar recuperarea continuă să se deterioreze, starea șurubului și a cilindrului merită inspectată. Măsurați diametrul exterior de zbor și orificiul cilindrului în poziții definite în raport cu desenul sau cu limitele de inspecție stabilite. Inspectați deteriorarea suprafeței, precum și dimensiunile.
Ansamblul șurub-față necesită un test diferit. În timpul recuperării, supapa de reținere permite topiturii să avanseze; în timpul injectării, ar trebui să se etanșeze împotriva curgerii înapoi. O supapă care curge poate afecta consistența împușcăturii, dar asta nu stabilește că secțiunea de plastificare a șurubului s-a uzat.


Dacă, de asemenea, greutatea pernei sau a împușcăturii variază, includeți testul supapei de reținere al producătorului mașinii în investigație. Noastreghid de alegere a vârfului șurubuluiacoperă mai detaliat dimensiunile inelului, scaunului și împerecherii.
Nu am autoriza o înlocuire completă a șurubului și a cilindrului doar cu un temporizator lent. În schimb, un șurub nou nu ar trebui să intre într-un butoi uzat fără a verifica potrivirea rezultată. Solicitați un raport dimensional care să identifice pozițiile de măsurare și limitele de uzură folosite pentru a ajunge la recomandare.
Când are sens un design diferit de șurub?
O revizuire a proiectării devine utilă atunci când geometria curentă nu poate îndeplini sarcina prevăzută în condiții de operare acceptabile. Aceasta poate urma o schimbare a rășinii, o cerință mai mare de împușcare sau o fereastră de recuperare disponibilă mai scurtă. Păstrați-l separat de restabilirea unui proces anterior de succes care pur și simplu sa deteriorat.
Cele două familii de produse cu șuruburi de injecție ilustrează o alegere relevantă de design:
| Design Nanhaiya | Sectiune de compresie | Cum l-am folosi în recenzie |
|---|---|---|
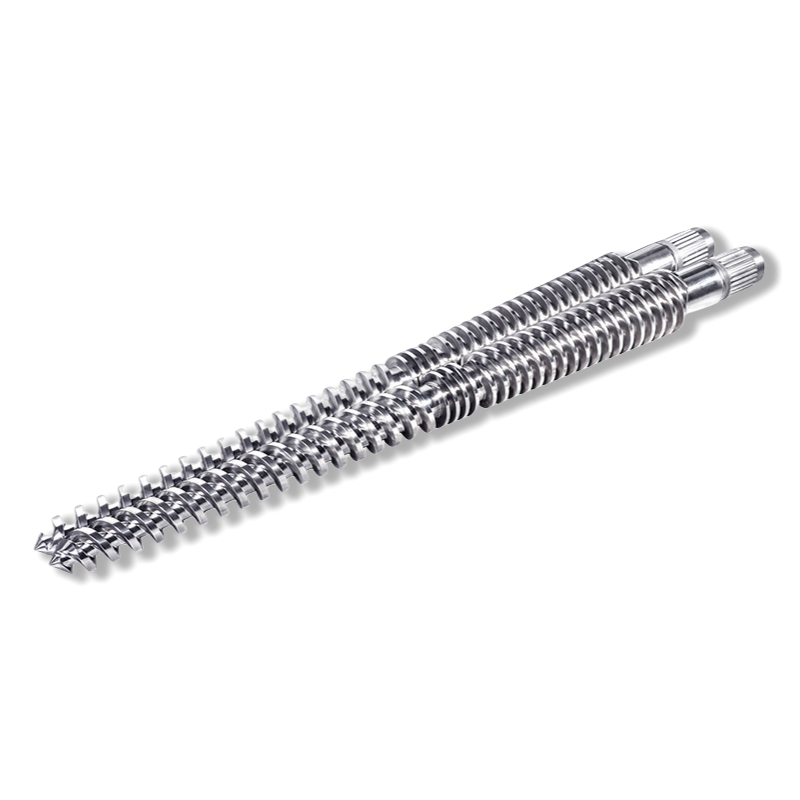
| Șurub de turnare prin injecție graduală | De obicei, 40%-60% din lungimea totală a șurubului, aproximativ 50% în descrierea produsului | O reducere mai lungă și treptată a adâncimii canalului pentru sarcinile care necesită plastificare controlată. Evaluați exact rășina, împușcătura și comportamentul termic. |
| Șurub mutant de turnare prin injecție(design cu compresie bruscă) | Aproximativ 5%-15% din lungimea totală a șurubului | O tranziție mai scurtă cu o reducere mai accentuată a adâncimii canalului. Evaluați sarcina de topire și uniformitatea termică înainte de a le selecta pentru a aborda o limitare de capacitate. |
Designul nostru gradual acoperă aplicații, inclusiv PS, PC și ABS; familia de compresie bruscă include aplicații precum PE și PP. Aceste rute de produse ajută la începerea discuției. Ele nu înlocuiesc calitatea de rășină și revizuirea mașinii, în special cu materiale de umplutură, remacinare sau o specificație de calitate exigentă.

Tratamentul de suprafață abordează uzura, nu un gât de alimentare blocat
Ambele familii de produse folosesc oțel 38CrMoAlA. Specificațiile lor de detaliu al produsului includ următoarele opțiuni de tratament, care aparțin discuției de înlocuire atunci când inspecția identifică uzura:
| Proprietate | Valoarea produsului-detaliu | Ce înseamnă pentru anchetă |
|---|---|---|
| Duritate de nitrurare | HV900-1100 | Specificați suprafețele tratate și cerințele de inspecție. |
| Adâncimea de nitrurare | 0,5-0,8 mm | Identificați tratamentul selectat; nu deduceți durata de viață numai din profunzime. |
| Duritate aliaj nichel-tungsten | HRC55-62 | Examinați aliajul cu rășina, materialul de umplutură și modelul de uzură. |
| Adâncimea stratului de aliaj | 0,8-2,0 mm | Definiți zonele armate pe specificația componentei convenită. |
Noastredetalii de produs cu șuruburi treptatedescrieți armarea zonelor vulnerabile cu aliaj de nichel-tungsten. Din perspectiva fabricii, dorim ca protectia propusa sa corespunda uzurii masurate. O suprafață mai scumpă nu repară alimentarea inadecvată și nu stabilește că geometria șurubului se potrivește rășinii.


Transformă diagnosticul într-o acțiune specifică
Păstrați recomandarea cât mai restrânsă pe cât permit dovezile. O întrerupere a alimentării necesită o corecție a sistemului de alimentare. O comandă de viteză pe care aparatul nu poate menține apelurile pentru o revizuire a mașinii. Scurgerile confirmate ale supapei necesită o evaluare a supapei și a interfeței. Uzura măsurată a șuruburilor sau a cilindrului susține o înlocuire a componentelor sau o evaluare calificată de recondiționare.
Dacă ansamblul este într-o stare acceptabilă, dar noua sarcină de producție depășește capacitatea sa practică de plastificare, trimiteți documentul de proiectare. Nanhaiya oferă design personalizat cu șuruburi, prelucrare și sudare prin pulverizare de aliaje. Noastreechipamente de productieinclude strunguri CNC pentru piese de prelucrat cu lungimea de până la 6 metri și prelucrare cu cinci axe pentru zburări complexe și structuri de flanșe.

Trimiteți înregistrarea care explică problema
- Producătorul și modelul mașinii, diametrul șurubului, desenul de asamblare și detaliile vârfului șurubului montat.
- Calitatea rășinii, încărcarea umpluturii, raportul de remacinare și starea particulelor.
- Timp de recuperare pe ciclu, RPM real și comandat, contra-presiune cu baza sa de presiune și înregistrări de sarcină sau alarmă.
- Setarea loviturii, perna, greutatea piesei și a alergătorului, înregistrările de temperatură și fereastra de recuperare disponibilă.
- Modificări deja testate, efectul lor asupra calității pieselor și orice raport de uzură dimensională.
Pentru punere în funcțiune, conveniți asupra rășinii, împușcăturii, fereastra de operare și calitatea acceptabilă a piesei. Apoi comparați repetabilitatea recuperării și timpul ciclului total real. Un test de plastificare izolată mai rapid este insuficient dacă matrița de producție încă așteaptă sau piesele eșuează inspecția.

Aveți nevoie de o propunere de șurub sau butoi pentru o limitare de recuperare confirmată?
Trimiteți lui Nanhaiya desenul și înregistrarea de operare, inclusiv ceea ce s-a schimbat și ceea ce trebuie să obțină linia dvs. Spuneți-ne dacă restabiliți serviciul inițial sau vă pregătiți pentru o altă cerință de material sau ciclu.
Trimiteți desenul dvs. și procesați dateleVezi șuruburi de turnare prin injecțieDiscută pe WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-mail:info@nhyscrew.com
Telefon:+86-13505809643| Mobil:+86-13587082002
Blocul C, Secțiunea de vest nr. 2, bulevardul Xingzhou, districtul Dinghai, orașul Zhoushan, provincia Zhejiang, China.
Contactați Nanhaiya
Întrebări frecvente
Care este timpul normal de recuperare a șuruburilor de turnare prin injecție?
Nu există un număr universal. Timpul de recuperare depinde de rășină, cerința de împușcare, geometria șurubului, capacitatea mașinii și setările de operare. Comparați-l cu timpul disponibil în secvența actuală a mașinii și cu o rulare de referință stabilă folosind același material și același împușcare.
Recuperarea mai rapidă a șurubului scurtează întotdeauna timpul ciclului?
Nu. Acesta scurtează ciclul numai atunci când recuperarea neterminată întârzie următoarea acțiune permisă a mașinii. Dacă recuperarea se termină deja în fereastra de suprapunere disponibilă, accelerarea acesteia poate lăsa durata totală a ciclului neschimbată.
De ce șurubul se rotește, dar se retrage foarte încet?
Verificați dacă rășina ajunge la șurub, dacă contrapresiunea s-a schimbat și dacă viteza reală a șurubului se potrivește cu comanda. Punții de alimentare, remacinarea inconsecventă, condițiile de proces și componentele uzate sunt ramuri posibile de investigat. Rotirea singură nu dovedește că șurubul transportă suficient material.
Ar trebui să măresc RPM pentru a remedia recuperarea lentă?
Doar după verificarea alimentării, a vitezei reale, a contrapresiunii și a limitelor de procesare a rășinii. Judecă orice modificare după calitatea topiturii, temperatura reală a topiturii și repetabilitate, precum și timpul de recuperare. Nu folosiți mai multă viteză pentru a ascunde o problemă nerezolvată de alimentare sau de uzură.
Un inel de verificare cu scurgeri dovedește că întregul șurub este uzat?
Nu. Etanșarea inelelor de verificare și transportul cu șurub sunt funcții diferite. Investigați variația pernei sau a greutății de împușcare cu testul de supapă al producătorului mașinii și utilizați inspecția dimensională pentru a stabili uzura șurubului și a cilindrului.
De ce are nevoie Nanhaiya pentru a evalua un înlocuitor?
Trimiteți modelul mașinii, diametrul șurubului și desenul, calitatea rășinii și umplutura, detaliile de rectificare, înregistrările reale de recuperare, setările vitezei șuruburilor și contrapresiunii, înregistrările temperaturii și orice măsurători de uzură. Includeți ciclul necesar și criteriile de calitate a piesei, astfel încât înlocuitorul să aibă un loc de muncă definit.
Continuați cuGhid de selecție a cilindrului de turnare prin injecție, sau examinațiLista de verificare a înlocuirii vârfului șurubului și a inelului de verificaredacă dovezile indică ansamblul front-end.