Ştiri

Știri din industrie

Amestecare distributivă vs disperstivă: proiectare și configurație a șuruburilor pentru extrudarea cu două șuruburi27 2026-10

Amestecare distributivă vs disperstivă: proiectare și configurație a șuruburilor pentru extrudarea cu două șuruburi

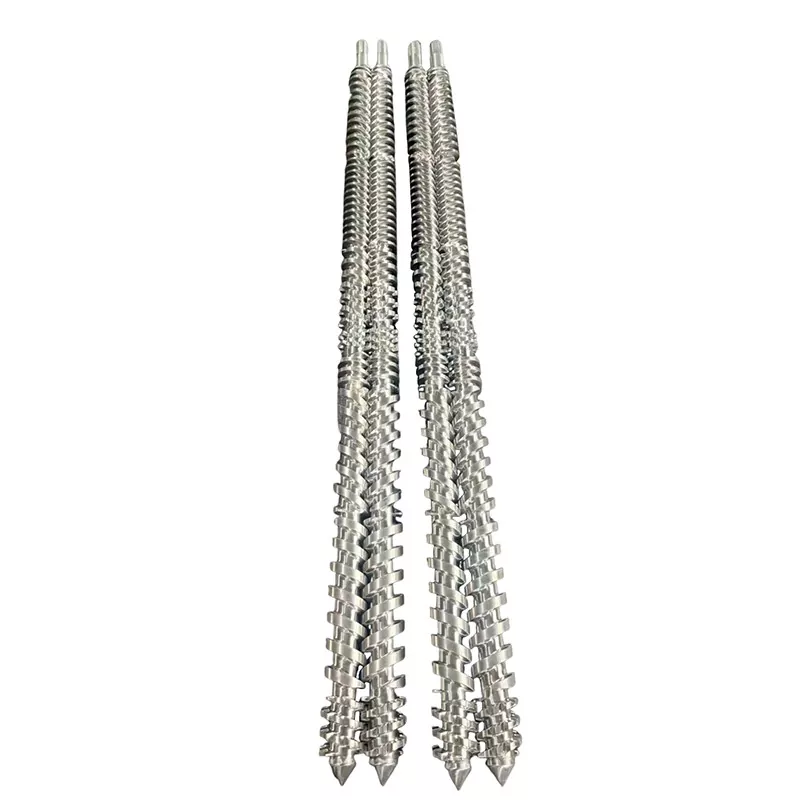
Amestecarea distributivă răspândește componentele prin topitură; amestecarea dispersivă sparge aglomeratele sau reduce dimensiunea unei faze dispersate. O configurație cu două șuruburi necesită adesea ambele, dar echilibrul ar trebui să urmeze defectul și formularea mai degrabă decât o preferință pentru forfecare mai mare. Mai întâi identificați problema, apoi comparați calitatea amestecării în limitele termice și mecanice ale liniei.
Extruder cu două șuruburi conice vs. extruder cu două șuruburi paralele pentru PVC27 2026-10

Extruder cu două șuruburi conice vs. extruder cu două șuruburi paralele pentru PVC

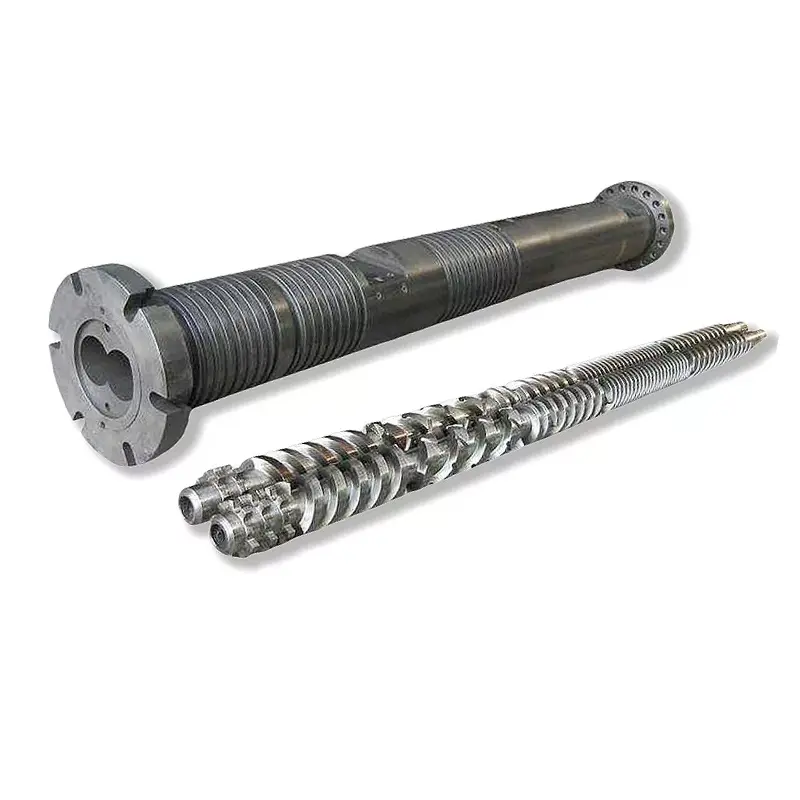
Alegeți un extruder dublu șurub conic sau un extruder dublu șurub paralel după formula PVC, fereastra de producție necesară și configurația mașinii, nu numai eticheta geometriei. Comparați sarcinile echivalente ale procesului, apoi verificați rezultatul acceptat, calitatea produsului, consumul de energie și compatibilitatea mecanică. Pentru o linie existentă, decideți dacă aveți nevoie de piese de schimb sau de o arhitectură diferită a mașinii înainte de a solicita o ofertă.
Pasul șurubului extruderului și plumbul: cum afectează acestea transportul, presiunea și calitatea topiturii26 2026-10

Pasul șurubului extruderului și plumbul: cum afectează acestea transportul, presiunea și calitatea topiturii

Pasul șurubului extruderului este distanța axială dintre rampele adiacente; plumbul este avansul axial al aceluiași helix printr-o tură completă. Sunt egale pe o secțiune obișnuită cu pornire unică, dar nu pe fiecare șurub. Alegeți o schimbare a plumbului prin efectul său asupra alimentării, topirii și presiunii, mai degrabă decât să presupuneți că o distanță mai mare garantează o producție mai bună.
Adâncimea canalului șurubului extruderului: cum afectează ieșirea, presiunea și temperatura de topire26 2026-10

Adâncimea canalului șurubului extruderului: cum afectează ieșirea, presiunea și temperatura de topire

Adâncimea canalului șurubului extruder descrie spațiul dintre rădăcina șurubului și o referință exterioară definită. Un canal mai adânc oferă mai mult spațiu, dar nu oferă automat o ieșire mai bună împotriva rezistenței matriței. Alegeți profilul după sarcinile sale de alimentare, topire și pompare, cu dimensiunile reale, materialul și butoiul potrivit definite.
Raportul L/D al extruderului cu un singur șurub: Cum să alegeți lungimea corectă a șurubului26 2026-10

Raportul L/D al extruderului cu un singur șurub: Cum să alegeți lungimea corectă a șurubului

Raportul L/D al extruderului cu un singur șurub este lungimea de lucru specificată împărțită la diametrul nominal al șurubului. Alegeți-l după spațiul necesar pentru alimentare, topire, amestecare, aerisire și dezvoltarea presiunii, nu presupunând că un șurub mai lung oferă mai multă putere. Confirmați datele de măsurare și compatibilitatea mașinii înainte de a compara ofertele.
Raportul de compresie al șuruburilor de extrudare: Cum să alegeți pentru materialul dvs26 2026-10

Raportul de compresie al șuruburilor de extrudare: Cum să alegeți pentru materialul dvs

Raportul de compresie al șurubului de extrudare descrie reducerea volumului canalului de la alimentare la măsurare; pentru șuruburile convenționale cu același cablu în ambele zone, este exprimată în mod obișnuit ca adâncimea canalului de alimentare împărțită la adâncimea canalului de măsurare. Alegeți-l cu adâncimile reale, lungimea de tranziție, materia primă și designul butoiului, nu numai din numele polimerului. Un raport mai mare nu este automat un șurub mai bun.
X
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor. Politica de confidențialitate
RespingeAccepta