Ştiri

Știri din industrie

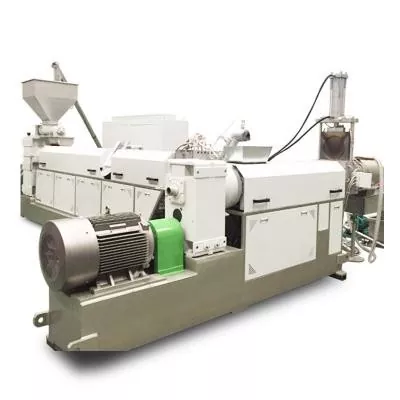
Linie de peletizare cu un singur șurub vs paralel cu două șuruburi: care se potrivește materialului dvs.?09 2026-09

Linie de peletizare cu un singur șurub vs paralel cu două șuruburi: care se potrivește materialului dvs.?

Alegeți o linie de peletizare cu un singur șurub atunci când materia primă este deja aproape de formularea finală și sarcinile principale sunt transportul stabil, topirea, filtrarea topiturii, generarea presiunii și tăierea peleților. Este un punct de plecare practic pentru re-macinare consistentă din PE sau PP, repeletare simplă, lucrări de laborator și producție mică până la medie. Alegeți o linie de peletizare paralelă cu două șuruburi atunci când mașina trebuie să amestece și să peletizeze. Este mai potrivit pentru umpluturi, pigmenți, amestecuri de polimeri, masterbatch, materiale plastice modificate, fluxuri de alimentare multiple și devolatilizare mai puternică. Nu cumpărați linia cu două șuruburi doar pentru că puterea sa listată este mai mare. Cumpărați-l atunci când funcțiile sale de proces se potrivesc cu formularea.
Șurub planetar vs șurub simplu și dublu: când merită upgrade-ul?31 2026-08

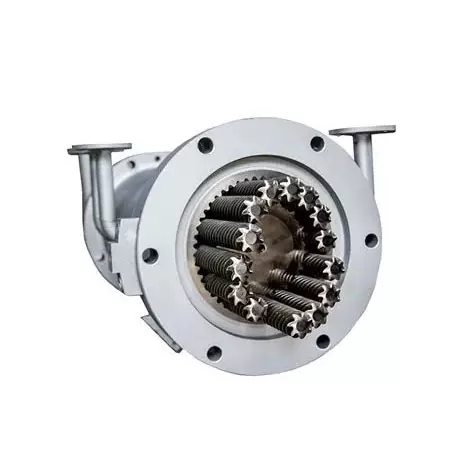
Șurub planetar vs șurub simplu și dublu: când merită upgrade-ul?

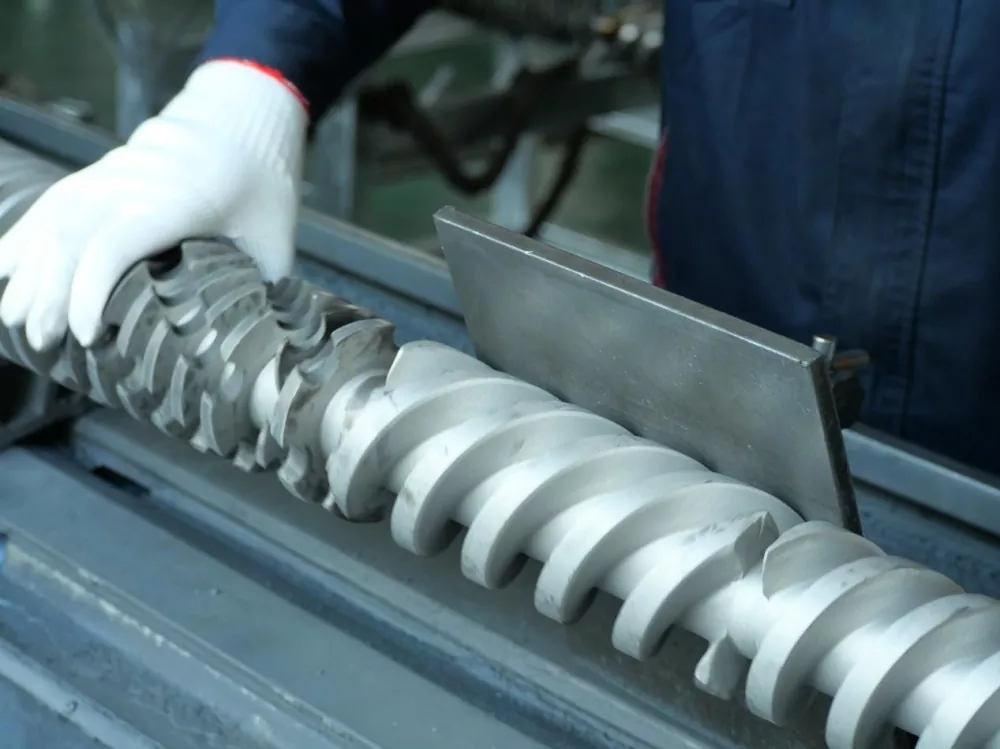
Alegeți un șurub planetar atunci când formularea necesită amestecare distributivă excelentă, zonă largă de transfer de căldură, acțiune de auto-stergere sau degazare în etape, în special cu PVC termosensibil, compuși cu umplutură ridicată, elastomeri, adezivi și materiale compozite. Rămâneți cu un singur șurub atunci când procesul este stabil și necesită în principal topire economică, transport și presiune. Alegeți un șurub dublu co-rotativ atunci când amestecarea de mare viteză, alimentarea laterală flexibilă sau lucrul cu dispersie mai puternică este prioritatea. Dacă matrița necesită mai multă presiune decât poate furniza secțiunea planetară, planificați etapa de presiune din aval înainte de a comanda.
Selecția vârfului șurubului de turnare prin injecție: verificați uzura inelului, potrivirea și lista de verificare RFQ31 2026-08

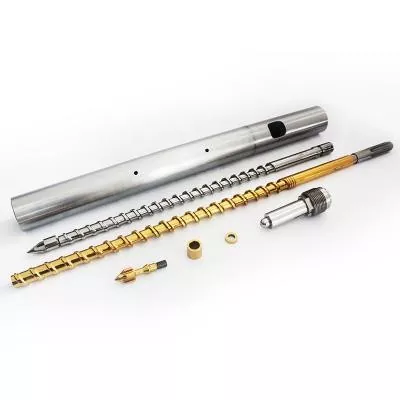
Selecția vârfului șurubului de turnare prin injecție: verificați uzura inelului, potrivirea și lista de verificare RFQ

Alegeți un vârf de șurub pentru turnare prin injecție după patru lucruri: designul supapei de reținere, interfața exactă cu șurub și butoi, rășina și umplutura prelucrate și modelul de uzură al ansamblului existent. Modelul de mașină în sine nu este suficient atunci când pot exista versiuni, reparații anterioare sau șuruburi nestandard. Pentru o comandă de înlocuire, trimiteți desenul original atunci când este disponibil, apoi verificați filetul, umărul, lungimea vârfului, cursa inelului, scaunul, diametrul exterior și pasajele de topire față de mașina reală. Un citat bun începe cu geometria. Urmează tratarea materialului și a suprafeței.
Șuruburi simple nitrurate vs bimetalice: potriviți suprafața cu rășina și umplutura31 2026-08

Șuruburi simple nitrurate vs bimetalice: potriviți suprafața cu rășina și umplutura

Alegeți nitrurarea atunci când o suprafață de oțel tratată se potrivește uzurii, coroziunii și sarcinilor dimensionale verificate. Alegeți acoperirea dură sau altă construcție bimetală atunci când proiectul are nevoie de un aliaj diferit în zona cu cea mai mare uzură. Pentru servicii severe, răspunsul mai bun poate fi un șurub cu fața dură cu un cilindric bimetalic compatibil. Nicio opțiune nu este automat superioară. Începeți cu modul de defecțiune, apoi aprobați împreună materialele șuruburilor și cilindrului, locațiile straturilor, ruta de procesare și criteriile de inspecție.
Viteza șurubului, temperatura de topire și puterea: de ce o setare le schimbă pe celelalte31 2026-08

Viteza șurubului, temperatura de topire și puterea: de ce o setare le schimbă pe celelalte

Creșterea vitezei șurubului crește de obicei debitul de rezistență și rata la care materialul intră în proces, dar relația nu este nelimitată sau perfect liniară. Mai multe rpm pot adăuga, de asemenea, căldură de forfecare, scurtează timpul de rezidență și expune o secțiune slabă de alimentare sau de topire. Schimbați câte o variabilă controlată, așteptați o stare stabilă, apoi comparați producția, profilul temperaturii de topire, presiunea, sarcina motorului și calitatea produsului. Opriți-vă când unul dintre aceștia atinge limita aprobată, chiar dacă unitatea poate întoarce mai repede.
Cum să curățați un extruder cu un singur șurub fără a deteriora șurubul sau cilindrul28 2026-08

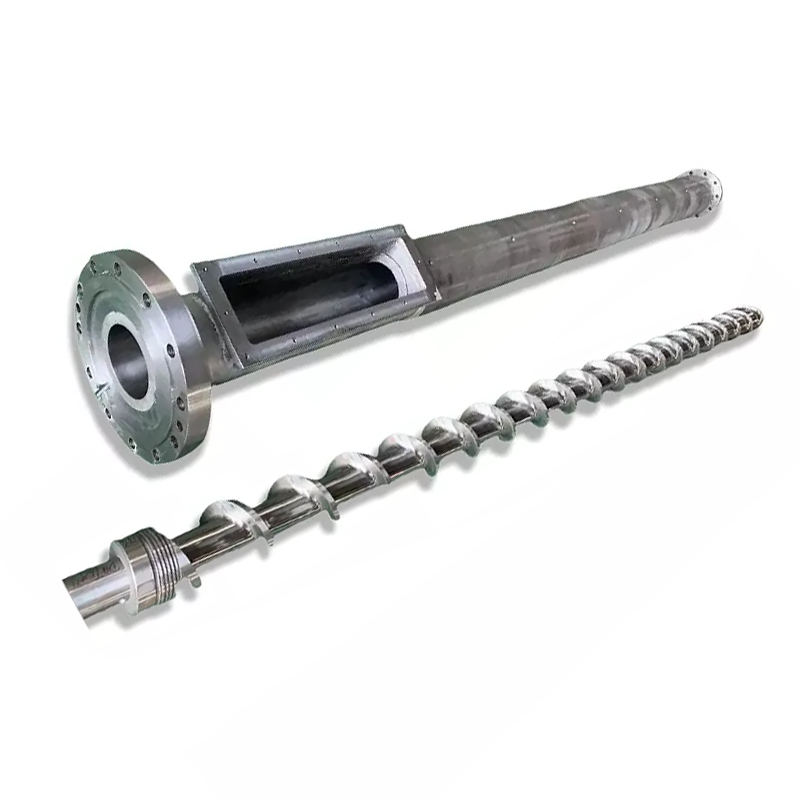
Cum să curățați un extruder cu un singur șurub fără a deteriora șurubul sau cilindrul

Utilizați o metodă stratificată. Începeți cu procedura de purjare aprobată de furnizorul de material și mașină, în timp ce extruderul rămâne sub control normal de funcționare. Dacă reziduurile revin sau șurubul trebuie să fie expus, opriți, izolați și verificați energia periculoasă conform procedurii instalației. Pentru un șurub îndepărtat, utilizați unelte care nu dăunează aprobate de componente. Ghidul industriei recomandă instrumente din alamă, tifon de cupru și pânză de bumbac și avertizează împotriva răzuițelor din oțel și a încălzirii localizate a pistoletului. Inspectați suprafețele curate înainte de a decide că problema este uzura.
X
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor. Politica de confidențialitate
RespingeAccepta