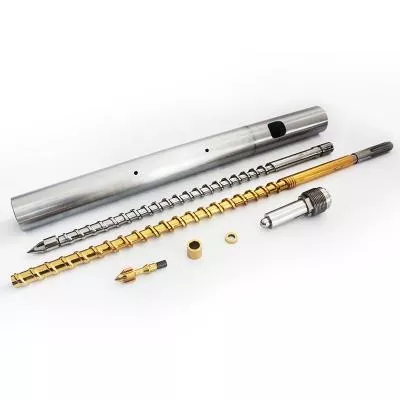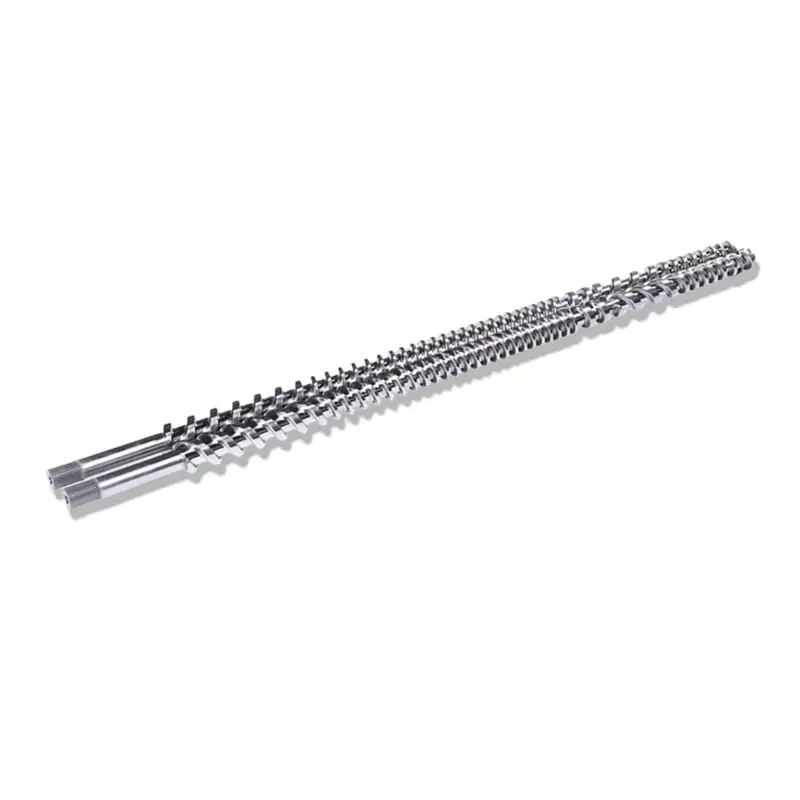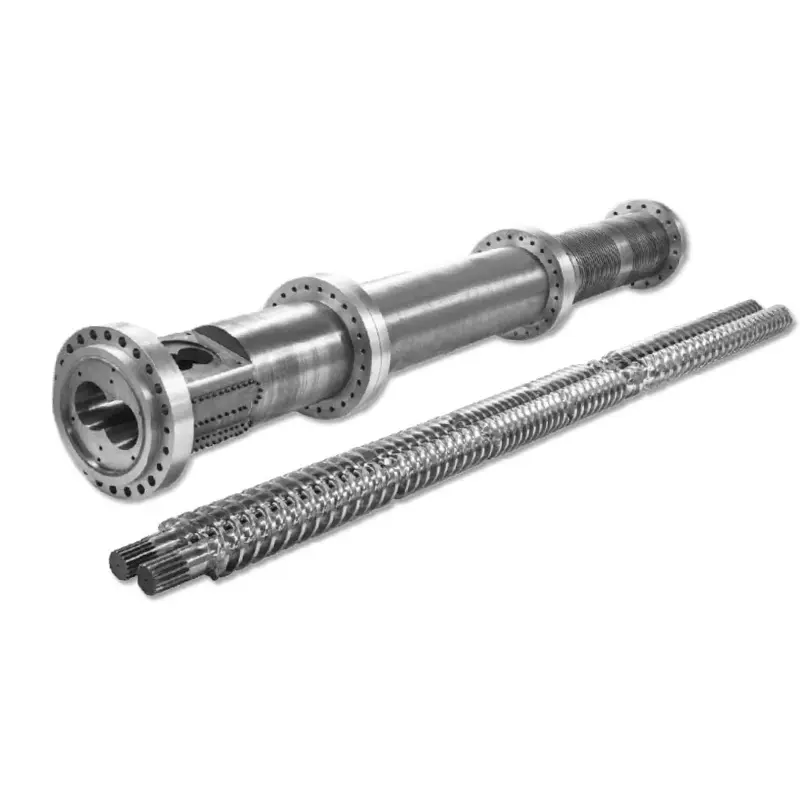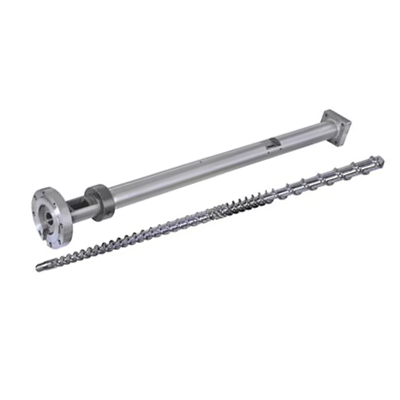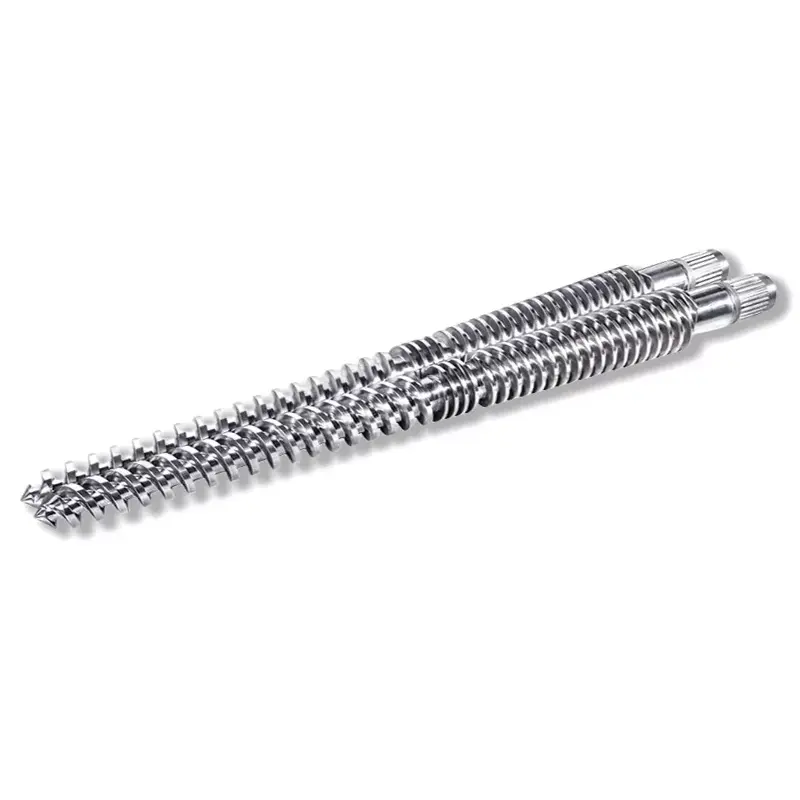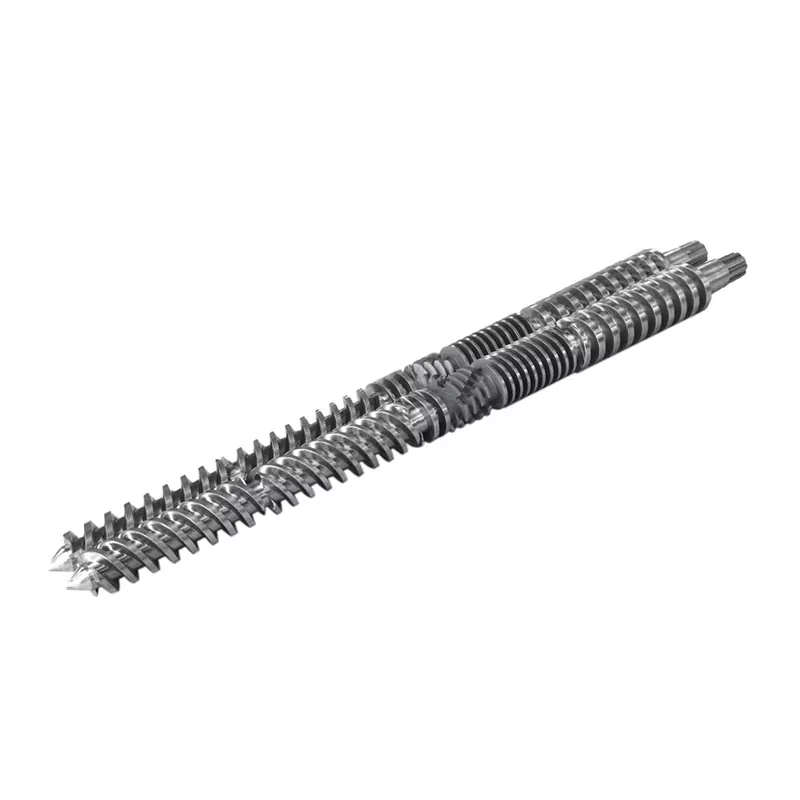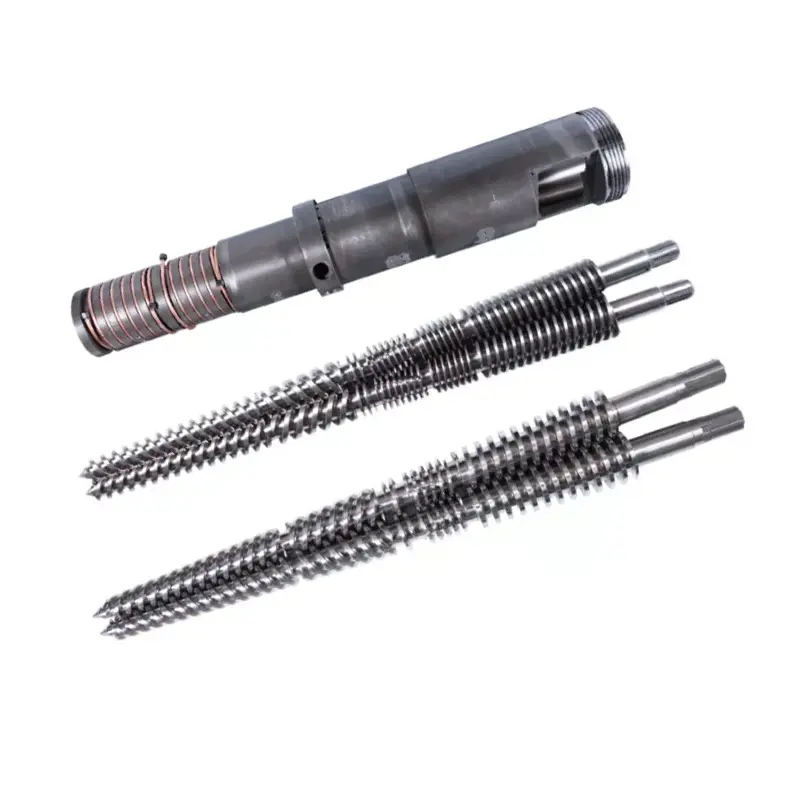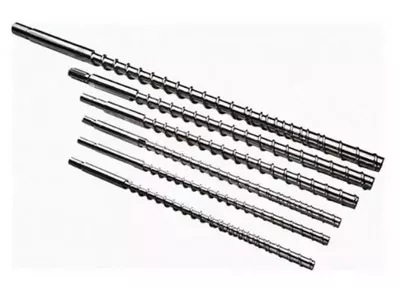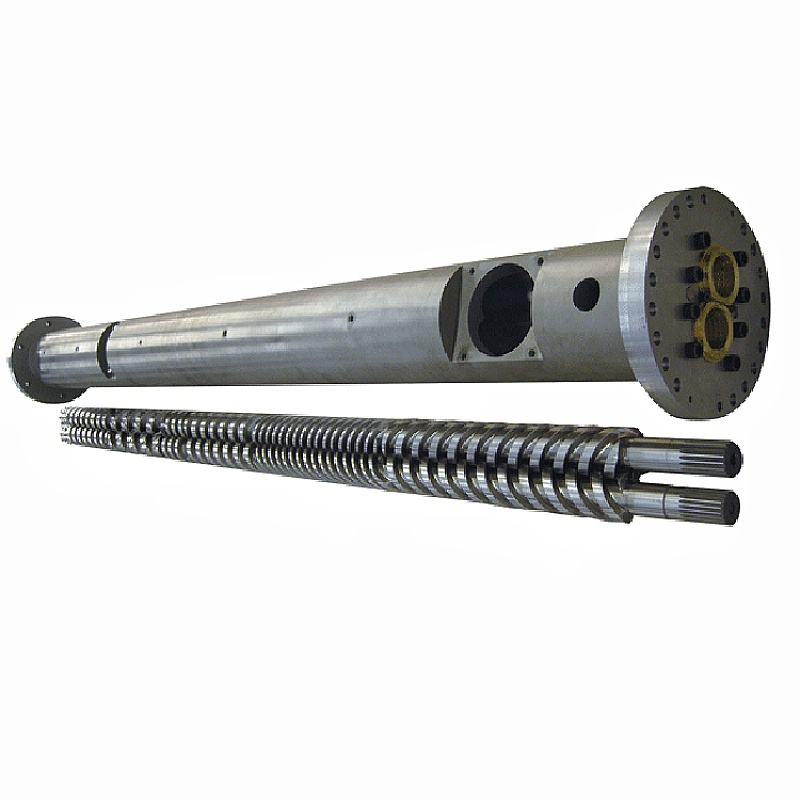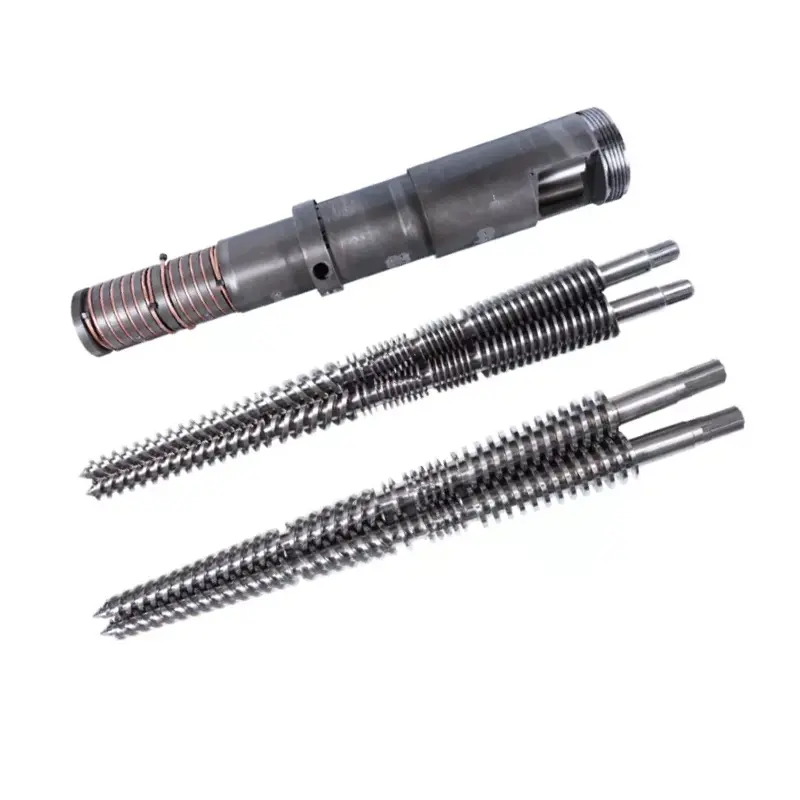
Linia dreaptă nu este decisă doar de numărul șuruburilor. Este decis de ceea ce trebuie să se întâmple între o materie primă neuniformă și un pelet acceptabil: hrăniți-l, topiți-l, amestecați-l, îndepărtați gazul, filtrați contaminarea, creați presiune, tăiați-l și uscați-l.


Alegeți olinie de peletizare cu un singur șurubcând materia primă este deja aproape de formularea finală și principalele sarcini sunt transportul stabil, topirea, filtrarea topiturii, generarea de presiune și tăierea peleților. Este un punct de plecare practic pentru re-macinare consistentă din PE sau PP, repeletare simplă, lucrări de laborator și producție mică până la medie.
Alegeți olinie paralelă de peletizare cu două șuruburicând mașina trebuie să amestece precum și să peletizeze. Este mai potrivit pentru umpluturi, pigmenți, amestecuri de polimeri, masterbatch, materiale plastice modificate, fluxuri de alimentare multiple și devolatilizare mai puternică. Nu cumpărați linia cu două șuruburi doar pentru că puterea sa listată este mai mare. Cumpărați-l atunci când funcțiile sale de proces se potrivesc cu formularea.
Începeți cu transformarea materialului, nu cu numele mașinii
Un cumpărător ne cere adesea o linie cu două șuruburi după ce a văzut cuvintele „producție mare” sau „amestecare mai bună”. Asta omite cea mai importantă întrebare: ce intră în buncăr și cât de diferit trebuie să devină înainte de a ajunge în sac?
Dacă granulele curate și uniforme trebuie doar topite și tăiate din nou, o mașină complexă de amestecare adaugă controale, lucrări de curățare și puncte de uzură fără a îmbunătăți neapărat peletul care poate fi vândut. Dacă mai multe pulberi, coloranți și polimeri trebuie să devină un singur compus consistent, un simplu șurub de transport poate lăsa neatinsă problema reală de calitate.
| Taxa de productie | Cel mai bun punct de plecare | De ce | Ce poate schimba răspunsul |
|---|---|---|---|
| Repeletizarea unui flux stabil, sortat de PE sau PP | Un singur șurub | Topire directă, generare de presiune și filtrare cu complexitate redusă a liniei | Umiditate, miros, imprimare, flux de topire mixt, aditivi sau contaminare puternică |
| Fulgi de peliculă reciclată cu densitate în vrac scăzută | Un singur șurub cu alimentare proiectată | Primul blocaj poate fi consistența furajului, nu amestecarea | Volatile severe, polimerii amestecați sau corectarea rețetei pot favoriza șurubul dublu |
| Masterbatch de culoare sau aditiv | Surub dublu paralel | Elementele de amestecare modulare și adăugarea controlată a ingredientelor susțin dispersia | O rețetă preamestecată dovedită cu o cerere modestă de dispersie poate funcționa pe un singur șurub specializat |
| Carbonat de calciu sau alt compus umplut | Surub dublu paralel | Hrănire separată și zone distributive și dispersive configurabile | Încărcarea umpluturii, forma particulelor, abrazivitatea și uniformitatea necesară a proprietății |
| Aliaj polimeric sau modificare reactivă | Surub dublu paralel | Reședința, amestecarea și aerisirea pot fi aranjate pe zone de proces | Cinetica reacției, sensibilitatea la căldură și cerințele de presiune în aval |
| Repeletizare de laborator sau pilot | Un singur șurub | Aspect compact, operare mai simplă și întreținere mai ușoară | Experimentul în sine poate necesita combinare modulară flexibilă |
| Compus PVC | Definiți mai întâi rețeta | Ambele familii de linii Nanhaiya listează PVC, dar îndeplinesc sarcini diferite de proces | Alimentare cu pulbere, sensibilitate termică, umplutură, plastifiant, amestecare și metoda de tăiere a peleților |
| Plastic modificat cu randament ridicat | Surub dublu paralel | Capacitate mai mare a liniei publicate plus opțiuni de amestecare, alimentare laterală și devolatilizare | Nu dimensionați numai de la kg/h; Cuplul, densitatea în vrac și specificațiile produsului stabilesc rata de utilizare |
Vederea fabricii noastre:cea mai ieftină mașină este linia care finalizează transformarea necesară fără a adăuga etape inutile. Uneori, acesta este un singur șurub. Uneori, șurubul dublu previne amestecarea repetată, extrudarea dublă sau peleții nespec. Preferăm să vedem rețeta completă decât numărul șuruburilor preselectate de cumpărător.
O linie de peletizare este un lanț de etape legate de proces
Ambele tipuri de linii au nevoie de mai mult decât un extruder. a lui NanhaiyaGama de mașini de extrudere de plasticdescrie cinci sisteme de bază: hrănire; plastificare cu șurub, butoi, încălzire și răcire; transmitere; cap moar; și modelare, răcire și tracțiune. Într-un proiect de peletizare, filtrarea, tăierea, uscarea sau cernuirea și colectarea completează lanțul.
1. Pregătiți și hrăniți
Definiți dacă intrarea este pelete, pulbere, fulgi, film, aglomerat sau un amestec. Densitatea în vrac, puntea și stabilitatea vitezei de avans determină dacă sunt necesare un buncăr gravitațional, un alimentator forțat sau un alimentator separat cu pierdere în greutate.
2. Topiți și transformați
Șurubul și cilindrul trebuie să se topească, să circule și să se amestece fără a depăși temperatura materialului sau limita de forfecare. Pentru amestecare, linia poate avea nevoie și de alimentare laterală, secțiuni de frământare și orificii de aerisire atmosferice sau de vid.
3. Filtrați și creșteți presiunea
Un schimbător de ecrane îndepărtează contaminarea fizică netopită. O matriță necesită o presiune și un debit stabil, astfel încât evacuarea șurubului, opțiunea pompei de topire și zona de filtrare trebuie să fie dimensionate ca o singură secțiune.
4. Tăiați topitura
Sistemele de șuvițe, inele de apă și subacvatice creează pelete în moduri diferite. Rezistența la topire, lipicibilitatea, sensibilitatea la apă, randamentul și rutina de schimbare contează mai mult decât obișnuința.
5. Răciți, uscați și clasificați
Temperatura apei, timpul de rezidență, deshidratarea și filtrarea influențează temperatura peletelor, umiditatea, finele și forma înainte de depozitare.
6. Controlați linia
Zonele de temperatură, viteza, protecția motorului, presiunea, viteza de alimentare, vidul și alarmele trebuie să spună operatorului dacă fiecare treaptă este stabilă. Un afișaj singur nu face procesul controlat.

Când o linie de peletizare cu un singur șurub este suficientă
A extruder cu un singur șurubeste fundamental puternic la transportul continuu, topirea și generarea de presiune. De asemenea, poate oferi o amestecare distributivă utilă atunci când geometria șurubului, amestecătorul și punctul de operare se potrivesc cu materialul. Acest lucru îl face o bază sensibilă pentru repelletizarea unei materii prime care este deja sortată, amestecată sau formulată.
Linia de peletizare cu un singur șurub de la Nanhaiya combină un extruder cu un singur șurub, filtrarea topiturii, capul de matriță, răcirea cu apă, peletizorul și o unitate de colectare. Aplicațiile enumerate includ materiale plastice virgine sau reciclate, laboratoare, producție pilot și pelete pentru turnare prin injecție, suflare de film sau extrudare. Schimbarea automată a ecranului opțional, degazarea în vid și alimentarea auxiliară permit liniei de bază să se ocupe de condiții mai dificile de alimentare fără a o transforma într-o platformă completă de amestecare.
Utilizați un singur șurub ca linie de bază atunci când:rețeta de furaj este fixată înainte de extrudare; familia polimerilor și comportamentul la topire sunt consistente; dispersia nu este revendicarea principală a produsului; contaminarea poate fi tratată de filtrul specificat; îndepărtarea volatilelor este moderată; iar ieșirea poate fi menținută fără a forța alimentarea instabilă sau a temperaturii excesive de topire.


Un singur șurub nu înseamnă „fără inginerie”. Thedesign șurub de granulațieîncă se schimbă cu alimentarea cu fulgi, lungimea de topire, poziția de aerisire, rezistența ecranului și metoda de peletizare. O linie poate avea suficientă putere instalată și totuși poate crește, deoarece buncărul furnizează material neuniform sau șurubul își pierde etanșarea topiturii în apropierea orificiului de ventilație.
Când o linie paralelă cu două șuruburi câștigă costul suplimentar
O linie paralelă cu două șuruburi devine valoroasă atunci când extrudarea trebuie să schimbe formula, nu doar să o remodeleze. Linia Nanhaiya folosește un extruder paralel cu două șuruburi cu un cuplu mare, cu elemente de șuruburi modulare. Domeniul său de aplicare a procesului include amestecarea și dispersarea aditivilor, umpluturi și coloranți, plus alimentare dublă opțională, degazare în vid și schimbare automată a ecranului.
Butoiul modular și trenul de șuruburi permit proiectării să atribuie diferite sarcini de-a lungul mașinii: transportul de alimentare, topirea polimerului, adăugarea unui umplutură în aval, aplicarea lucrărilor de distribuție sau dispersie, deschiderea suprafeței de topire pentru devolatilizare, construirea unei etanșări a topiturii și stabilizarea descărcarii. Cercetările privind extrudarea cu două șuruburi leagă, de asemenea, geometria de topire mai rapidă și amestecare îmbunătățită, în timp ce referințele de amestecare industrială aranjează transportul, plastificarea, amestecarea, devolatilizarea și creșterea presiunii ca zone separate de proces.
Utilizați șurub dublu paralel ca linie de bază atunci când:mai multe ingrediente trebuie dozate separat; Pigmentul sau dispersia de umplutură controlează valoarea; aportul de pulbere este dificil; formularea necesită una sau mai multe etape de aerisire; modificările produsului necesită o rețetă modulară de șuruburi; sau linia trebuie să se amestece și să se peletizeze într-o singură trecere controlată.


Vederea fabricii noastre:o achiziție cu două șuruburi eșuează devreme atunci când furnizorul primește doar un nume de rășină și kg/h țintă. „PP plus filler” nu este o specificație de proces. Avem nevoie de procentul de umplutură, forma de particule, densitatea în vrac, umiditatea, abrazivitatea, planul de alimentare, ținta de dispersie și temperatura de topire permisă. Aceste detalii decid elementele și secțiunile butoiului pentru care cumpărătorul plătește de fapt.
Pentru material reciclat, separați patru probleme
Cererile de reciclare combină adesea instabilitatea furajelor, umiditatea, contaminarea și amestecarea slabă sub o singură etichetă: „material reciclat”. Fiecare problemă are nevoie de o caracteristică de linie diferită. Creșterea vitezei șuruburilor nu le poate repara pe toate.
| Problema observata | Probabilă întrebare despre proces | Caracteristica de linie de specificat | Dovezi de acceptare |
|---|---|---|---|
| Producția crește și scade | Fulgii de densitate scăzută se formează sau se hrănesc neuniform? | Alimentare forțată, aglomerare sau densificare, geometrie stabilă a buncărului și control al alimentatorului | Tendința de ieșire și sarcină a motorului pe o rulare continuă definită |
| Bule, mirosuri sau pelete poroase | Ce umiditate și ce sarcină volatilă intră în topitură? | Uscarea acolo unde este cazul, locația ventilației, etanșările topite, capacitatea de vid și reînnoirea suprafeței | Umiditate sau rezultat volatil plus limita vizuală de granule |
| Presiunea continuă să urce | Câtă contaminare netopită ajunge la filtru? | Zona de filtrare, secvența ochiurilor, tipul de schimbător de ecran, senzori de presiune și intervalul de schimbare | Creșterea presiunii și frecvența de schimbare a ecranului la ieșirea țintă |
| Culoarea sau proprietățile variază | Se modifică compoziția furajului sau amestecarea este inadecvată? | Mai întâi sortarea și amestecarea în amonte; amestecare cu două șuruburi dacă este necesară corectarea rețetei sau dispersia | Culoarea convenită, fluxul de topire sau variația proprietăților mecanice |
Asociația Reciclatorilor de Plastic definește filtrarea topiturii ca forțarea plasticului topit printr-o sită fină pentru a îndepărta metalele, lemnul, hârtia, termorezistența și alte impurități fizice netopite. Filtrarea nu poate elimina fiecare polimer dizolvat, miros sau volatil. De asemenea, adaugă rezistență la curgere, astfel încât pachetul de sită, zona de filtrare, presiunea de refulare și metoda de schimbare trebuie specificate împreună.


Alegeți metoda de peletizare ca parte a liniei
Selectarea șuruburilor primește cea mai mare parte a atenției, dar tăierea instabilă poate face ca o topitură bine plastifiată să nu fie vândută. Linia cu un singur șurub de la Nanhaiya include răcirea cu apă și un peletizator. Linia sa paralelă cu dublu șurub poate folosi un inel de apă sau un peletizator cu șuvițe și include secțiunile relevante de răcire, cernere și colectare.
| Metodă | Proces | Bun punct de plecare | Întrebări înainte de a comanda |
|---|---|---|---|
| Suport de baie de apă | Extrudați firele, răciți într-un jgheab, îndepărtați apa de suprafață, trageți și tăiați | Lucrări flexibile de combinare și reciclare în care operatorii pot gestiona componentele de pornire | Topitura are suficientă rezistență a firelor? Cât de des se schimbă culoarea? Cum vor fi tratate firele rupte? |
| Șuviță tăiată uscată sau răcită cu centură | Purtați șuvițele fierbinți pe o curea cu aer, apă sau răcire combinată înainte de tăiere | Formule sensibile la apă, fragile, elastice sau foarte umplute | Lungimea necesară a curelei, sarcina de răcire, viteza firului, fragilitatea și spațiul pe podea |
| Față de matriță cu inel de apă | Tăiați la fața matriței și transportați peleți într-un inel de apă circulant | Peletizare compactă, continuă atunci când topitura taie curat la matriță | Înghețarea orificiilor de matriță, uzura lamei, temperatura apei, forma peletelor și deshidratarea |
| Sub apă | Tăiați la fața matriței în interiorul unei camere pline cu apă, apoi deshidratați și uscați | Funcționare automată și sarcini industriale largi de peletizare | Rată minimă stabilă, deșeuri la pornire, încălzire cu matriță, sistem de apă, uscător și curățare |
Sistemele de curele de tăiat uscat de la MAAG sunt concepute pentru produse sensibile la apă, foarte umplute sau fragile, în timp ce sistemele sale subacvatice acoperă compuși, masterbatch, reciclare și polimeri virgini. Asta nu face ca o metodă să fie universal superioară. Acesta arată de ce comportamentul materialului după matriță trebuie să facă parte din decizia de cumpărare.

Date Nanhaiya cu un singur șurub și paralel cu două șuruburi
Următoarele valori provin din paginile actuale ale produselor Nanhaiya. Sunt utile pentru compararea configurațiilor publicate. Un contract de cumpărare trebuie să repete valorile finale pentru materialul, auxiliarii și condițiile de testare aprobate.
| Articol | Linie de peletizare Nanhaiya cu un singur șurub | Linie paralelă de peletizare cu două șuruburi Nanhaiya |
|---|---|---|
| Capacitate publicată | 100 kg/h | 300 până la 600 kg/h |
| Puterea principală | Motor principal de 75 kW | 160 kW |
| Putere de incalzire | 120 kW | Nu sunt listate separat |
| Tip șurub | Un singur șurub | Surub dublu paralel |
| Lungimea și diametrul șurubului | Personalizat | Personalizat |
| Material șurub publicat | 38CrMoAlA | 38CrMoAlA |
| Gama de materiale publicate | PVC, CaCO3 masterbatch, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV și PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP și PPR |
| Echipamente de linie de bază | Extruder, filtrare topitură, cap de matriță, răcire cu apă, peletizor și colectare | Extruder cu cuplu mare, filtrare prin topire, cap de matriță, peletizor cu inel de apă, răcire și colectare automată |
| Detalii produs | Șurub și butoi nitrurate, peletizor, rezervor de apă, sită vibrantă, siloz și control PLC | Șurub și butoi din aliaj de înaltă duritate, elemente modulare, pompă de topire, matriță, peletizor cu inel de apă sau toroane, jgheab, sită vibrantă și siloz |
| Opțiuni | Schimbător automat de ecran, degazare în vid și alimentare auxiliară | Degazare în vid, schimbător automat de ecrane, alimentare dublă pentru umplere și monitorizare de la distanță |
| Raportul cutiei de viteze publicat | Nu este listat | 2,5:1 sau 3:1 |
| Sprijin | Ghid de instalare, punere în funcțiune și operare de la distanță | Ghid de instalare, asistență pentru punere în funcțiune și instruire pentru operator |


Nanhaiya are sediul în Zhoushan, Zhejiang și produce șuruburi, butoaie și echipamente de extrudare a plasticului. Cumpărătorii pot revizui cele ale fabriciiechipamente de productie, certificateşiproces de serviceînainte de discuţia tehnică.
Transformă comparația într-o specificație de achiziție
Un RFQ util face cotațiile concurente comparabile. De asemenea, împiedică proiectarea liniei în jurul unui eșantion curat, în timp ce producția primește mai târziu furaj umed, prăfuit sau cu densitate scăzută.
- Fiecare grad de polimer și procent de greutate
- Origine virgină, post-industrială sau post-consum
- Sub formă de pelete, pulbere, fulgi, film sau aglomerat
- Densitatea în vrac minimă și maximă
- Umiditate, substanțe volatile, miros și stare de spălare
- Tipul de contaminare, dimensiunea și procentul așteptat
- Detalii de umplutură, pigment, fibre și aditivi
- Metoda de hrănire necesară pentru fiecare ingredient
- Producția prezentă și producția netă vânzabilă țintă
- Fereastra de temperatură de topire permisă
- Finețea de filtrare și planul de schimbare a ecranului
- Preferință de peletizare a șuvițelor, inelului de apă sau subacvatic
- Limitele de mărime, formă, umiditate și finețe ale peletei
- Teste de culoare, de curgere de topire sau mecanice necesare
- Tensiune disponibilă, frecvență, apă și aer comprimat
- Aspectul plantei, spațiul de acoperire și direcția fluxului de material
- Limbajul de control, înregistrarea datelor și standardul de siguranță
- Piese de schimb, punerea în funcțiune și domeniul de instruire
Nu scrieți singur „debit: 500 kg/h”.Indicați formula exactă, starea de alimentare, rata de respingere permisă și durata testului. Descărcarea brută a extruderului nu este aceeași cu peleții uscati, cernuți, comercializabili livrați în sistemul de colectare.
Protecția la uzură aparține și în această etapă. Materialele de umplutură abrazive, fibra de sticlă și materialul reciclat contaminat pot schimba strategia materialului șurubului și cilindrului. Recenzie Nanhaiya'scomponente cu două șuruburi paralele, șuruburi simpleşipiese de schimbcu alimentarea așteptată, în loc să adăugați o opțiune generică de suprafață tare la sfârșit.
Acceptați linia cu rezultate materiale și măsurabile
Un test de rotație fără sarcină verifică asamblarea, dar nu dovedește performanța de peletizare. Testul de acceptare din fabrică trebuie să utilizeze un material convenit sau un echivalent clar documentat și ar trebui să se desfășoare suficient de mult pentru a expune instabilitatea alimentării, presiunii, ventilației și tăierii.
- Confirmați materialul de testat.Înregistrați lotul, formula, forma de furaj, densitatea în vrac, umiditatea și prepararea. Păstrați o probă reținută.
- Verificați domeniul și siguranța liniei.Verificați motoarele, încălzitoarele, dispozitivele de protecție, dispozitivele de blocare, opririle de urgență, utilitățile, instrumentele și rotația înainte de a alimenta polimerul.
- Ajunge la o funcționare constantă.Înregistrați viteza de alimentare, viteza șurubului, setările zonei, temperatura de topire măsurată, presiunea, cuplul sau sarcina motorului, condițiile de vid și apă de răcire.
- Măsurați producția vânzabilă.Se cântărește granulele uscate după cerne pentru un timp definit. Înregistrați separat deșeurile de pornire, rupturile de șuvițe, aglomeratele și schimbările de ecran.
- Testați calitatea peletelor.Utilizați dimensiunile convenite ale granulelor, finele, umiditatea, densitatea în vrac, culoarea, curgerea topiturii, dispersia sau testele de turnare în aval.
- Provocați un eveniment de rutină.Demonstrați schimbarea ecranului, repornirea normală, recuperarea alimentatorului sau schimbarea culorii dacă este important pentru producția zilnică.
- Inspectați mașina.Verificați transferul de aerisire, depunerile de matriță, starea tăietorului, zgomotul anormal, scurgerile și punctele de curățare accesibile după rulare.
Vederea fabricii noastre:nu acceptați o linie deoarece ajunge pentru scurt timp la ieșirea titlului. Căutăm o fereastră stabilă: alimentatorul rămâne plin, presiunea nu se deplasează, aerisirea rămâne liberă, tăietorul nu creează fine excesive și peleții îndeplinesc testul din aval al cumpărătorului. Producția stabilă, vânzabilă este numărul care contează.
Întrebări frecvente
Este întotdeauna mai bună o linie de peletizare cu două șuruburi decât o linie cu un singur șurub?
Nu. O linie paralelă cu două șuruburi este mai puternică atunci când procesul trebuie să amestece polimeri, să disperseze materiale de umplutură sau pigmenți, să adauge ingrediente prin alimentatoarele laterale sau să îndepărteze substanțele volatile semnificative. O linie cu un singur șurub este adesea alegerea mai directă atunci când o materie primă stabilă și pregătită necesită în principal topire, filtrare, generare de presiune și tăiere peleți.
Ce linie de peletizare este mai bună pentru PE sau PP reciclat?
Depinde de starea măcinarii. Un flux de PE sau PP sortat, spălat și suficient de consistent se poate potrivi unei linii cu un singur șurub cu alimentarea, degazarea și filtrarea prin topire potrivite. Formulările mixte, adăugarea de umplutură, îndepărtarea mirosului sau a substanțelor volatile și omogenizarea solicitantă pot justifica o linie paralelă cu două șuruburi.
Ce linie ar trebui să aleg pentru masterbatch sau compuși foarte umpluți?
Începeți evaluarea cu o linie paralelă cu două șuruburi, deoarece elementele cu șuruburi modulare și zonele de alimentare separate oferă mai mult control asupra amestecării distributive și dispersive. Tipul de umplutură, încărcarea, densitatea în vrac, abrazivitatea și dispersia necesară determină încă alimentatorul, configurația șuruburilor și pachetul de uzură.
O linie de peletizare cu un singur șurub poate folosi degazarea în vid?
Da. Nanhaiya oferă degazarea în vid ca opțiune pe linia sa de peletizare cu un singur șurub. Poziția de aerisire, nivelul de umplere a șurubului, umiditatea de alimentare, etanșarea topită și capacitatea de vid trebuie să funcționeze împreună, astfel încât materialul să nu inunde orificiul de ventilație.
Care este diferența dintre peletizarea firelor și a inelului de apă?
Un sistem de fire extrude fire continue, le răcește și apoi le taie în pelete cilindrice. Un sistem cu inele de apă taie topitura de pe fața matriței și transportă peleții în apă. Comportamentul materialului, debitul, nevoile de schimbare, forma peleților și implicarea operatorului ar trebui să decidă metoda.
Cât de mult pot produce liniile de peletizare Nanhaiya?
Nanhaiya listează 100 kg/h pentru linia sa de peletizare cu un singur șurub și 300 până la 600 kg/h pentru linia de peletizare paralelă cu două șuruburi. Acestea sunt configurații ale produselor publicate, astfel încât oferta finală ar trebui să indice formula exactă, starea de alimentare și baza de acceptare pentru mașina selectată.
Ce informații ar trebui să trimit cu o linie de peletizare RFQ?
Trimiteți clasele și procentele de polimer, forma de alimentare, densitatea în vrac, umiditatea, contaminarea și nivelurile volatile, aditivi și materiale de umplutură, producția prezentă și țintă, dimensiunea peletei, cerințele de filtrare, condițiile de utilitate, aspectul instalației, standardul de control și un test de acceptare măsurabil.
Dezvăluire comercială: Nanhaiya produce liniile de peletizare, șuruburi, butoaie și componente de extrudare legate în acest ghid. Selecția finală depinde de materialul cumpărătorului, domeniul de aplicare aprobat, acordul tehnic și testul de acceptare.