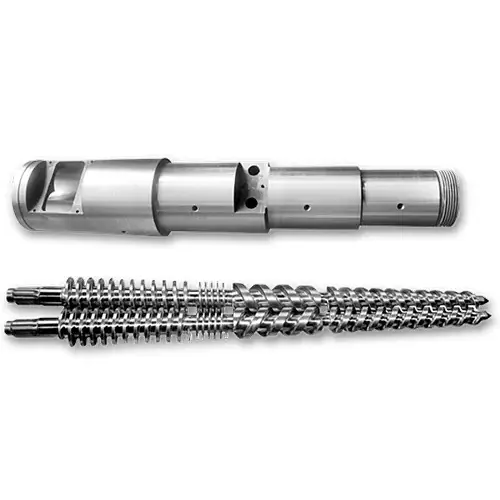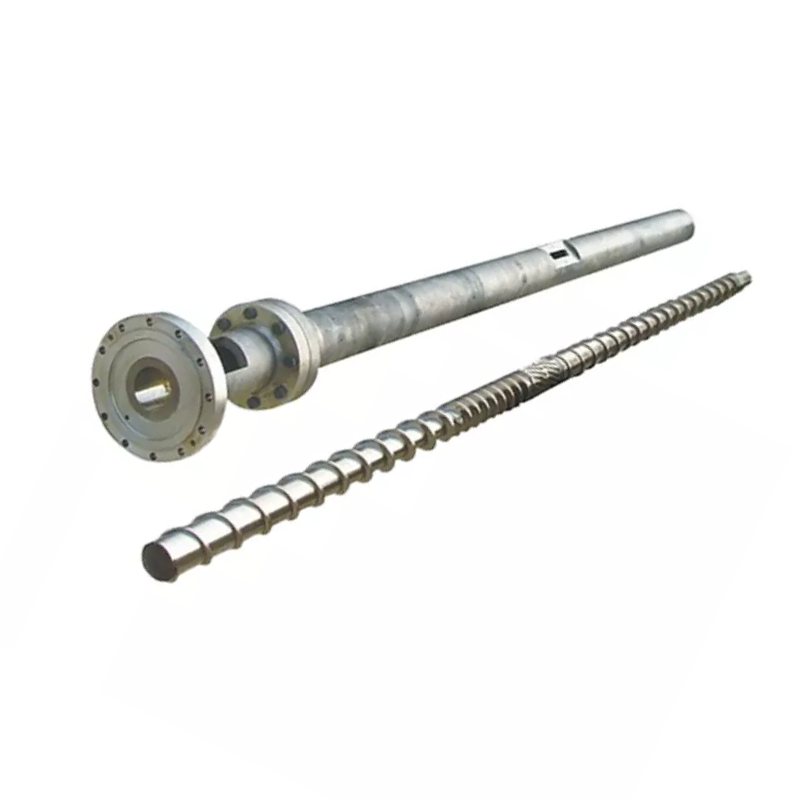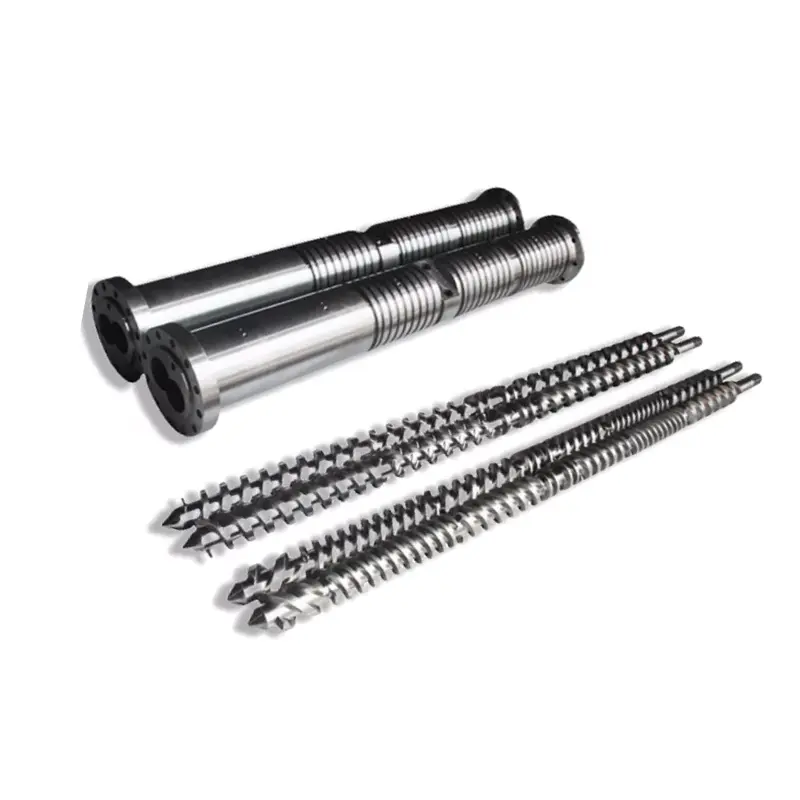
Turația șurubului nu este un cadran de ieșire în sine. O schimbare a vitezei modifică transportul solidelor, timpul de topire, forfecarea, generarea presiunii și timpul de rezidență, astfel încât rezultatul util trebuie evaluat în funcție de temperatura de topire, sarcina motorului, presiunea și calitatea produsului.

Răspuns rapid
Creșterea vitezei șurubului crește de obicei debitul de rezistență și rata la care materialul intră în proces, dar relația nu este nelimitată sau perfect liniară. Mai multe rpm pot adăuga, de asemenea, căldură de forfecare, scurtează timpul de rezidență și expune o secțiune slabă de alimentare sau de topire.
Schimbați câte o variabilă controlată, așteptați o stare stabilă, apoi comparați producția, profilul temperaturii de topire, presiunea, sarcina motorului și calitatea produsului. Opriți-vă când unul dintre aceștia atinge limita aprobată, chiar dacă unitatea poate întoarce mai repede.
Citiți extruderul ca un sistem conectat
Materialul intră ca solid în vrac, devine un pat compactat, se topește, se amestecă și pleacă printr-o cale de curgere restrictivă. Motorul furnizează energie mecanică în timp ce încălzitoarele și circuitele de răcire schimbă căldură cu procesul. Șurubul și matrița împart sarcina de presiune.
Un studiu la scară industrială din 2016 a testat trei polimeri, trei geometrii șuruburilor, cinci viteze și trei condiții de temperatură, pentru 135 de situații de operare. Autorii au măsurat împreună cererea de energie și variația temperaturii de topire. Rezultatele lor s-au schimbat cu materialul, șurubul și condițiile, motiv pentru care o regulă universală de rpm la ieșire nu este de încredere.
Vederea fabricii noastre:cel mai bun punct de funcționare nu este turația maximă pe care o acceptă invertorul. Este cea mai înaltă condiție de producție stabilă care rămâne în limitele aprobate pentru motor, cutie de viteze, presiune, temperatură și calitatea produsului. Dacă o limită ajunge mai devreme, identificați acel blocaj înainte de a comanda o unitate mai rapidă sau un șurub nou.
Ce se schimbă atunci când viteza șurubului crește
RPM mai mare mișcă suprafața șurubului mai repede în raport cu cilindrul. Într-un interval stabil, acest lucru poate crește transportul solidelor și transportul topiturii. De asemenea, modifică viteza de forfecare, energia mecanică introdusă, timpul disponibil pentru topire și numărul de rotații ale șuruburilor pe care le experimentează un material.
Direcția schimbării temperaturii de topire nu este universală. Un studiu HDPE din 2014 a folosit trei viscozități de rășină, trei geometrii șuruburilor și mai multe viteze și temperaturi stabilite. S-a constatat că tipul de șurub, vâscozitatea rășinii, temperatura și viteza setate au afectat consumul de energie și consistența topiturii.
Șuruburile cu un singur zbor au arătat o viteză critică în care calitatea topirii s-a deteriorat, în timp ce șurubul de barieră testat a menținut o uniformitate mai bună a temperaturii.


Temperatura setată a butoiului nu este temperatura de topire
Controlerul afișează o țintă a zonei de încălzire și, de obicei, o temperatură lângă peretele butoiului. Polimerul din interiorul canalului primește, de asemenea, energie mecanică din deformare și frecare. Răcirea poate elimina o parte din acea căldură, dar topirea finală poate rămâne mai fierbinte, mai rece sau mai puțin uniformă decât sugerează o citire a controlerului.
Măsurați temperatura topiturii într-un loc definit și precizați metoda senzorului. Studiul Polymer Engineering & Science din 2006 a folosit o rețea de termocuplu de-a lungul fluxului de topire. A găsit regiuni cu temperatură scăzută la un randament ridicat cu șuruburi cu un singur zbor, în timp ce șurubul de barieră testat cu un mixer Maddock a obținut o topire mai bună și o variație mai mică.
Nu coborâți fiecare zonă de încălzire doar pentru că topitura măsurată este fierbinte.Dacă șurubul creează cea mai mare parte a căldurii, o reducere agresivă poate lăsa patul solid mai rece, în timp ce forfecarea rămâne ridicată. Verificați unde are loc topirea, puterea de încălzire, răspunsul la răcire și sarcina motorului înainte de a schimba întregul profil.
De ce ieșirea încetează să urmeze rpm în linie dreaptă
La viteză mai mică, un extruder bine alimentat poate prezenta o relație aproape liniară între rpm și debitul de masă. Această relație slăbește atunci când peleții nu mai umplu canalul proporțional, densitatea în vrac se modifică, gâtul de alimentare alunecă, topirea rămâne în urmă sau rezistența din aval modifică echilibrul presiune-debit.
Un studiu al Universității din Stuttgart din 2022 a comparat zonele de alimentare netede, canelate elicoidal și canelate axial la viteze mari ale șuruburilor. A găsit un prag dincolo de care debitul a devenit neliniar, iar forma și dimensiunea peletei au afectat acel prag. Aceasta susține o regulă practică din fabrică: înregistrați materia primă reală, precum și numele polimerului.



Cum să citiți viteza și intervalul de ieșire publicat de Nanhaiya
Nanhaiya publică următorul tabel de familie pe ambele salecategorie cu un singur șurubși pagina de mare viteză PE/PP. Este util pentru identificarea gamei de produse declarate a companiei. Nu este o garanție de funcționare pentru un material și matriță nespecificate.
| Model | L/D | Ieșire publicată | Viteza publicată | Motor de conducere |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 până la 5 kg/h | 10 până la 60 rpm | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 până la 8 kg/h | 10 până la 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 până la 10 kg/h | 10 până la 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 până la 36:1 | 10 până la 120 kg/h | 10 până la 150 rpm | 5,5 până la 22 kW |
| NHY65 | 25:1 până la 36:1 | 60 până la 300 kg/h | 20 până la 150 rpm | 22 până la 75 kW |
| NHY75 | 25:1 până la 36:1 | 200 până la 450 kg/h | 20 până la 150 rpm | 30 până la 132 kW |
| NHY90 | 25:1 până la 36:1 | 180 până la 600 kg/h | 20 până la 110 rpm | 30 până la 185 kW |
| NHY120 | 25:1 până la 36:1 | 320 până la 1000 kg/h | 20 până la 90 rpm | 75 până la 280 kW |
| NHY150 | 25:1 până la 36:1 | 400 până la 1300 kg/h | 20 până la 75 rpm | 90 până la 400 kW |
Sursa: site-ul web Nanhaiya, verificat la 31 august 2026. Fiecare rând conține valori de serie largă. Nu combinați cea mai mare putere, viteza și numărul de motor într-o configurație presupusă a mașinii.
Revendicare site-ul Nanhaiya:pagina de mare viteză PE/PP afirmă că structura cu șuruburi optimizată și o cutie de viteze cu cuplu mare pot dubla eficiența față de echipamentele tradiționale și că designul său poate scădea temperatura de extrudare a PP.
Pagina nu indică mașina de comparare, rășina, matrița, metoda de testare sau fereastra de acceptare. Tratați ambele declarații ca revendicări ale furnizorului care necesită un protocol de testare specific proiectului înainte de a intra într-un ROI sau garanție de cumpărare.
Interpretați combinații, nu citiri izolate
| Tendință după o creștere a rpm | Posibila interpretare | Următoarea verificare |
|---|---|---|
| Puterea crește, presiunea și sarcina rămân stabile, calitatea se menține | Linia poate fi încă în fereastra de operare utilă | Confirmați uniformitatea temperaturii de topire și capacitatea de răcire în aval |
| Rpm crește, dar câștigurile de producție se micșorează | Capacitatea de alimentare, rezistența la topire sau în aval pot fi limitative | Verificați consistența alimentării, puterea specifică, filtrul și presiunea matriței |
| Temperatura de topire și sarcina motorului cresc rapid | Energia mecanică și rezistența cresc | Examinați vâscozitatea rășinii, geometria șurubului, starea filtrului și profilul termic |
| Temperatura medie de topire scade, dar variația crește | Poate fi prezentă o topire târzie sau incompletă | Inspectați defectele produsului și comparați cu capacitatea de topire a șurubului |
| Cicluri de presiune cu ieșire și sarcina motorului | Problema poate fi alimentarea, topirea, controlul temperaturii sau restricția | UtilizațiGhid de diagnostic pentru creșterea rapidă |
| Sarcina crește după schimbarea filtrului sau a matriței | Rezistența în aval a schimbat punctul de funcționare | Comparați presiunea curată și cea murdară la același material și debit |


Utilizați un test de pas controlat în loc să urmăriți comenzile
- Alegeți un lot de material stabil și un produs.Înregistrați gradul de rășină, forma de pelete sau remacinare, aditivii, umiditatea și secvența recentă a materialului.
- Stabiliți o linie de bază.Înregistrați turația reală, avansul, ieșirea, temperatura de topire, presiunea, sarcina motorului, citirile zonei și calitatea produsului după ce linia se stabilizează.
- Modificați o variabilă aprobată.Utilizați timpul de creștere și stabilizare definit de procedura de linie. Nu schimbați viteza, avansul și temperatura împreună.
- Comparați atât media, cât și variația.O medie acceptabilă poate ascunde presiunea ciclică sau un profil neuniform al temperaturii de topire.
- Marcați prima condiție limitativă.Poate fi sarcina motorului, presiunea, calitatea topiturii, stabilitatea dimensională, capacitatea de răcire sau defectul de suprafață.
- Repetați numai în limitele aprobate.Maximul util este atins atunci când o altă creștere dă prea puțină producție sau împinge o condiție măsurată în afara acceptării.
Vederea fabricii noastre:un client care trimite cinci puncte de operare stabile ne oferă dovezi de design mai utile decât un client care trimite o rpm maximă. Tendința arată unde linia își pierde eficiența și dacă următoarea modificare aparține secțiunii de alimentare, geometriei șuruburilor, stării de uzură sau echipamentelor din aval.
Când tendința procesului indică înapoi la hardware
Turații mai mari nu pot repara jocul excesiv de la șurub la cilindru, o secțiune de alimentare subdimensionată, o secțiune de topire care rămâne în urmă sau un mixer care creează o pierdere prea mare de presiune. Poate face aceste limite mai ușor de văzut. Curățați și măsurați componentele uzate înainte de a le copia.
Utilizațicomparație barieră, convențională și șurub de amestecarecând uniformitatea topiturii se modifică odată cu viteza. Utilizațighid de măsurare a uzuriiatunci când producția specifică scade cu o cale de curgere curată și material stabil.
a lui Nanhaiyapagina de echipamenteafirmă că strungurile sale CNC pot prelucra piese de până la 6 m, iar echipamentul său de găurit și frezare are o precizie de poziționare de 0,02 mm. Acestea sunt capabilități publicate la nivel de fabrică. Desenul aprobat trebuie să definească în continuare dimensiunile și punctele de inspecție pentru comandă.

Date pentru o analiză cu un singur șurub cu randament ridicat
- Producător de mașini, model și diametrul șurubului
- Măsurători originale și actuale cu șurub și butoi
- Calitate de rășină, formă de pelete, remăcinare și aditivi
- Ieșire normală și țintă cu o calitate acceptată
- Date despre motor, raportul cutiei de viteze și cuplul nominal
- Turația reală, sarcina motorului și tendința energiei
- Valori de referință ale barilului și citiri reale ale zonei
- Locația temperaturii de topire și metoda senzorului
- Tendința presiunii, detaliile filtrului și ale matriței
- Limite de răcire, transport și aval
- Fotografii cu defecte și mostre reținute
- Desen original și dimensiuni de conectare
Întrebări frecvente
Creșterea vitezei șurubului crește întotdeauna puterea extruderului?
Nu. Producția poate crește cu viteza șurubului într-o fereastră de funcționare stabilă, dar capacitatea de alimentare, forma peleților, geometria șurubului, capacitatea de topire, rezistența matriței, sarcina motorului și uzura pot limita rezultatul. La viteză mare, puterea specifică poate scădea sau topirea poate deveni mai puțin uniformă.
Temperatura setată a butoiului este aceeași cu temperatura de topire?
Nu. Punctele de referință ale cilindrului controlează zonele de încălzire, în timp ce polimerul primește și energie mecanică din rotirea șurubului și forfecare. Măsurați topitura într-o locație definită cu un senzor adecvat și înregistrați metoda în loc să tratați valoarea de referință a controlerului ca fiind temperatura reală a topiturii.
De ce poate crește temperatura topiturii când crește viteza șurubului?
Viteza mai mare a șurubului poate crește rata de forfecare și aportul de energie mecanică. Cât de mult se modifică temperatura de topire depinde de vâscozitatea rășinii, geometria șurubului, umplere, profilul butoiului și rezistența în aval. Unele combinații de șuruburi și materiale pot prezenta în schimb o topire slabă sau incompletă dincolo de o viteză critică.
De ce ieșirea poate înceta să crească chiar și atunci când rpm crește?
Secțiunea de alimentare poate opri umplerea proporțional, alunecarea peleților se poate modifica, densitatea în vrac poate varia, capacitatea de topire poate fi atinsă sau rezistența filtrului și a filtrului poate limita sistemul. Un șurub și un butoi uzați pot crește, de asemenea, scurgerile și pot reduce pomparea utilă.
Ce ar trebui să înregistreze operatorii după modificarea vitezei șurubului?
Înregistrați viteza reală a șurubului, viteza de avans, puterea, temperatura și variația topiturii, presiunea și variația topiturii, sarcina motorului, temperaturile zonei, răspunsul la răcire, calitatea produsului și timpul permis pentru a ajunge la o nouă stare stabilă.
Ce date ar trebui să trimit lui Nanhaiya pentru o analiză cu un singur șurub de mare putere?
Trimiteți gradul și forma rășinii, aditivii și materialele de umplere, puterea necesară, turația prezentă, datele despre motor și cutia de viteze, profilul butoiului, tendințele de temperatură și presiune a topiturii, detaliile matriței și ale filtrului, desenele șuruburilor și cilindrului, măsurătorile de uzură și defectul produsului sau limita de producție pe care trebuie să o rezolvați.
Notă editorială: specificațiile și afirmațiile produsului Nanhaiya sunt identificate ca informații publicate de companie. Cercetarea independentă susține relațiile de proces, nu o garanție pentru niciun model Nanhaiya. Limitele finale și condițiile de acceptare necesită materialul, mașina, desenul aprobat și planul de testare a proiectului.