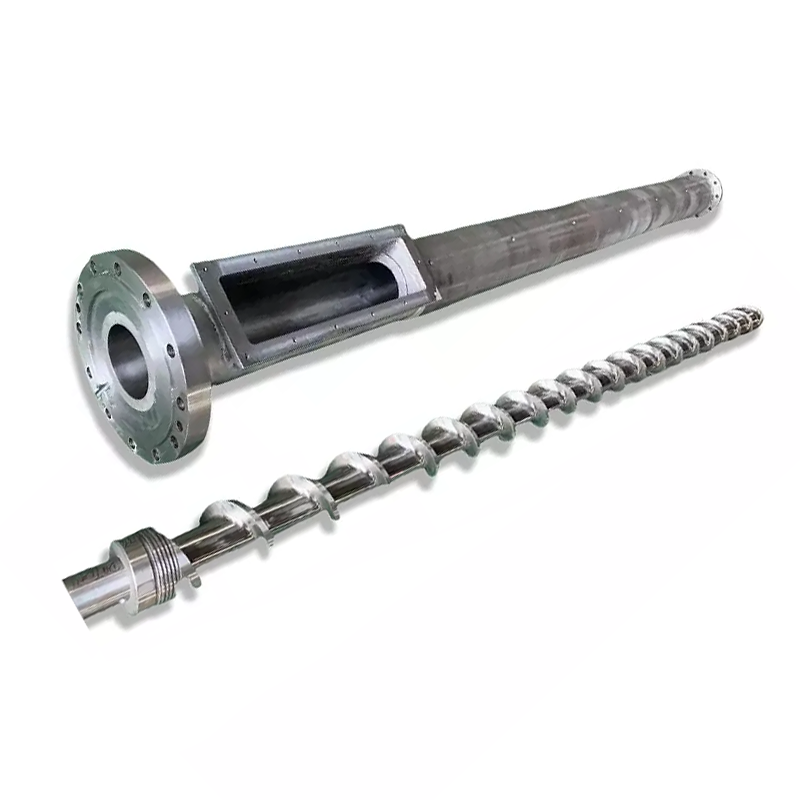
O matriță WPC nu poate fi selectată dintr-o fotografie a produsului și dimensiunile exterioare. Uneltele trebuie să se potrivească cu formula lemn-plastic, secțiunea profilului, puterea, descărcarea extruderului, metoda de calibrare, linia de răcire și testele de performanță utilizate pentru placa sau profilul finit.


Răspuns rapid
A cumpăra unmatriță de extrudare WPC, trimiteți secțiunea transversală finală cu toleranțe, formula completă a polimerului și a umpluturii de lemn, metoda de pregătire a materialului, ieșirea țintă și viteza liniei, interfața extruderului, aspectul de răcire în aval și un plan de acceptare a produsului finit. Marcați suprafețele vizibile, pereții critici, nervurile interne, cavitățile, razele și orice permis de șlefuire sau șlefuire pe desen.
Nu acceptați sculele doar dintr-un raport dimensional uscat. Rulați formula convenită prin linia dorită, lăsați profilul să se răcească, apoi măsurați dimensiunile, grosimea peretelui și a nervurilor, dreptatea, răsucirea, starea suprafeței și masa pe lungime. Testele de performanță ale produsului rămân responsabilitatea producătorului produsului finit.
Cumpărați un sistem de formare, nu un bloc izolat de oțel
Forma de extrudare creează profilul fierbinte pe măsură ce topitura WPC părăsește extruderul. Acest profil este încă moale și capabil să-și schimbe forma. Calibratoarele, secțiunile de răcire, echipamentele de sprijin, de ridicare și de tăiere le țin și stabilizează apoi. O matriță care arată corect pe o bancă poate produce un profil instabil dacă acele părți din aval nu se potrivesc cu acesta.
Gama de matrițe WPC de la Nanhaiya utilizează corpuri de oțel cu suprafețe întărite și lustruite. Formele sunt prelucrate CNC și tratate termic, iar canalele de răcire opționale sunt disponibile. Domeniul de aplicare a produsului acoperă foi, scânduri și profile, inclusiv podele, garduri, panouri și componente de mobilier de exterior din PE sau PP cu umplutură de lemn.
| Achiziționați articol | Treaba lui | Ce trebuie să apară în citat |
|---|---|---|
| Adaptor și priză | Conectează evacuarea extruderului la calea curgerii profilului | Flanșă, șuruburi, registru, etanșare, admisie a topiturii, înălțimea centrului, încălzitor și detalii despre senzor |
| matriță de extrudare | Distribuie topitura și formează secțiunea de profil fierbinte | Desene de corp și insert, material, tratament, zone de încălzire, finisare suprafață curgere și puncte de reglare |
| Calibrator sau scule de dimensionare | Suportă suprafețe și dimensiuni critice în timpul răcirii timpurii | Număr de secțiuni, suprafețe de contact, racorduri de vid sau apă, reglare și montare |
| Scule de răcire | Îndepărtează căldura în timp ce profilul este susținut | Canale de răcire, cerințele de apă, dispunerea rezervorului sau a plăcii și dimensiunile conexiunii |
| Schimbați piese | Permite variante de produs planificate sau înlocuiește articolele de uzură de rutină | Numerele de desen, matricea de compatibilitate, cantitatea de rezervă și procedura de schimbare |
| Manipulare și sprijin | Poziționează sculele și protejează conexiunea extruderului | Greutăți piese, puncte de ridicare, suport, șine, reglare a liniei centrale și dispozitive de depozitare |
| Documentare | Controlează fabricarea, instalarea, funcționarea și înlocuirea viitoare | Desene aprobate, lista de materiale, înregistrări de inspecție, manual și lista de piese de schimb |
Vederea fabricii noastre:expresia „un set de matrițe WPC” este prea vagă pentru compararea prețurilor. Un furnizor poate cita numai corpul matriței încălzite. Un altul poate include adaptorul, mai multe calibratoare, plăci de răcire, suporturi, încălzitoare de rezervă și îndrumări de punere în funcțiune. Solicităm cumpărătorului să compare un domeniu al unui element rând înainte de a compara totalul.



Desenul final al profilului este punctul de plecare
O fotografie de catalog arată familia de produse, dar ascunde informațiile care controlează sculele. Avem nevoie de o vedere în secțiune cu dimensiuni și toleranțe. Desenul ar trebui să identifice și suprafețele care se împerechează cu cleme, elemente de fixare, rame sau alte profile, deoarece acele caracteristici merită adesea un control mai strict decât o față decorativă.
Pentru un profil gol, dați fiecare dimensiune de perete și bandă. Nu lăsați cavitățile interne ca un model artistic. Geometria lor afectează distribuția materialului, răcirea, rigiditatea, greutatea profilului și modul în care se comportă secțiunea în timpul transportului.
- Lățimea totală, înălțimea și orientarea profilului
- Grosimea peretelui pe fiecare față exterioară
- Grosimea și poziția interioară a benzii
- Dimensiunea, cantitatea și geometria cavității
- Colț și raze interne
- Caneluri, limbi, cleme și zone de fixare
- Toleranțe critice și date de inspecție
- Arc, răsucire și dreptate permise
- Masa țintă pe unitate de lungime
- Fețe vizibile și limitele defectelor de suprafață
- Suprafațare, șlefuire sau periere
- Lungimea de tăiere și metoda de tăiere în aval
- Construcție solidă, goală, acoperită sau coextrudată
- Eșantion principal aprobat și data revizuirii
Nu prelucrați deschiderea matriței ca o copie a profilului finisat la rece.Secțiunea WPC fierbinte se poate modifica prin umflarea matriței, tragere, calibrare și răcire. Compensarea sculelor trebuie dezvoltată în jurul formulei efective, producției și sistemului din aval.
Vederea fabricii noastre:o randare 3D curată este utilă pentru vânzări, dar este un document de producție slab. Întrebăm ce suprafețe se asambla cu o altă piesă, care perete controlează rezistența, care față vede clientul și unde planta poate accepta variații. Această hartă cu priorități este mai utilă decât aplicarea aceleiași toleranțe stricte pe fiecare linie.


WPC este o familie de formule, nu o singură materie primă
Un producător de scule are nevoie de mai mult decât literele WPC. Polimerul poate fi PE, PP sau PVC. Componenta lemnului poate diferi în funcție de specie, formă de particule, distribuție a dimensiunilor și starea de umiditate. Formulele pot conține, de asemenea, umplutură minerală, lubrifiant, agent de cuplare, pigment, stabilizator, agent de spumare sau material reciclat.
Pagina de matriță WPC a Nanhaiya identifică PE și PP cu umplutură de lemn ca materiale țintă. Gama sa de produse și aplicații acoperă, de asemenea, plăci din spumă PVC și prelucrare specializată din lemn-plastic PE. Dați formula exactă de producție, astfel încât matrița să fie proiectată pentru materialul care va intra în ea.
| Introducerea formulei | De ce are nevoie furnizorul de scule | Ce să trimită |
|---|---|---|
| Polimer de matrice | Modifică comportamentul la topire, fereastra de temperatură, tragere și răspuns la răcire | Calitatea exactă a rășinii, fișa tehnică a furnizorului și procentul |
| Componenta din lemn | Afectează comportamentul furajului, rezistența la curgere, sarcina de umiditate și aspectul suprafeței | Tipul lemnului, făină sau fibre, intervalul de particule, densitatea în vrac, starea de umiditate și procentul |
| Umplutură minerală | Modifică vâscozitatea, greutatea, uzura și suprafața | Nume material, date despre particule, tratament și procent |
| Lubrifiant și auxiliar de procesare | Influențează eliberarea matriței, presiunea, suprafața și tratarea în aval | Numele produsului, rata de adăugare și secvența de amestecare |
| Agent de cuplare și stabilizator | Modifică performanța compusului și a produsului final | Nota și procentul, plus orice restricții de procesare |
| Strat de pigment sau capac | Afectează suprafața vizibilă, răspunsul termic și aspectul de coextruziune | Sistem de culoare, țintă de grosime a stratului, poziția coextruderului și raportul de curgere |
| Conținut reciclat | Poate adăuga vâscozitate, contaminare și variație de umiditate | Sursa, prepararea, procentul maxim și variația lotului |
| Sistem de spumare | Modifică dezvoltarea densității, presiunea și recuperarea dimensională | Formulare completă, densitatea țintă și fereastra de procesare |
Laboratorul de produse forestiere al Departamentului Agriculturii din SUA explică că umiditatea WPC poate fi îndepărtată înainte de procesare, în timpul unei etape separate de amestecare sau într-un proces de extrudare în linie. Capitolul său tehnic menționează, de asemenea, că producătorii de WPC folosesc diferite rute de echipamente, inclusiv peleți precompuși printr-un singur șurub, combinare și profilare cu două șuruburi într-o singură etapă și sisteme tandem. Forma trebuie să fie potrivită cu traseul care îi furnizează topitura.
Regula formulei de referință:introduceți o formulă și o metodă de preparare aprobate în acordul de scule. Sunt posibile schimbări viitoare, dar echipa are nevoie de o linie de bază atunci când presiunea, suprafața, dimensiunile sau producția se schimbă.
Umiditatea își merită propria linie în RFQ. Bulele, găurile și o suprafață instabilă la matriță pot începe la depozitare, uscare, amestecare, alimentare sau aerisire. O suprafață de curgere lustruită nu poate îndepărta apa care rămâne în compus.
Potriviți matrița cu modul în care este produsă topitura WPC
Un pelet WPC precompus care trece printr-un profiler cu un singur șurub ajunge în matriță diferit de un amestec uscat care este amestecat și modelat într-un proces cu două șuruburi. Ieșirea poate avea stabilitate de presiune, distribuție a temperaturii și sensibilitate diferite la restricția ecranului. Cereți furnizorului matriței să revizuiască extruderul și adaptorul, nu numai profilul.
| Calea de producție | Accentul tipic de cumpărare | Informații necesare la intrarea matriței |
|---|---|---|
| Peleți precompuși și profilare cu un singur șurub | Transportul constant, topirea, generarea presiunii și formarea profilului | Calitatea peleților, umiditatea, diametrul șurubului, ieșirea, temperatura de topire, intervalul de presiune și filtrarea |
| Combinare și profilare cu două șuruburi într-o singură etapă | Hrănire, amestecare, îndepărtare a umezelii și formare într-un singur traseu continuu | Formula completă, planul de alimentare, ventilația, configurația șuruburilor, presiunea de refulare, variația temperaturii și a ratei |
| Extrudare tandem | Separați sarcina de amestecare sau uscare de presiunea finală și sarcina de profilare | Metoda de transfer, date ale celui de-al doilea extruder, starea de topire, logica de control și manipularea supărată |
| Cap sau strat funcțional coextrudat | Distribuție stabilă a stratului și aderență în jurul profilului | Formule de miez și capac, raportul de curgere, orientarea admisiei, presiunile individuale și acceptarea grosimii stratului |
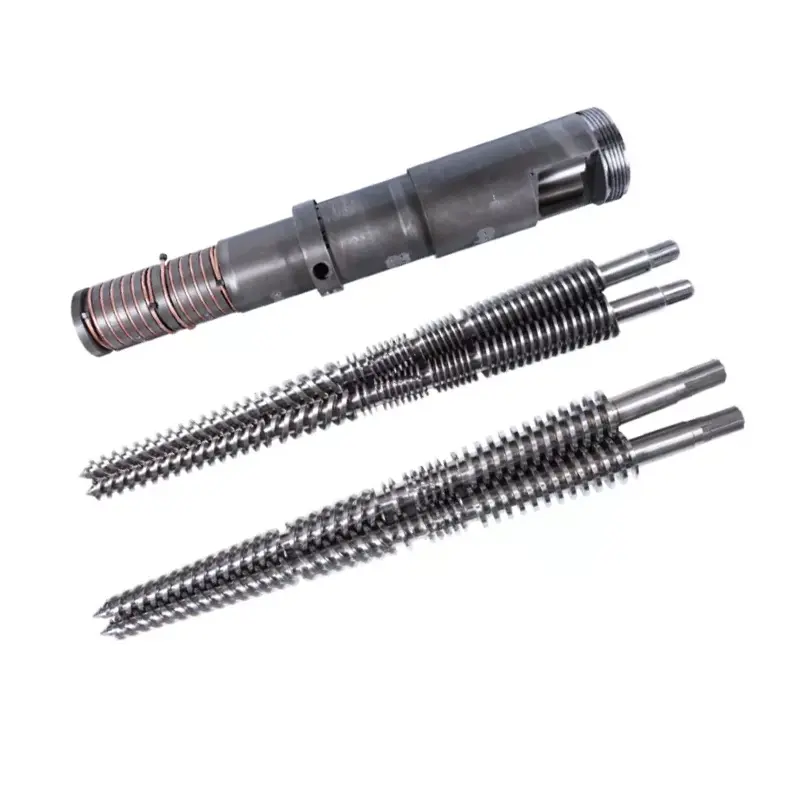
Rechizite Nanhaiyașuruburi simple, șuruburi gemene paralele, butoaie conice cu două șuruburişimașini de extrudare de plastic. Alegeți secțiunea de plastificare după lucrarea procesului. Apoi proiectați matrița în jurul stării de topire pe care o poate menține secțiunea.
Pentru lemn abraziv și formule umplute cu minerale, revizuiți pachetul de uzură a șuruburilor și a cilindrului înainte de a crește restricția de mucegai. Ghidul existent al lui Nanhaiya,Cilindru cu șurub pentru extrudarea WPC: Cum să opriți uzura lemn-plastic, acoperă ventilarea, temperatura și selecția suprafeței fără a duplica deciziile de profilare din acest articol.
Vederea fabricii noastre:când o matriță nouă crește presiunea, matrița este adesea acuzată imediat. Uneori restricția este greșită. Uneori, șurubul nu poate furniza o topitură uniformă, complet pregătită, la rata cerută. Comparăm presiunea înainte și după modificări, verificăm starea ecranului și a materialului și confirmăm puterea netă reală înainte de a tăia din nou calea de curgere.

Fluxul de profil trebuie să sosească împreună la ieșirea matriței
Un profil WPC poate conține pereți exteriori groși, țesături interioare subțiri, caneluri adânci și colțuri mici într-o singură secțiune. Fiecare cale rezistă fluxului în mod diferit. Dacă topitura ajunge într-o zonă prea repede și alta prea încet, profilul se poate trage, răsuci, rupe sau prezenta densitate și suprafață neuniformă.
Designul sculelor folosește forma de tranziție și rezistența la curgere locală pentru a echilibra secțiunea. Ținta nu este viteza identică în fiecare punct intern. Ținta este un profil stabil la ieșire pe care calibratorul îl poate suporta fără o corecție excesivă.
Pereții exteriori
Fețele vizibile necesită o alimentare stabilă și o suprafață adecvată la buza matriței. De asemenea, secțiunile groase transportă mai multă căldură în calibrator și se pot răci mai lent decât elementele subțiri.
Web-uri interne
Coastele subțiri sunt vulnerabile la umplerea incompletă sau ruperea. Căile lor de alimentare, joncțiunile și suportul în aval ar trebui să fie vizibile în desenele de scule și de recepție.
Caneluri și colțuri
Caracteristicile mici pot amplifica fluxul local și pot rezolva problemele. Marcați marginile funcționale astfel încât corectarea sculei să protejeze potrivirea în loc să îmbunătățească o suprafață necritică.



Vederea fabricii noastre:o corectare a mucegaiului ar trebui să aibă un motiv măsurat. Marcam unde profilul este greu, subtire, rapid, lent sau distorsionat, apoi schimbam zona de curgere responsabila in pasi controlati. Slefuirea unei buze a matriței deoarece profilul „arata greșit” poate schimba un defect cu altul și elimină înregistrarea necesară pentru următorul set.
Calibrarea și răcirea determină profilul rece
Matrița de extrudare formează o secțiune fierbinte. Calibratorul stabilește și susține suprafețele critice în timp ce căldura părăsește materialul. Răcirea continuă prin plăci, rezervoare sau secțiuni de pulverizare, iar evacuarea mută profilul sub tensiune controlată. Aceste componente trebuie să împartă o linie centrală și o referință de viteză.
Nanhaiya oferă canale de răcire opționale în matrițele sale WPC. Specificați scopul fiecărui circuit, dimensiunea de intrare și ieșire, cerințele de calitate a apei, temperatura de funcționare și debitul disponibil. Instalația ar trebui să planifice, de asemenea, accesul pentru canalele de curățare care pot colecta depuneri sau resturi.
| Intrare în aval | Efect asupra profilului | Datele cumpărătorului de furnizat |
|---|---|---|
| Contact și asistență pentru calibrator | Reține fețele exterioare, canelurile, marginile sau cavitățile selectate pe măsură ce secțiunea se răcește | Desenul calibratorului, lungimea, numărul de trepte, metoda de vid și domeniul de reglare |
| Starea apei de răcire | Modifică rata de îndepărtare a căldurii și stabilizarea dimensională | Interval de temperatură de alimentare, debit, presiune, calitatea apei și sistem de recirculare |
| Distanța de la matriță la calibrator | Modifică comportamentul neacceptat de profil fierbinte înainte de dimensionare | Dispunerea liniilor, intervalul de reglare și accesul la pornire |
| Tipul de transportare și aliniere | Setează viteza liniei și poate trage profilul neuniform | Dispunerea centurii sau pistei, intervalul de viteză, lungimea contactului și înălțimea centrului |
| Tăiere și stivuire | Poate dezvălui sau crea mișcare după răcirea primară | Lungime de tăiere, tip de ferăstrău sau tăietor, masă de sprijin și metoda de stivuire |
Nu promite dimensiuni reci la ieșirea matriței.Stabiliți de acord unde și când fiecare dimensiune va fi măsurată după răcire. Utilizați aceeași metodă de condiționare și măsurare pentru probele de aprobare și controlul producției.
Cercetarea de extrudare a profilului de la USDA Forest Products Laboratory descrie un proces în care WPC-ul topit a fost modelat printr-o matriță, urmat de o matriță de dimensionare, rezervor de pulverizare de apă și extractor. Această secvență este un memento util: rezultatul formării aparține întregii linii, chiar și atunci când matrița este achiziționată ca un singur articol.
Specificați construcția matriței, tratarea și inspecția
Nanhaiya își fabrică matrițele WPC din oțel și descrie oțel aliat de înaltă rezistență cu suprafețe călite și lustruite pentru zonele de lucru. Fiecare matriță este prelucrată CNC, tratată termic și lustruită. Acordul final ar trebui să transforme acele atribute generale ale produsului în cerințe la nivel de componentă.
- Calitatea materialului pentru fiecare componentă principală
- Domeniu de tratare termică și întărire
- Cerința de duritate finalizată și locația de testare
- Cerință de finisare a suprafeței de curgere
- Dimensiuni și toleranțe critice
- Registre, dibluri și referințe de montaj
- Cantitatea încălzitorului, puterea, tensiunea și conectorii
- Tipul termocuplului, locația și detaliile cablului
- Porturi de presiune și temperatură de topire
- Desenarea canalului de răcire și încercarea de presiune
- Material de fixare, calitate și cantitate de rezervă
- Inserție înlocuibilă și definiție a pieselor de uzură
- Protecție împotriva ruginii, metoda de ambalare și depozitare
- Înregistrări materiale, tratamente și dimensionale
Nu solicitați peste tot cea mai dură suprafață posibilă. Corpul matriței, inserțiile, elementele de fixare, adaptorul și suportul au sarcini diferite. Specificația trebuie să combine starea suprafeței, rezistența substratului, metoda de reparare și expunerea la coroziune cu conținutul așteptat de lemn și minerale.


Calificarea furnizorului poate include cea a lui Nanhaiyaechipamente de productie, informații despre certificatşisuport pentru instalare și întreținere. Puneți documentele și suportul necesar în comanda de achiziție, în loc să vă bazați pe o declarație generală de catalog.
Utilizați modelul defectului pentru a găsi zona responsabilă
Defectele profilului WPC pot începe în materia primă, amestecător, alimentator, șurub și butoi, matriță, calibrator, secțiune de răcire sau transport. Localizarea unui defect pe secțiunea transversală și modificarea acestuia în timp oferă indicii utile. Înregistrați-le înainte de a schimba temperatura, viteza și sculele împreună.
| Defect observat | Verificări de mucegai | Alte verificări de linie | Lecție de achiziții |
|---|---|---|---|
| Profilul se răsucește într-o direcție repetabilă | Echilibrul debitului, compensarea peretelui, alinierea matrițelor și starea de descărcare | Poziția calibratorului, echilibrul de răcire și alinierea transportului | Faceți răsucirea un element de acceptare măsurat după răcirea completă |
| Un perete sau o nervură este subțire | Restricție locală, poziție de inserție, depunere, uzură sau suprafață de curgere deteriorată | Consistența formulei, umiditatea, starea ecranului și stabilitatea ieșirii | Marcați fiecare perete și nervură critice pe desen |
| Întreruperea web internă | Calea fluxului web, proiectarea nodurilor și suport pentru ieșire | Umiditatea, contaminarea, pregătirea topiturii, viteza și distanța nesuportată | Includeți o inspecție de tăiere în secțiune transversală în testul de funcționare |
| Suprafață aspră sau ruptă | Finisaj, depunere, temperatură și debit local | Formula, echilibrul lubrifiantului, umiditatea, dispersia și viteza liniei | Aprobați o probă de suprafață fizică sub o formulă numită |
| Bule sau găuri | Zone de reținere și supraîncălzire locală | Umiditatea lemnului, uscare, hrănire, aerisire și îndepărtarea volatilelor | Înregistrați pregătirea umidității și performanța ventilației în planul de testare |
| Urme maro sau negre | Zone moarte, depuneri, temperatură locală excesivă și daune de curățare | Depuneri de butoi, istoric termic, practici de oprire și furaje contaminate | Solicitați o procedură documentată de pornire, oprire și curățare |
| Dimensiunile variază în timpul alergării | Mișcarea termică, reglarea slabă, starea uzurii și a canalului de răcire | Ieșire, temperatură, presiune, vid, apă și viteză de evacuare | Utilizați eșantionarea temporizată printr-o serie stabilă, nu o singură probă timpurie |
| Presiune ridicată și putere scăzută | Debit restricționat, cale blocată, tranziție necorespunzătoare sau temperatură scăzută a matriței | Blocarea ecranului, șurubul uzat, limitarea avansului și vâscozitatea materialului | Definiți locația presiunii și o fereastră de operare utilizabilă |
Metoda practica de diagnostic:marcați sus, jos, stânga și dreapta pe extrudat și pe profilul final. Înregistrați aceeași orientare prin calibrator. Dacă defectul se rotește sau se modifică după o componentă de linie, investigația are un punct de plecare mai bun decât o instrucțiune generală de reglare a matriței.
Vederea fabricii noastre:suntem precauți când un defect este descris doar ca „suprafața este proastă”. Întrebăm unde apare, dacă este continuă, când începe după pornire, ce lot de formulă rulează și ce se întâmplă cu presiunea. O fotografie apropiată cu orientare și o secțiune reținută economisește adesea mai mult timp decât un mesaj lung.

Lista de verificare RFQ matriță de extrudare WPC
Un RFQ complet face ofertele comparabile și oferă echipei de ingineri o condiție clară de referință. Utilizați un număr de revizuire în desenul produsului, formulă, aspectul liniilor și documentul de acceptare.
- Identificați produsul finit.Pardoseala de stat, gard, tocul ușii, tavan, panou, ornament sau alt profil. Explicați aplicația și ce suprafețe sunt vizibile sau funcționale.
- Atașați secțiunea transversală controlată.Includeți dimensiuni, pereți, nervuri, cavități, raze, date, toleranțe, dreptate, răsucire și masa țintă pe lungime.
- Furnizați formula completă.Enumerați calitatea polimerului, tipul și conținutul de lemn, umplutură minerală, lubrifiant, agent de cuplare, stabilizator, pigment, conținut reciclat și orice sistem de spumă sau strat de capac.
- Descrieți pregătirea materialului.Oferiți informații despre uscare, amestecare, amestecare, peletizare, depozitare, densitate în vrac și controlul umidității.
- Definiți calea de extrudare.Stați un singur șurub, dublu paralel, dublu conic sau tandem; diametrul șurubului; ieșire; viteza liniei; filtrare; presiune normală; și fereastra de temperatură.
- Controlați interfața mecanică.Atașați flanșa, registrul, cercul șuruburilor, admisia topiturii, fața de etanșare, înălțimea centrului, suportul, ridicarea și spațiul plic.
- Listați datele electrice și de utilități.Indicați tensiunea, frecvența, controlul încălzitorului, tipul termocuplului, standardul cablului, temperatura apei de răcire, debitul, presiunea și calitatea.
- Afișați aspectul în aval.Includeți secțiuni de calibrare, conexiuni de vid sau apă, rezervoare de răcire, mese suport, dispozitiv de ridicare, unitate de gofrare, tăietor și reglaj disponibil.
- Definiți lucrul de suprafață.Indicați dacă produsul lasă linia netedă, în relief, șlefuit sau periat și cât de mult material îndepărtează procesul secundar.
- Listați fiecare componentă furnizată.Adaptor separat, corp matriță, inserții, calibratoare, plăci de răcire, încălzitoare, senzori, etanșări, elemente de fixare, suporturi, unelte și piese de schimb.
- Solicitati dosarul tehnic.Includeți desenele, lista de materiale, înregistrările materialelor și ale tratamentului, raportul de inspecție, lista electrică, diagrama de răcire, manualul și lista de piese de schimb.
- Scrieți testul de acceptare.Denumiți formula, profilul, producția, viteza, durata rulării, înregistrările procesului, frecvența de eșantionare, limitele dimensionale, probele de suprafață și testele produsului finit.
Avertisment de înlocuire:nu folosiți o matriță uzată ca singură definiție a noului set. Combinați desenele originale, măsurătorile interfeței mașină, un profil bine păstrat și motivul înlocuirii. Copierea caracteristicilor de flux uzate poate reproduce vechiul defect.
Pentru o linie de plăci PVC sau WPC, consultațiPlăci PVC cilindru conic cu două șuruburicu pachetul de scule. Pentru taxe cu randament ridicat sau combinare, comparațicilindru paralel cu dublu șurub co-rotativși mai largdomeniul cu două șuruburi paralele. Aceste legături sprijină selecția echipamentului; alegerea finală depinde încă de formulă și de traseul procesului.
Acceptați matrița cu o serie de producție controlată
Începeți cu inspecția componentelor, apoi demonstrați rezultatul formării pe linie. Formula WPC convenită contează deoarece un polimer diferit, conținut de lemn, stare de umiditate sau sistem de lubrifiant poate modifica presiunea, suprafața și recuperarea dimensională.
| Etapa de acceptare | Ce trebuie verificat | Înregistrare de păstrat |
|---|---|---|
| Revizuirea documentelor | Revizuirile desenelor, lista componentelor, materialul și domeniul de tratament, încălzitoare, senzori, circuite de răcire, piese de schimb și manuale | Registrul documentelor semnate |
| Inspecție pe bancă | Interfețe critice, registre, deschideri, inserții, fețe de etanșare, elemente de fixare, suprafețe de curgere și orientare a ansamblului | Raport dimensional și vizual legat de numerele de piesă |
| Instalare | Înălțimea centrului, potrivirea flanșei, sprijinul, accesul la ridicare, cablarea încălzitorului, senzori, conexiunile de apă și alinierea la calibratori | Lista de verificare a instalării și fotografii |
| Încălzire | Identificarea zonei, răspunsul controlerului, citirea senzorului, consumul de curent, scurgerile și starea canalului de răcire | Hartă zonei și citiri stabilizate |
| Ciclu de producție | Formula aprobată, pregătirea hranei, puterea, viteza liniei, temperaturile, presiunea, sarcina motorului, condițiile de răcire și de transport | Fișă de proces bazată pe timp și eșantion de materie primă reținută |
| Verificarea profilului | Dimensiuni exterioare, secțiuni de perete și nervuri, dreptate, răsucire, suprafață, culoare, masă pe lungime și potrivire cu componentele de împerechere | Măsurătorile legate de poziția de tăiere și timpul de producție |
| Schimbare și recuperare | Ajustare convenită, oprire și repornire normală sau o singură dimensiune sau schimbare de culoare atunci când este importantă pentru producția zilnică | Închiderea operatorului și lista de acțiuni rămase |
Produsul finit poate necesita teste care depășesc cu mult dimensiunile profilului.ASTM D7031este un ghid pentru evaluarea proprietăților mecanice și fizice ale produselor WPC și prevede că utilizatorii ar trebui să selecteze testele adecvate aplicației.ASTM D7032-21acoperă evaluările de performanță pentru scânduri WPC și cheresteaua de plastic, treptele scărilor, apărătorii și balustradele.
Pentru scânduri de podea compozite armate cu fibre naturale,ISO 16616:2015oferă metode de testare, în timp ceISO 19821:2017se adresează span rating. Confirmați ediția aplicabilă, codul național și domeniul de aplicare al produsului înainte de a scrie contractul. Matrița nu poartă conformitatea produsului finit.
Vederea fabricii noastre:cea mai bună predare este o fereastră de proces stabilă și un set de probe urmăribile. Vrem să știm ce formulă a rulat, cât de repede s-a mișcat linia, unde s-a stabilit presiunea, cum a fost reglată răcirea și când a fost tăiată fiecare probă. O tablă arătosă plasată pe o masă nu explică dacă linia se poate repeta.

Întrebări frecvente
Ce informații sunt necesare pentru a cita o matriță de extrudare WPC?
Trimiteți desenul final al profilului cu toleranțe, formula WPC completă, metoda de pregătire a materialului, detaliile extruderului și adaptorului, ieșirea țintă și viteza liniei, aspectul de răcire și transport, cerințele de suprafață, planul de schimbare, utilitățile disponibile și un test de acceptare măsurabil. O mostră fizică de produs este utilă, dar nu ar trebui să înlocuiască desenul controlat.
O matriță WPC poate rula compozite din lemn pe bază de PE, PP și PVC?
Aceeași formă finisată nu face ca materialele să fie interschimbabile. Formulările WPC pe bază de PE, PP și PVC pot diferi în ceea ce privește debitul, fereastra de temperatură, lubrifierea, retragerea și răspunsul la răcire. Revizuim formula exactă și traseul de procesare înainte de a decide dacă un singur corp de scule și inserții separate sunt practice sau dacă sculele dedicate sunt mai sigure.
O matriță de extrudare WPC include calibratorul?
Domeniul de aplicare citat trebuie să spună. Matrița de extrudare modelează topitura la cald, în timp ce calibratorul, secțiunile de răcire și dispozitivul de transport țin și stabilizează profilul pe măsură ce se răcește. Solicitați o listă de instrumente cu articole care identifică matrița, adaptoarele, calibratoarele, plăcile de răcire, etanșările, încălzitoarele, senzorii și piesele de schimb.
De ce se răsucește sau se înclină profilul WPC după matriță?
Răsucirea sau arcul pot proveni de la fluxul neuniform al matriței, secțiunile dezechilibrate ale peretelui sau ale benzii, răcirea inegală, alinierea calibratorului, ieșirea instabilă, temperatură neuniformă sau o retragere nealiniată. Măsurați direcția și sincronizarea distorsiunii înainte de a ajusta mai multe variabile. Trebuie verificat întregul sistem de formare și răcire.
Ce material folosește Nanhaiya pentru matrițele WPC?
Pagina de matriță WPC a Nanhaiya listează oțel și descrie oțel aliat de înaltă rezistență cu suprafețe călite și lustruite. Fiecare matriță este prelucrată CNC și tratată termic, cu canale de răcire opționale. Cotația aprobată trebuie să identifice gradul exact, domeniul de tratament, finisarea suprafeței de curgere și înregistrările de inspecție pentru proiect.
Cum ar trebui să fie specificat un profil de tablă WPC gol?
Furnizați secțiunea transversală completă cu dimensiunile exterioare, grosimile peretelui și nervurilor, geometria cavității, razele, toleranțele critice, fețele vizibile, alocația de șlefuire sau șlefuire, masa țintă pe lungime și standardul de testare a produsului final. Marcați ce dimensiuni sunt funcționale, astfel încât producătorul de scule să știe unde reglarea este cea mai importantă.
Poate matrița să garanteze conformitatea cu standardele de pardoseală WPC?
Nu. Mucegaiul controlează formarea profilului, dar performanța produsului final depinde și de formulă, compoziție, controlul umidității, condițiile de extrudare, răcirea și sistemul de calitate a producției. Producătorul trebuie să testeze podeaua finită conform cerințelor aplicabile, cum ar fi standardul ASTM, ISO sau standardul național selectat.
Cum ar trebui să fie acceptată o matriță de extrudare WPC?
Inspectați desenele aprobate, materialele, tratamentul, interfețele, încălzitoarele, senzorii, suprafețele de curgere și schimbați mai întâi piesele. Apoi rulați formula de producție convenită la un profil, ieșire și viteză de linie numite. Înregistrați condițiile de proces și măsurați dimensiunile profilului răcit, secțiunile peretelui și nervurilor, dreptatea, răsucirea, suprafața, masa pe lungime și orice teste cerute de specificațiile produsului.
Conținut tehnic pregătit din matrița WPC actuală, butoiul cu șurub, echipamentele și paginile de service ale Nanhaiya. Asistența tehnică externă este limitată la sursele oficiale USDA, ASTM și ISO. Dimensiunile finale ale sculelor, materialele, tratamentul, domeniul de aplicare al liniei și criteriile de acceptare sunt controlate de documentele de proiect aprobate.