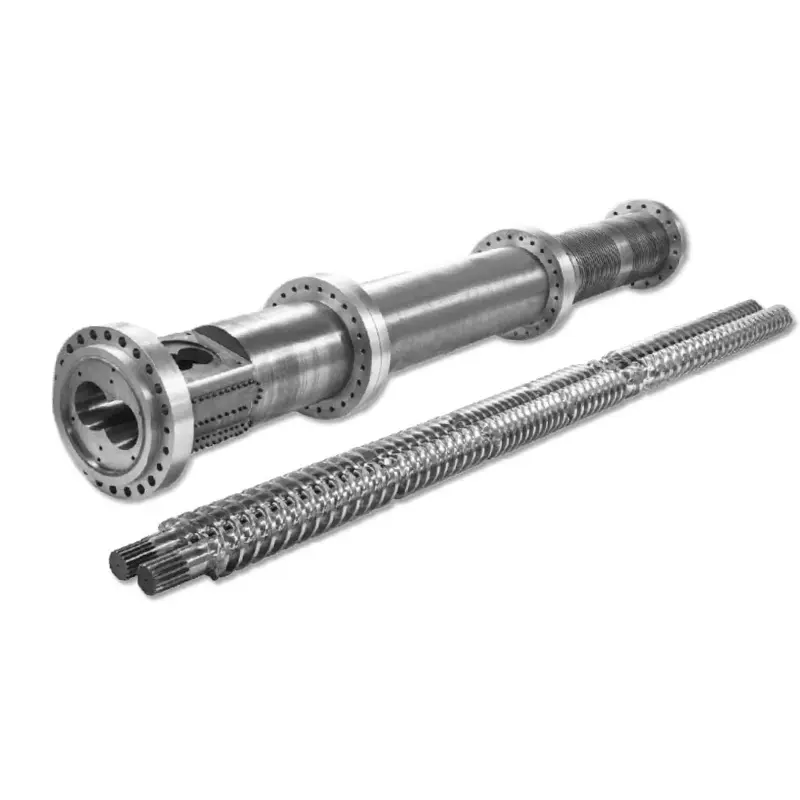
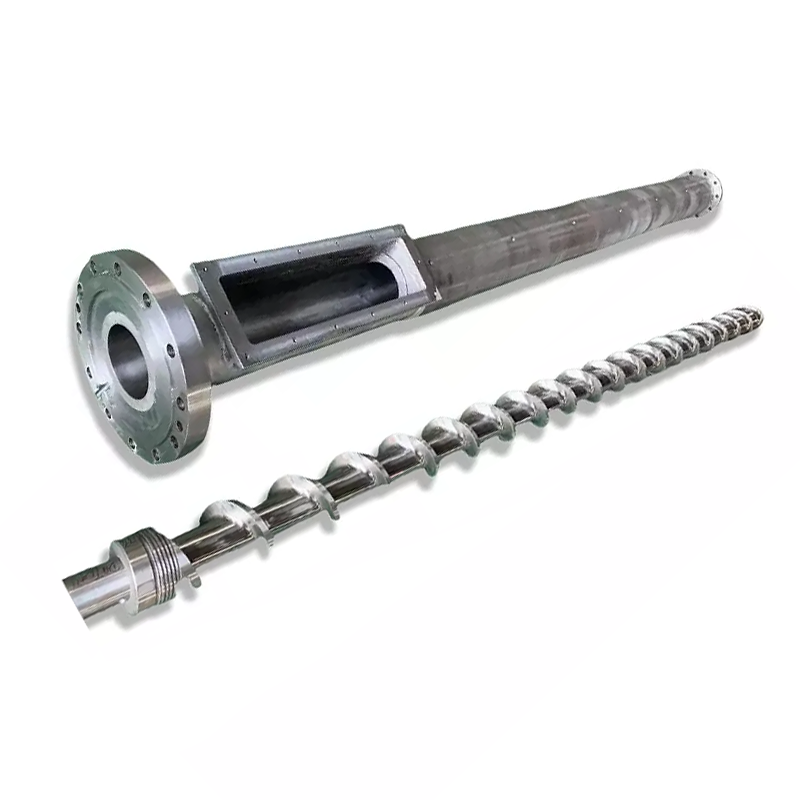
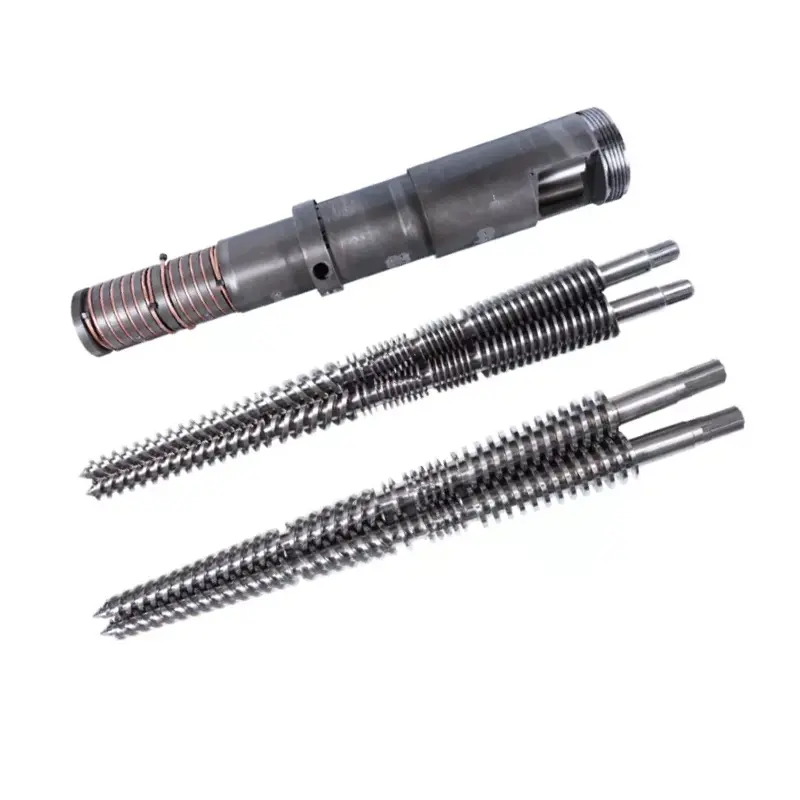
Un cap de matriță de țeavă trebuie să se potrivească mai mult decât un diametru nominal. Trebuie să se potrivească cu polimerul, formularea, standardul de conductă, ieșirea, conexiunea extruderului, sistemul de calibrare și modul în care operatorii dvs. schimbă dimensiunile. Acest ghid transformă acele intrări într-o specificație de achiziție pentru producția de țevi din PVC, PE, CPVC, PP și PPR.


A cumpăra uncap de matriță de extrudare a țevii, trimiteți furnizorului cinci seturi de date potrivite: materialul și formularea; standardul conductei, diametrul și gama de perete; ieșire și viteza liniei; flanșa extruderului și interfața de intrare a topiturii; și aranjamentul de calibrare din aval, vid, răcire și transport. O solicitare care oferă doar „țeavă PVC, 110 mm” nu este pregătită pentru inginerie.
Cel mai important punct contractual este condiția de acceptare. Numiți materialul de producție real, dimensiunea conductei, puterea stabilă, viteza liniei, încălzirea și configurarea senzorului, variația permisă a peretelui, diametrul exterior, ovalitatea, starea suprafeței și testele necesare pentru produs. Capul matriței modelează topitura la cald, dar nu poate garanta prin el însuși conducta răcită finală.
Prima decizie nu este diametrul matriței
Prima decizie este plicul de producție. Un cap poate rula un grup de dimensiuni din apropiere cu matrițe și dornuri modificabile. O gamă foarte largă de dimensiuni poate produce compromisuri în ceea ce privește debitul, timpul de rezidență, reglarea, presiunea capului și munca de schimbare. Gama corectă depinde de material și de rata, nu numai de inserțiile care se pot potrivi fizic în interiorul corpului.
Împărțim fiecare anchetă în trei limite. Limita produsului acoperă materialul conductei, standardul, diametrul și peretele. Limita procesului acoperă puterea, viteza, temperatura și presiunea. Limita mecanică acoperă flanșa, linia centrală, încălzitoarele, senzorii, poziția de ridicare și în aval.
| Intrarea cumpărătorului | De ce schimbă capul matriței | Dovezi de trimis |
|---|---|---|
| Polimer și formulă completă | Modifică vâscozitatea, sensibilitatea la căldură, alunecarea, uzura, riscul de coroziune, limita de timp de rezidență și metoda de curățare | Fișă tehnică de calitate a rășinii, procente de formulare și eșantion |
| Standardul și aplicarea țevilor | Definește produsul finit pe care linia trebuie să îl producă și să îl testeze | Număr standard exact, ediție, piață și desen intern |
| OD, perete, SDR sau interval de program | Setează zona de curgere inelară, familia de scule și intervalul practic de schimb de piese | Tabel de marimi cu produse minime, normale si maxime |
| Ieșire netă și viteza liniei | Modifică viteza fluxului, presiunea, sarcina de încălzire, timpul de rezidență și cererea de răcire în aval | kg/h comercializabil stabil pentru fiecare dimensiune critică |
| Extruder și interfață adaptor | Determină geometria admisiei, modelul șuruburilor, registrul, etanșarea, înălțimea centrului și suportul | Desen controlat plus fotografii măsurate ale mașinii existente |
| Sistem de calibrare si racire | Afectează tragerea, OD final, ovalitatea, distribuția peretelui și comportamentul la pornire | Desenele calibratorului, datele rezervorului de vid, lungimea de răcire și poziția de transport |
| Plan de schimbare | Determină ce părți sunt detașabile, cum sunt centrate și cât de sigur le manipulează operatorii | Schimbați frecvența, metoda de curățare, capacitatea macaralei și timpul de oprire vizat |
Vederea fabricii noastre:nu considerăm un diametru nominal al țevii ca o specificație suficientă a capului de matriță. Dacă un cumpărător ne oferă doar numele rășinii și OD, solicităm seria de perete, formula, ieșirea, interfața extruderului și metoda de dimensionare înainte de a fixa calea de curgere. O cotație rapidă bazată pe intrări lipsă, de obicei, mută întrebările fără răspuns în punere în funcțiune.



Începeți cu standardul de țeavă finit
Un cap de matriță este un instrument de producție. Nu este o certificare pentru conducte. Cumpărătorul trebuie să identifice exact standardul și ediția produsului, în timp ce furnizorul trebuie să traducă anvelopa conductei într-o cale de curgere, set de scule și metodă de reglare. Conformitatea finală este dovedită pe țeava finită prin testele necesare pentru piața și aplicarea acesteia.
Pentru proiectele comune de conducte de apă, trei referințe oficiale utile suntISO 1452-2:2009 pentru conducte PVC-U, ISO 4427-2:2019 pentru conducte PEşiISO 15874-2:2013 pentru țevi PP utilizate în instalațiile de apă caldă și rece. Verificați ediția curentă, modificările și adoptarea națională atunci când este pregătit contractul.
| Familia de țevi | Referință oficială de pornire | Informații de care RFQ pentru capul de matriță încă are nevoie |
|---|---|---|
| Conducta de presiune PVC-U | ISO 1452-2 sau echivalentul național necesar | Formula de amestec uscat din PVC, seria de țevi, OD nominal, masa de perete, alocația de priză, puterea, viteza liniei și cerințele de suprafață |
| Conductă de presiune din PE | ISO 4427-2 sau echivalentul național necesar | Compus PE exact, gama SDR, gama OD, construcție solidă sau coextrudată, aranjare în dungi sau strat, sistem de ieșire și de răcire |
| Conducta de apa calda si rece din PP sau PPR | ISO 15874-2 sau echivalentul național necesar | Calitatea exactă PP, clasa de dimensiune a țevii, aplicația de service, construcția stratului, diametrul și intervalul de perete, ieșirea și metoda de calibrare |
| Conducte electrice sau conducte industriale | Specificațiile naționale, industriale sau ale clientului aplicabile ale cumpărătorului | Formula materialului, rigiditate sau țintă funcțională, geometrie, culoare, imprimare sau dungi, plan de testare și defecte admisibile ale suprafeței |
Nu scrieți „conform standardului internațional” în RFQ.Denumiți documentul, partea, ediția și adoptarea locală. Apoi atașați desenul final al țevii și planul de inspecție. Dimensiuni nominale similare pot avea diferite game de perete, condiții de testare și cerințe de identificare.
Încă o separare contează. Aprobarea pentru apă potabilă se referă la produsul finit pentru conducte și materialele sale umede. Comandarea unui cap de matriță de la Nanhaiya nu transferă aprobarea pentru apă potabilă pe conducta cumpărătorului. Aprobarea rășinii, controlul compușilor, înregistrările producției și certificarea terților rămân parte din sistemul de conformitate al producătorului de țevi.
Specificați formula reală, nu doar PVC sau PE
a lui Nanhaiyacap de matriță de extrudare a țeviise ofera pentru PVC cu aditivi, PE, CPVC si PP. Aceste nume definesc familiile materiale. Ele nu ne spun vâscozitatea topiturii, încărcarea umpluturii, sistemul stabilizator, conținutul reciclat, fereastra de procesare sau tendința de a se îndepărta.
Pentru PVC, trimiteți rețeta completă de amestec uscat în funcție de greutate și de starea de amestecare. Nivelul de carbonat de calciu și tratamentul particulelor, echilibrul lubrifiantului, sistemul stabilizator, modificatorul de impact, adjuvantul de procesare, pigmentul și procentul de reluare pot schimba aspectul peretelui, presiunea capului și comportamentul depozitului.
Pentru PE sau PPR, trimiteți gradul exact al compusului și fișa curentă a furnizorului. Includeți informații despre fluxul de masă al topiturii sau vâscozitatea, așa cum sunt publicate pentru acel grad, densitate, aditivi, negru de fum sau sistem de culoare, limita de remacinare și dacă dungile de identificare sau straturile funcționale sunt coextrudate.
PVC și CPVC
Istoricul căldurii și timpul de rezidență merită o atenție deosebită. Calea de curgere ar trebui să evite blocarea inutilă, iar planul de încălzire trebuie să sprijine pornirea și curățarea controlate. Modificările formulei trebuie dezvăluite înainte de fabricare.
PE
Calitatea, rezistența la topire, puterea și capacitatea de răcire acționează împreună. Un cap din PE cu putere mare are nevoie de un flux circumferențial stabil și un sistem de dimensionare adecvat, nu doar un spațiu inelar mai mare.
PP și PPR
Indicați exact rășina și produsul de service. Conducta de apă caldă și rece, tubul industrial și construcția cu mai multe straturi pot necesita diferite condiții de scule, răcire și acceptare.
Vederea fabricii noastre:când o echipă de producție schimbă umplutura, gradul de rășină sau procentul de reciclat după ce sculele sunt aprobate, matrița nu a devenit brusc inexactă. Intrarea procesului s-a schimbat. Înregistrăm formula de referință pe acordul tehnic, astfel încât depanarea viitoare să pornească de la o stare cunoscută.

Deschiderea matriței nu este dimensiunea finală a țevii
O topitură inelară fierbinte nu părăsește matrița și rămâne fixată geometric. Se poate umfla la ieșire, se poate trage în jos în timpul transportului, poate contacta calibratorul, se micșorează în timpul răcirii și continuă să se schimbe pe măsură ce temperatura sa se egalizează. De aceea, o țeavă nominală de 110 mm nu utilizează automat o deschidere a matriței de 110 mm.
Rezultatul final provine dintr-un sistem: puterea extruderului, temperatura și presiunea topiturii, geometria matriței și a dornului, echilibrul termic circumferențial, centrarea, calea aerului, calibrator, vid, răcire și viteza de evacuare. Dacă aceste piese sunt achiziționate de la furnizori diferiți, cumpărătorul trebuie să atribuie un desen de interfață controlată și o matrice de responsabilitate de acceptare.
| Element de control | Ce influențează direct | Ceea ce nu poate dovedi singur |
|---|---|---|
| Traseul curgerii matriței și dornului | Distribuția inelară a topiturii, pierderea de presiune, comportamentul de rezidență și forma inițială a tubului | Performanța finală la rece, perete, ovalitate sau presiune |
| Ajustare centrare dorn | Decalaj circumferențial inițial și corectarea distribuției peretelui | Un rezultat stabil atunci când temperatura, debitul sau alinierea în aval continuă să se deplaseze |
| Aranjament zona de incalzire | Control termic în jurul și de-a lungul capului | Temperatura reală de topire fără o metodă de măsurare definită |
| Calibrator și rezervor de vid | Dimensionare externă, răcire timpurie și suport de formă | Perete uniform când tubul de topire de intrare este instabil |
| Sistem de racire | Viteza de solidificare, stabilitatea dimensională și îndepărtarea căldurii reziduale | Geometrie bună atunci când temperatura sau debitul apei sunt necontrolate |
| Retragere | Viteza liniei, retragere și transport constant | Dimensiunile corecte atunci când extractorul este aliniat greșit sau viteza fluctuează |
Regula utilă de dimensionare:specificați cea mai mică și cea mai mare țeavă, dar proiectați în jurul colțurilor dificile de operare. Acestea sunt adesea cea mai mare țeavă la putere mare, cel mai subțire perete la viteză mare a liniei, o dimensiune mică cu putere redusă care crește timpul de rezidență și produsul cu cea mai strânsă cerință de perete sau suprafață.


Nanhaiya oferă dornuri reglabile, opțiuni pentru canale de răcire și căptușeli înlocuibile pe gama sa de capete de matriță pentru țevi. Utilizați aceste opțiuni pentru un motiv definit. Ajustarea este utilă atunci când operatorii au o metodă de centrare repetabilă. Componentele de uzură înlocuibile sunt utile atunci când domeniul lor, cantitatea de rezervă și procedura de înlocuire sunt clare.
Blocați interfața extruderului înainte de a începe prelucrarea
O matriță de țeavă poate avea o cale de curgere internă excelentă și totuși nu se instalează, deoarece a fost presupusă intrarea, registrul, modelul șuruburilor, etanșarea sau înălțimea centrului. Proiectele de înlocuire sunt deosebit de vulnerabile, deoarece desenele mașinii pot fi vechi, modificate sau indisponibile.
Preferăm trei forme de dovezi: desenul original controlat, măsurători noi și fotografii clare cu o referință la scară. Dacă cei trei nu sunt de acord, rezolvați conflictul înainte ca desenul de fabricație să fie lansat.
- Marca extruder, modelul și configurația șuruburilor
- Diametrul șurubului și intervalul de ieșire nominală
- Desenul flanșei de refulare sau adaptor
- Înregistrați diametrul, adâncimea și toleranța
- Cantitatea de șuruburi, filet, cerc de pas și orientare
- Geometria feței de etanșare și metoda garniturii
- Diametrul de intrare a topiturii și lungimea de tranziție
- Placă de întrerupere sau interfață ecran necesară
- Dimensiunea și locația portului senzorului de presiune
- Tipul și inserția senzorului de temperatură de topire
- Tensiunea încălzitorului, frecvența, puterea și conectorii
- Tipul de termocuplu și compatibilitatea controlerului
- Înălțimea centrului capului de matriță și direcția curgerii
- Cadru de susținere, roți, șine sau puncte de ridicare
- Autorizație disponibilă pentru instalare și întreținere
- Distanța până la calibrator și referința de aliniere
Nanhaiya produce personalizabileflanșe de butoiși componentele capului de matriță, astfel încât adaptorul poate fi discutat cu capul în loc să fie lăsat ca o surpriză de instalare. Pentru un proiect de linie completă, aliniați interfața matriței cu cea selectatămașină de extrudare de plastic, comenzi și echipamente din aval.
Vederea fabricii noastre:o fotografie de telefon cu o flanșă ne ajută să înțelegem aspectul, dar nu definește un cerc de șuruburi sau un registru de potrivire. Folosim fotografia pentru a găsi întrebări. Folosim un desen semnat pentru a tăia metal. Această distincție împiedică o mică greșeală de interfață să întârzie o întreagă instalare.


Alegeți construcția în jurul materialului și sarcinii de curățare
Capul de matriță dedicat pentru țevi Nanhaiya folosește oțel aliat de înaltă rezistență cu suprafețe întărite și este produs prin prelucrare CNC de precizie și tratament termic. Generalul eicap de matriță extruderpagina listează 38CrMoAl, nitrurare și o duritate a suprafeței de la HV950 la HV1000.
Aceste valori sunt date de pornire utile, dar specificația aprobată ar trebui să identifice în continuare materialul exact al componentei, domeniul de aplicare a tratamentului, criteriul de duritate finit, finisarea suprafeței curgerii, inspecția dimensională și orice cerință de coroziune. O valoare a durității pentru o componentă nu trebuie copiată pe fiecare element de fixare, capac de încălzire sau piesă structurală.
| Stare de service | Preocuparea achizițiilor | Ce să definești în citat |
|---|---|---|
| PVC umplut | Umplutură minerală abrazivă, depuneri și frecvență de curățare | Formula, nivelul de umplutură, materialul și tratamentul componentelor umede, domeniul de uzură înlocuibil și metoda de curățare |
| CPVC sau compus sensibil la căldură | Istoricul termic, reținerea și degradarea materialului | Fereastra de procesare, conceptul căii de curgere, zone de încălzire, puncte de senzor, procedură de pornire și oprire |
| PE negru de fum | Distribuție stabilă, calitatea suprafeței și curse lungi | Calitatea compusului, domeniul de ieșire, fereastra de presiune, aranjamentul încălzitorului și accesul la curățare |
| Conținut reciclat | Contaminare, variație de vâscozitate și particule abrazive | Sursa, procentul maxim, planul de filtrare, proba, variația așteptată și limitele de acceptare |
| Schimbări frecvente de culoare | Reținere, accesare, manipulare piese de schimb și deșeuri | Secvența culorilor, materialul de curățare, timpul de schimbare permis, procedura de purjare și părțile detașabile |
Mai greu nu este o strategie materială completă.Duritatea suprafeței, adâncimea carcasei, duritatea substratului, comportamentul la coroziune, finisarea și metoda de reparare trebuie să se potrivească componentului și procesului. Cereți furnizorului să enumere ce este tratat, cum este verificat și ce înregistrare de inspecție vine cu comanda.


Recenzie Nanhaiya'sechipamente de productie, certificateşiserviciul tehnicîn timpul calificării furnizorilor. Îndrumările de instalare și sfaturile de întreținere pe termen lung pot fi incluse în domeniul de aplicare convenit.
Faceți schimbarea mărimii parte a calculului achiziției
Un preț mai mic al sculelor poate fi costisitor dacă fiecare schimbare leagă o macara, deteriorează încălzitoarele sau necesită centrarea repetată prin încercări și erori. Întrebați cum sunt îndepărtate matrița și dornul, unde sunt plasate piesele fierbinți, ce elemente de fixare sunt manipulate, cum este restabilită alinierea și ce garnituri sau consumabile sunt înlocuite.
| Întrebare de schimbare | De ce ar trebui să-i pese cumpărătorului | Ieșirea contractului |
|---|---|---|
| Ce mărimi împart un corp? | Afișează numărul real de capete și seturi de piese de schimb | Matrice de compatibilitate în funcție de diametrul exterior al țevii, domeniul de perete și material |
| Ce trebuie să se răcească înainte de îndepărtare? | Afectează timpul de nefuncționare și siguranța manipulării | Temperatura scrisă și procedura de manipulare |
| Cum sunt centrate matrița și dornul? | Afectează deșeurile de pornire și corectarea peretelui | Diagrama de ajustare, poziții de referință și antrenament |
| Ce instrumente și dispozitive de ridicare sunt necesare? | Previne manipularea improvizată nesigură | Lista de scule, greutățile pieselor, punctele de ridicare și desenele de fixare |
| Ce piese sunt piese de schimb de rutină? | Reduce timpul de nefuncționare după deteriorarea filetului, etanșării, încălzitorului sau senzorului | Lista de rezervă recomandată pentru doi ani, cu prețul pe articol |
| Cum se curăță calea curgerii? | Schimbă forța de muncă, riscul de suprafață și resturile de schimbare a culorii | Instrumente de curățare, materiale și pași de demontare aprobate |
Pentru un program mixt de produse, calculați costul de schimbare în funcție de ore, forță de muncă și resturi de pornire. Dacă o instalație se schimbă între două dimensiuni de țevi îndepărtate de mai multe ori pe săptămână, două capete complete pot proteja mai mult timp de producție decât un corp cu mai multe inserții. Dacă schimbările sunt rare și gama este compactă, un corp comun poate fi sensibil.
Vederea fabricii noastre:întrebăm cine va schimba sculele și ce echipament de ridicare este disponibil. Un design care funcționează pe o bancă de asamblare curată poate fi incomodă lângă un extruder fierbinte și un rezervor de vid. Accesul operatorului este o intrare de inginerie, nu un detaliu post-vânzare.

Utilizați defecte ale conductei pentru a găsi zona de proces responsabilă
Când o țeavă depășește specificațiile, operatorii reglează adesea mai întâi matrița, deoarece șuruburile sale de centrare sunt vizibile. Acest lucru poate îmbunătăți temporar o citire în timp ce ascunde o problemă de temperatură, extruder sau în aval. Înregistrați defectul în jurul circumferinței și de-a lungul lungimii țevii înainte de a face mai multe modificări simultan.
| Defect observat | Verificări la cap | Verificări în amonte și în aval | Cumpărare lecție |
|---|---|---|---|
| O parte constant mai groasă | Centrarea dornului, depunerile pe calea curgerii, deteriorarea, echilibrul încălzitorului și alinierea ansamblului | Creșterea extruderului, alinierea calibratorului, distribuția vacuumului, răcirea și alinierea transportului | Necesită centrare accesibilă, zone de temperatură și o referință de aliniere |
| Peretele se schimbă în jurul și de-a lungul țevii | Reglare slabă, ciclu termic, presiune instabilă sau debit neuniform | Alimentare, ieșire cu șuruburi, control al vitezei liniei, vid și stabilitatea temperaturii apei | Acceptați o fereastră de operare stabilă, nu un set scurt de măsurători |
| Linii lungi de suprafață | Contaminare, depunere, zgârieturi sau deteriorare a suprafeței buzelor | Particule netopite, filtrare, deteriorarea calibratorului și semne de manipulare | Definiți instrumentele de curățare, planul de filtrare, inspecția suprafeței și sculele de rezervă |
| Dunări galbene, maro sau negre | Zone moarte, depuneri, căldură locală excesivă și timp lung de rezidență | Furaj contaminat, depuneri de butoi, uzura șuruburilor și practică de oprire | Examinați traseul complet de topire și rutina de curățare înainte de a copia vechea geometrie |
| Presiune mare la cap | Decalaj inelar restrâns, temperatură scăzută, blocaj sau cale de curgere necorespunzătoare | Restricția ecranului, vâscozitatea materialului, cererea de ieșire și starea senzorului | Indicați punctul de măsurare a presiunii și limita de funcționare în specificație |
| Ovalitatea conductei | Debitul de ieșire neuniform sau poziția inițială a tubului | Uzura calibratorului, vid, echilibru de răcire, susținere și aliniere a transportului | Ovalitatea finală aparține testului de acceptare a liniei complete |
| Suprafata interioara aspra | Finisarea dornului, depuneri, temperatură și comportament de curgere | Umiditatea materialului, dispersia, degradarea și stabilitatea ieșirii | Includeți atât criteriile de suprafață interioară, cât și cele externe în aprobarea eșantionului |
Regula cu o singură schimbare:înregistrați linia de bază, schimbați o variabilă controlată, așteptați ca materialul să treacă prin linie, marcați țeava afectată și măsurați din nou. Ajustarea aleatorie a temperaturilor, centrarea, vidul și transportul în același timp distruge dovezile necesare identificării cauzei.
Dacă presiunea de ieșire sau de topire este instabilă înaintea capului, verificați și șurubul și cilindrul. Rechizite NanhaiyaȚevi PVC simple șuruburi, Butoaie cu șuruburi paralele pentru conducte din PVCşiTeava din PVC, butoaie conice cu dublu surub. Matrița nu trebuie reproiectată pentru a compensa o secțiune de plastifiare uzată sau necorespunzătoare.

Lista de verificare RFQ pentru capul matriței de extrudare a țevilor
Un RFQ complet permite cumpărătorului să compare domeniul de aplicare a ingineriei în loc să compare un preț de bază scăzut cu o ofertă inclusivă. Puneți următoarele articole într-un pachet controlat de revizuire.
- Identificați produsele.Listați fiecare țeavă OD, interval de perete, SDR sau program, construcție strat, culoare și aplicație. Marcați produsul normal și dimensiunea cea mai dificilă.
- Denumiți standardul.Dați standardul exact, piesa, ediția, adoptarea națională și desenul intern. Atașați planul de inspecție al țevii finite.
- Dezvăluie materialul.Furnizați formula completă de PVC sau gradul exact de PE, PP sau PPR, aditivi, materiale de umplutură, pigment, conținut reciclat și fișe de date ale furnizorului.
- Definiți rata.Oferiți puterea netă de vânzare și viteza liniei pentru fiecare produs critic, plus capacitatea de răcire disponibilă și programul normal de funcționare.
- Descrieți extruderul.Stați un singur șurub, dublu paralel sau dublu conic; diametrul șurubului; puterea motorului; presiunea și temperatura normală de topire; aspectul adaptorului; și limitele curente ale procesului.
- Controlați interfața.Atașați flanșa, registrul, cercul șuruburilor, fața de etanșare, admisia topiturii, înălțimea centrului, portul senzorului și desenele suport.
- Specificați detaliile electrice.Listați tensiunea și frecvența încălzitorului, tipul de termocuplu, conectorul standard, compatibilitatea controlerului, lungimea cablului și cerințele pentru zone periculoase, dacă este cazul.
- Arată linia din aval.Includeți dimensiunile calibratorului, rezervorul de vid, lungimea de răcire, aranjamentul de pulverizare sau imersie, tipul de transport, linia centrală și distanța de la ieșirea matriței.
- Alegeți domeniul de aplicare.Listați seturi de piese de schimb, încălzitoare și senzori de rezervă, garnituri, elemente de fixare, instrumente de manipulare, rafturi de depozitare și procedura dorită de schimbare a dimensiunii.
- Definiți documentele.Solicitați desene de ansamblu și piese, lista de materiale, înregistrări ale materialelor și tratamentului termic, inspecție dimensională, lista electrică, instrucțiuni de utilizare și lista pieselor de schimb.
- Scrieți testul de acceptare.Denumiți rășina, formula, dimensiunea țevii, durata rulării, ieșirea, viteza liniei, înregistrările procesului, eșantionarea dimensiunilor și criteriile de trecere/eșec.
- Clarificați sprijinul.Acordați îndrumări de instalare, responsabilitatea de punere în funcțiune, instruirea operatorului, asistența de la distanță și limita dintre performanța capului de matriță și a liniei complete.
Avertisment de înlocuire:o matriță uzată poate să nu-și mai păstreze dimensiunile originale. Măsurați interfața mașinii și o țeavă reținută bună, găsiți orice desene originale și explicați de ce se înlocuiește vechiul cap. Copierea fiecărei dimensiuni uzate poate reproduce aceeași problemă de flux sau de aliniere.
Configurația șuruburilor trebuie să se potrivească și cu sarcina materialului. Răsfoiți Nanhaiya'sșuruburi simple, șuruburi gemene paraleleşibutoaie conice cu două șuruburiatunci când ancheta acoperă întreaga secțiune de plastificare. Pentru accesorii și sculele conectate, utilizațigama de piese de schimb pentru extrudare.
Acceptați poziția de producție pe care intenționați să o vindeți
Inspecția dimensională dovedește că componentele fabricate se potrivesc cu desenul. Nu demonstrează modul în care un anumit compus va curge prin linia completă. Un plan de acceptare solid are două părți: verificarea componentelor și un ciclu de producție.
| Etapa de acceptare | Ce trebuie verificat | Înregistrare de păstrat |
|---|---|---|
| Revizuirea documentelor | Revizuire a desenului aprobat, lista de materiale, matrice de schimb de piese, încălzitor și listă de senzori, manuale și domeniu de rezervă | Registrul documentelor semnate |
| Verificarea componentelor | Interfețe critice, caracteristici concentrice, fețe de etanșare, elemente de fixare, porturi, material, tratament și stare vizibilă a suprafeței de curgere | Înregistrări dimensionale și materiale sau de tratament specificate în comandă |
| Verificare asamblare | Potrivire, orientare, instalarea încălzitorului, introducerea senzorului, mișcarea de centrare, sprijin, ridicare și acces | Lista de verificare a asamblarii cu fotografii |
| Verificare la încălzire | Identificarea zonei, răspunsul controlerului, citirea senzorului, consumul de curent și stabilitatea termică | Hartă zonei și citiri stabilizate |
| Ciclu de producție | Material convenit, dimensiunea conductei, puterea, viteza liniei, temperatura, presiunea de topire, sarcina motorului, vidul si conditiile de racire | Fișă de proces bazată pe timp și mostre reținute |
| Inspecția conductelor | OD, perete la mai multe poziții ale ceasului, ovalitate, masă pe lungime, suprafață interioară și exterioară, dreptate și teste standard necesare | Raport de inspecție legat de poziția eșantionului și timpul de producție |
| Operare de rutină | Pornire, corectare de centrare, oprire normală, demontare sigură sau o schimbare de dimensiune convenită | Închiderea operatorului și lista cu articole deschise |
Folosiți formula normală a cumpărătorului atunci când este practic. Dacă este necesar un material de înlocuire, înregistrați diferența și limitați ceea ce demonstrează testul. O rulare de succes PE nu validează o formulă de PVC, iar un produs cu pereți groși de viteză mică nu dovedește o condiție de mare viteză cu pereți subțiri.
Vederea fabricii noastre:preferăm o rulare stabilă cu măsurători trasabile în detrimentul unui afișaj scurt la putere maximă. Presiunea ar trebui să se stabilească, citirile de perete ar trebui să rămână controlabile, încălzitoarele nu ar trebui să circule anormal și conducta răcită trebuie să respecte inspecția convenită. Acest rezultat oferă ambelor părți un punct de transfer util.


Întrebări frecvente
Ce informații sunt necesare pentru a cita un cap de matriță de extrudare a țevii?
Trimiteți gradul și formula polimerului, standardul țevii, dimensiunea completă și intervalul de perete, ieșirea țintă și viteza liniei, tipul extruderului, intrarea topiturii și desenul flanșei, tensiunea încălzitorului, cerințele senzorului, detaliile de calibrare în aval, piesele de schimbare preferate și un plan de acceptare. Fotografiile și desenele măsurate ale conexiunii curente sunt, de asemenea, utile pentru proiectele de înlocuire.
Un cap de matriță poate rula PVC, PE și PPR?
Un corp exterior comun poate fi posibil din punct de vedere tehnic într-un proiect definit restrâns, dar PVC, PE și PPR nu creează aceleași condiții de debit, termice sau de dimensionare. Mai întâi comparăm formula completă, producția, intervalul de dimensiuni, cerințele privind calea de curgere și metoda de curățare. Unelte separate sau un cap separat pot fi alegerea de producție mai sigură.
Diametrul matriței țevii este egal cu diametrul final al țevii?
De obicei nu. Tubul fierbinte se schimbă după părăsirea matriței deoarece topitura se umflă, se trage în jos, intră în calibrator și se răcește. Dimensiunile necesare matriței și dornului trebuie proiectate cu materialul, puterea, viteza liniei, dimensionarea vidului și sistemul de răcire, mai degrabă decât copiate direct din dimensiunea nominală a conductei.
Numai capul matriței poate garanta grosimea și ovalitatea peretelui țevii?
Nu. Capul matriței stabilește distribuția inelară a topiturii, dar grosimea finală a peretelui și ovalitatea depind, de asemenea, de stabilitatea topiturii, centrare, echilibrul temperaturii, starea calibratorului, vid, răcire, alinierea transportului și viteza liniei. Acceptarea ar trebui să testeze întreaga linie de operare.
Ce material folosește Nanhaiya pentru capete de matriță de extrudare?
Pagina cu capul matriței de extruder general de la Nanhaiya listează 38CrMoAl cu nitrurare și duritate a suprafeței de la HV950 la HV1000. Capul de matriță de extrudare a țevii dedicat este descris ca oțel aliat cu suprafețe întărite. Materialul final, tratamentul termic și cerințele de suprafață umedă trebuie confirmate pentru rășină, aditivi și metoda de curățare în specificația aprobată.
Ar trebui să cumpăr un cap de matriță cu inserții de mai multe dimensiuni sau mai multe capete complete?
Utilizați piese de schimb atunci când intervalul de dimensiuni, puterea și rutina de curățare permit unui singur corp să acopere lucrarea fără ajustare excesivă. Capetele separate pot avea sens atunci când produsele diferă foarte mult ca diametru, polimer, producție, structura stratului sau frecvența de schimbare. Comparați timpul total de schimbare și riscul de producție, nu doar prețul sculelor.
Cum ar trebui să fie acceptat un cap de matriță de extrudare a țevii?
Începeți cu verificarea desenului, a materialului, a tratamentului, a încălzitorului, a senzorului, a flanșei și a căii de curgere. Apoi rulați materialul de producție convenit la dimensiunea, puterea și viteza liniei specificate. Înregistrați temperaturile, presiunea de topire, citirile peretelui în jurul circumferinței, diametrul exterior, ovalitatea, starea suprafeței, masa pe lungime și orice teste cerute de standardul țintă a țevilor.
Ce face ca o parte a peretelui unei țevi extrudate să fie mai groasă?
Cauzele posibile includ centrarea greșită a matriței sau a dornului, dezechilibrul circumferențial al temperaturii, curgerea neuniformă a topiturii, depunerile sau deteriorarea traseului de curgere, ieșirea instabilă a extruderului, alinierea greșită a calibratorului, vidul sau răcirea neuniformă și alinierea greșită a transportului. Verificați tendința înainte de a utiliza șuruburi de centrare pentru a ascunde o problemă din aval.
Conținut tehnic pregătit din informațiile actuale despre produse, echipamente și servicii ale Nanhaiya, susținut doar de paginile oficiale cu standardele ISO. Geometria matriței finale, materialul, tratamentul, dimensiunile și criteriile de acceptare sunt definite de specificația de proiect aprobată.