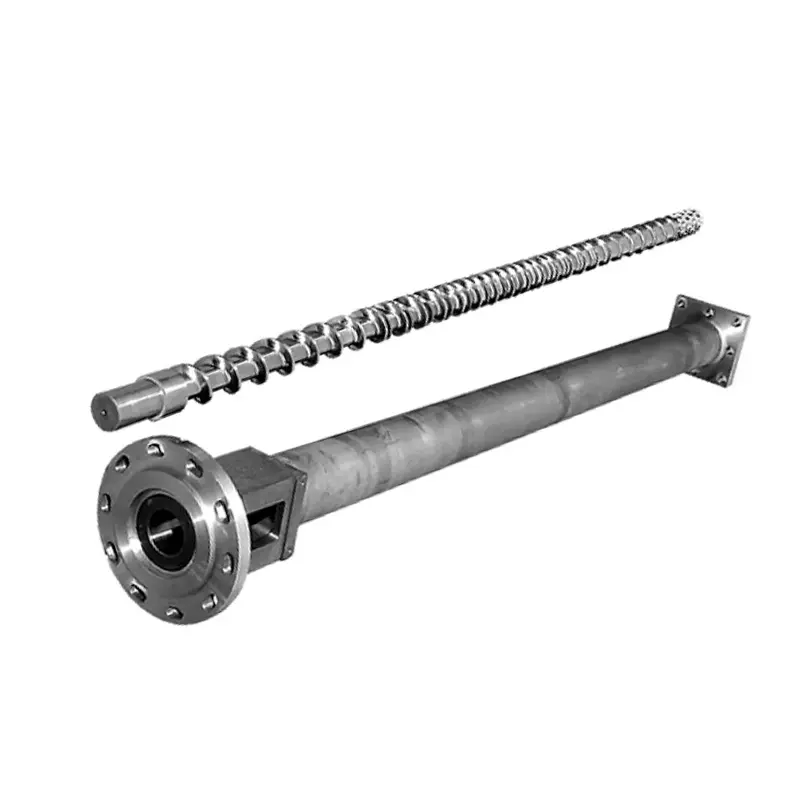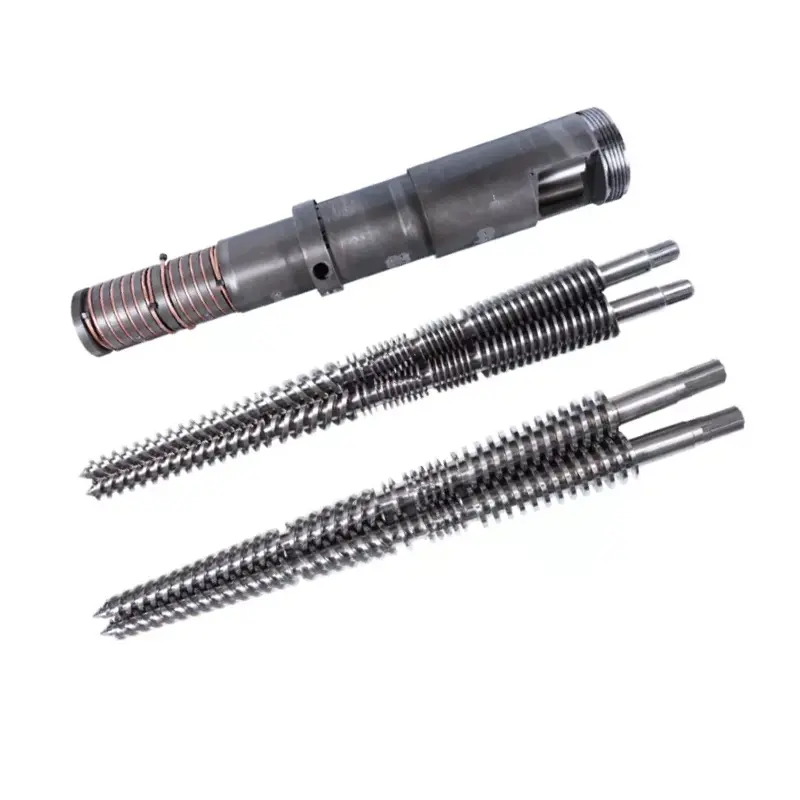

Ce face de fapt cilindrul cu șurub
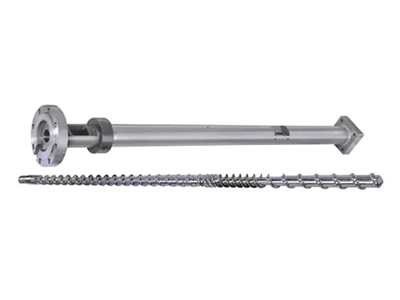
Șurubul și cilindrul funcționează ca o pereche potrivită. Iată secvența fiecărui ciclu:
- Hrănire— Peleții de plastic cad din buncăr în zona de alimentare.
- Topire— Șurubul rotativ generează căldură de forfecare. Combinat cu încălzitoare de butoi, peleții se topesc și se comprimă.
- Contorizare— Topitura devine uniformă ca temperatură și presiune înainte de injectare.
- Injectare— Șurubul se mișcă înainte ca un piston, împingând plasticul topit în matriță.
Fiecare variabilă de proiectare - geometria, proporțiile zonei, tratamentul suprafeței - afectează cât de bine se desfășoară cei patru pași. O nepotrivire în oricare dintre ele apare ca o problemă de producție.
Decizia 1: Raportul L/D
Raportul L/D (lungimea șurubului împărțită la diametrul său) este cel mai important număr de pe fișa de specificații. Controlează timpul de rezidență, calitatea amestecării și distribuția căldurii.Majoritatea aplicațiilor de turnare prin injecție de uz general folosesc 20:1.
| Răşină | L/D recomandat |
|---|---|
| PP, PE, PS (standard) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (sensibil la căldură) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Nailon (PA) | 18:1 – 20:1 |
| Materiale armate cu GF | 20:1 – 24:1 |
Decizia 2: Raportul de compresie
Raportul de compresie (CR) măsoară cât de mult se îngustează canalul șurubului de la zona de alimentare la zona de dozare. CR mai mare comprimă topitura mai agresiv - bun pentru rășinile amorfe care se înmoaie treptat. CR inferior este mai blând, ceea ce aveți nevoie pentru materiale sensibile la căldură sau umplute cu fibre.
| Răşină | Raport de compresie |
|---|---|
| ABS, PC, PMMA (amorf) | 3,0 – 3,5:1 |
| PP, PE, nailon (semi-cristalin) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| PET | 2,3 – 2,6:1 |
| ranforsat cu GF (≥15%) | 2,0 – 2,5:1 |
Decizia 3: Proporțiile zonei
Un șurub de injecție standard se împarte în trei zone. Proporția fiecărei zone contează la fel de mult ca L/D total.
- Zona de alimentare (L1):Canale adânci care acceptă pelete solide din buncăr. Mai lung = capacitate de debit mai mare.
- Zona de compresie (L2):Adâncimea canalului scade progresiv. Cea mai mare parte a topirii are loc aici.
- Zona de măsurare (L3):Canale superficiale, consistente. Asigură o temperatură și o presiune uniforme de topire înainte de injectare.
| Răşină | Furaj (L1) | Compresie (L2) | Contorizare (L3) |
|---|---|---|---|
| PP/PE | 50% | 25% | 25% |
| ABS/PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Nailon (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Decizia 4: Materialul cilindrului cu șurub
38CrMoALA — Linia de bază standard
Șuruburile de turnare prin injecție Nanhaiya sunt fabricate dinOțel aliat 38CrMoALA, tratat termic și stins. Acest material de bază se ocupă bine de termoplastice standard precum PE, PP, PS și ABS, cu o durată de viață de aproximativ10.000-20.000 de oreîn condiții normale de funcționare.
Nitrurare
Nitrurarea gazoasă la 500–560°C formează un strat nitrurat0,5-0,8 mm grosimecu o duritate de950–1050 HV (~62 HRC). Acest lucru îmbunătățește rezistența la uzură cu 30-40% în comparație cu oțelul netratat. Standard pentru majoritatea aplicațiilor de turnare prin injecție care rulează materiale neumplute sau ușor umplute.

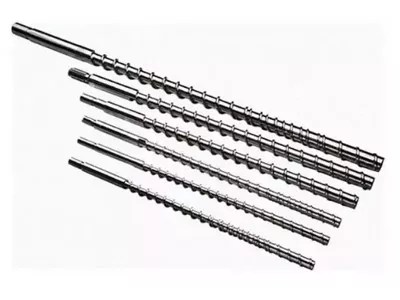
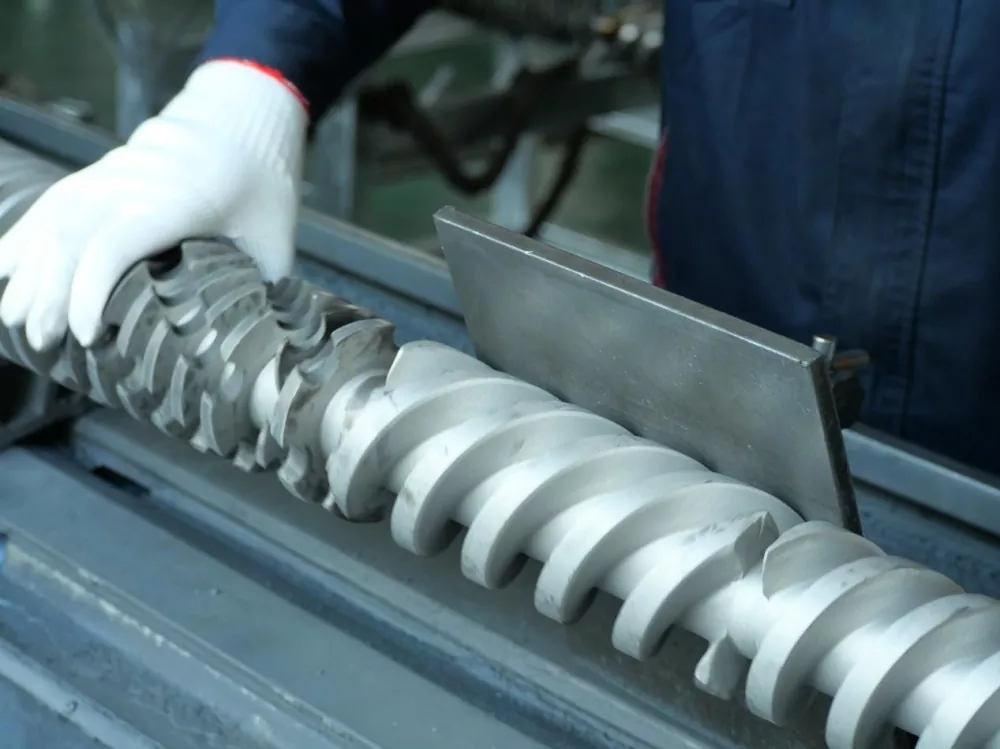
Șurub de turnare prin injecție mutant Nanhaiya (abrupt) - potrivit pentru rășini cristaline precum PP, PE și Nylon.
Bimetalic — Pentru aplicații abrazive
Butoaiele bimetalice au o căptușeală rezistentă la uzură din aliaj ridicat, lipită metalurgic de orificiul butoiului. Procesul bimetalic al lui Nanhaiya realizează oduritate interior de 62 HRCprin sudarea prin pulverizare din aliaj dur în jurul zonelor cu uzură ridicată ale interiorului butoiului.
| Aplicație | Material șurub | Tratament pe butoi |
|---|---|---|
| PE, PP, PS (neumplut) | 38CrMoALA nitrurat | Standard nitrurat |
| ABS, PC, nailon (neumplut) | 38CrMoALA nitrurat | Standard nitrurat |
| PA + GF ≤30% | 38CrMoALA, stins + calit | Nitrurate sau bimetalice |
| Conținut GF 15–50% | Margini de zbor bimetalice / TC | Bimetalic |
| PVC/rășini corozive | Aliaj rezistent la coroziune | Bimetalic (grad CR) |
| Fibră de carbon umplută | Carbură de tungsten | Alezajul pulverizat cu TC |
Decizia 5: Diametrul șurubului și dimensiunea șurubului
Lovitura ta reală ar trebui să se încadreze între ele35% și 70%din capacitatea maximă de împușcare a șurubului. Sub 35%, materialul sta prea mult timp în butoi și riscă să se degradeze. Peste 70%, șurubul nu se poate recupera suficient de repede în timpul ciclului.
Mai jos sunt configurații comune disponibile de la Nanhaiya:
| Cantitatea de injectare (g) | Ø șurub × lungime (mm) | Butoi Ø × lungime (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Șurub de turnare prin injecție graduală Nanhaiya - mai bun pentru rășinile amorfe precum ABS, PC și PMMA.
Semne de avertizare Șurubul dvs. actual este greșit pentru lucrare
- Pete negre sau urme de arsuri— Material care se degradează din cauza timpului de rezidență excesiv sau a unui punct fierbinte. Verificați zonele de temperatură a cilindrului și jocul șuruburilor.
- Greutate inconsecventă a loviturii— Adesea o supapă de reținere uzată sau un joc excesiv de la șurub la cilindru care permite refluxul.
- Urme desfăcute pe suprafață— Umiditate sau gaz în topitură. Poate indica o pre-uscare inadecvată sau o geometrie a șurubului care nu este ventilată corespunzător.
- Recuperare lentă/ciclu lung— Capacitatea de plastificare este insuficientă. Probabil că diametrul șurubului trebuie să crească.
- Deșeuri mari la schimbările de culoare— Amestecare slabă în zona de dozare. Un element de amestec Maddock sau barieră adăugat la șurub rezolvă adesea acest lucru.
Ce să spuneți producătorului dvs. atunci când solicitați o ofertă
- Marca și modelul mașinii— sau diametrul alezajului și dimensiunile flanșei pentru mașinile nestandard
- Rășină(e) primară(e)— includeți tipul de umplutură și procentul, dacă este cazul
- Gama de dimensiuni a loviturii— minim și maxim în grame
- Durata țintă a ciclului
- Problemele curente pe care încercați să le rezolvați— dacă este cazul
Obțineți o recomandare tehnică de la Nanhaiya
Raspundem in 12 ore. Echipa noastră de ingineri poate specifica geometria șurubului, gradul de material și dimensiunile potrivite pentru mașina și rășina dvs. - înainte de a vă angaja la o ofertă.